 EN

اختبار قبول المصنع (FAT) هو المرحلة التي يحوّل فيها المشتري آلة تعبئة الزجاجات بسعة ٥ جالون مقترحة إلى نظام تشغيل يتم مراقبته شخصيًّا. والهدف ليس مجرد مشاهدة حركة الزجاجات فحسب، بل التأكُّد من أن تنسيق الزجاجة المتفق عليه، وتسلسل غسلها، وظروف تعبئتها، وأسلوب إغلاقها، وأنظمتها التحكمية ووظائف السلامة الخاصة بها تعمل معًا بشكل متكامل وفق خطة اختبار موثَّقة.
أما بالنسبة لمهندس خط الإنتاج، فالسؤال المفيد هو: ما الأدلة التي تثبت أن آلة تعبئة الزجاجات بسعة ٥ جالون جاهزة للشحن والتشغيل الفعلي؟ ويجب أن يكون الجواب مرتبطًا بمواصفات الشراء، والرسومات المعتمدة، ومعايير القبول. وإذا تعذَّر إعادة إنتاج شرطٍ ما أثناء اختبار قبول المصنع، فيجب تسجيله كبند مفتوح بدل افتراض أنَّه سيُحل لاحقًا.
ابدأ بنطاق اختبار قبول المصنع وشروط الاختبار
قبل تطبيق التيار الكهربائي، قارن الجهاز الموجود في مصنع التصنيع مع التكوين المتفق عليه. وتأكد من نوع الزجاجة ونوع الطرف العلوي (الرقبة) الذي سيتم استخدامه، والنتيجة المستهدفة للإنتاج، والمرافق المتاحة للاختبار، وجودة المياه أو الوسط المستخدم للاختبار، ونوع الغطاء، وأسلوب الفحص المُطبَّق على كل نتيجة. ولا تملك السرعة المذكورة أي قيمةٍ تُذكر دون تحديد مدة الدورة، وحالة الزجاجة، وافتراضات عدد العاملين، وعدد القطع المرفوضة.
اطلب من المورِّد أن يحدِّد كل جهاز اختبار يستخدم لقياس الضغط أو المستوى أو التوصيلية أو الزمن أو الكميات الكهربائية. وفي الحالات التي يؤثر فيها القياس على القبول، سجِّل رقم تعريف الجهاز وحالته بالنسبة للمعايرة في سجل الاختبار بالمصنع. وهذا يُنشئ أساساً عملياً لاختبار القبول اللاحق في الموقع.
افحص نظام إدخال الزجاجات والتعامل معها
قد تتفاوت الزجاجات الكبيرة القابلة لإعادة الاستخدام من حيث التآكل وشكل القاعدة وحالة العنق. راقب منطقة التحميل والناقل والمرشدين والعجلات النجمية والماسكات وأجهزة تحديد موضع الزجاجة باستخدام زجاجات فارغة نموذجية. تأكَّد من دخول الزجاجات بشكلٍ منتظم دون انقلاب أو خدوش أو تداخل في العنق أو الحاجة إلى تصحيح يدوي متكرر.
- تحقق من ضبط المرشدين واستبدال الأجزاء وفق أبعاد الزجاجة المتفق عليها.
- راقب تراكم الزجاجات وإطلاقها لضمان ألا تتسبب التقلبات القادمة من الخط الأعلى في دخول غير مستقر إلى غسالة الزجاجات أو ماكينة التعبئة.
- اختبر استجابة الحساسات للكشف عن الزجاجات المفقودة أو الساقطة أو غير المُمَوَّلة بشكلٍ صحيح.
- افحص الحواجز والغطاءات والأسطح القابلة للوصول للكشف عن أماكن الخطر الناتجة عن الانضغاط، وكذلك سهولة الوصول للتنظيف.
قد تعمل ماكينة تعبئة الزجاجات سعة ٥ جالون بسلاسة مع عيّنة صغيرة، لكن سلوكها قد يختلف أثناء التشغيل المستمر. شمل عددًا كافيًا من الزجاجات المتتالية لكشف ما إذا ظل انتقال الزجاجات مستقرًا بعد أن تصل الماكينة إلى إيقاع التشغيل الطبيعي.
تابع عمليات الغسل والشطف والوظائف المرتبطة بالتطهير.
لمعظم تطبيقات الزجاجات القابلة لإعادة الاستخدام، تستحق أقسام الغسل والشطف نفس القدر من الاهتمام المخصص لصمامات التعبئة. وتأكد من تسلسل العمليات المحددة للغسل الداخلي والخارجي، والشطف، والتصريف، وقلب الزجاجة عند الحاجة. ويجب أن يُظهر اختبار القبول النهائي (FAT) أن كل مرحلة مبرمجة تُفعَّل بالترتيب الصحيح، وأن الفوهات والقناوات المتعددة والمرشحات والمضخات والمواسير التصريفية تستجيب كما هو مطلوب.
افحص أنماط الرش بصريًّا حيث يكون ذلك آمنًا وعمليًّا، ثم تحقق من انسداد الفوهات، أو التسريبات، أو وجود سوائل راكدة، أو المناطق التي يصعب الوصول إليها لتنظيفها. ولا تعتبر تدفق المياه القصير دليلًا على كفاءة عملية التنظيف. وقد يتطلب أسلوب القبول المتفق عليه تسجيلات زمنية أو حرارية أو تركيزية أو توصيلية أو غيرها من السجلات التشغيلية؛ استخدم الأسلوب المذكور في مواصفات المشروع.
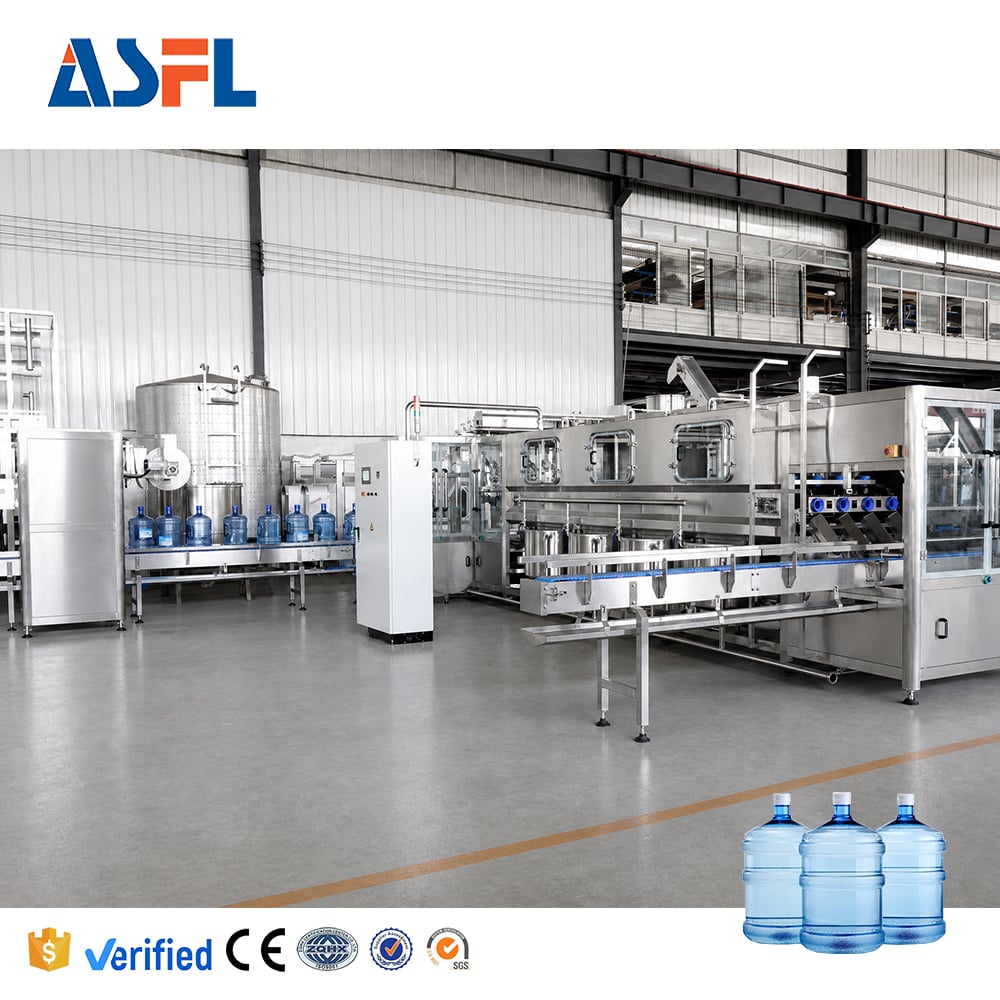
تحقق من قسم التعبئة من حيث التحكم والاتساق
محطة التعبئة هي المكان الذي يجب أن تُظهر فيه آلة تعبئة الزجاجات سعة خمس جالون أداءً قابلاً للتكرار، وليس مجرد تعبئة زجاجة واحدة. وَجِّه التأكيد على عدد الرؤوس النشطة، ومنطق وجود الزجاجة، وتسلسل فتح وإغلاق الصمامات، وأي طريقة للتحكم في المستوى المشمولة في الطلب. شغِّل عينة تمثيلية وقارن نتائج التعبئة باستخدام الطريقة المتفق عليها لقياس الوزن أو الحجم.
وثِّق ظروف الاختبار قبل تقييم التباين: حالة وزن الزجاجة الفارغة، ودرجة حرارة المنتج أو الماء، وضغط الإمداد، وزمن الانتظار، ومستوى التعبئة المستهدف — فكلٌّ منها قد يؤثر في النتيجة. كما راقب أيضًا أي قطرات بعد إغلاق الصمام، أو انسكابات، أو فيضانات، أو عدم انتظام في وضع الزجاجات على حاملها. وتساعد هذه الملاحظات في التمييز بين مشكلة التعبئة من جهة، ومشكلة عدم استقرار التغذية أو ظروف الإمداد من جهة أخرى.
قيِّم معالجة الغطاء والتحقق من إغلاقه
يجب مراقبة عمليتي التعبئة والغطاء كعملية واحدة. تأكّد من تغذية الأغطية، وتوجيهها، ووصول الماسورة الانزلاقية، وكشف وجود الغطاء، ووضعه، وأسلوب الإغلاق المزوَّد مع الجهاز. فحِّص عيّنة من الزجاجات المغطاة للتأكد من أن الأغطية موضوعة بشكل صحيح، وأنها خالية من أي تلف مرئي، ومن التشابك غير الصحيح للخيوط (إن وُجد)، ومظهر الإغلاق متناسقٌ باستمرار.
إذا حدد المشروع اختبارات العزم أو السحب أو التسرب أو الاحتفاظ، فشاهد إجراءها وفق الإجراء المتفق عليه وسجّل خطة أخذ العيّنات. فقد يكون الغطاء الذي يبدو مقبولًا عند مخرج الجهاز بحاجةٍ إلى اختبار لاحق متفق عليه قبل قبوله. ولذلك فإن قائمة التفتيش الخاصة باختبار القبول النهائي (FAT) يجب أن تحدّد كلًّا من الفحوصات البصرية الفورية وأي تحقّقٍ آخر يلزم إجراؤه بعد فترة استقرار محددة.
اختبر أجهزة التحكم والتنبيهات ومقابض السلامة التداخلية
يكون من الأسهل تشغيل جهاز تعبئة سعة خمس جالونات عندما يتم التحقق من منطق التحكم الخاص به قبل الشحن. راجع شاشات واجهة الإنسان والآلة (HMI) مقابل الوظائف المعتمدة: أوضاع التشغيل، ورسائل الحالة، والقيم المُحددة مسبقًا، والعدادات، والوصفات إن وُجدت، والتنبيهات، والتحكم اليدوي. وجرب بدء التشغيل العادي، وإيقاف التشغيل المتحكم فيه، وإعادة تعيين الأعطال، والاستئناف بعد انقطاع قصير دون تجاوز أجهزة السلامة.
- أطلق ظروف الزجاجة المختارة، والغطاء، وانخفاض المستوى، والحمل الزائد، وباب الوصول، وإيقاف الطوارئ التي يمكن اختبارها بأمان.
- تأكد من أن رسالة العطل تحدد الحالة بوضوح كافٍ ليتمكن المشغل من اتخاذ الإجراء المناسب.
- تحقق من أن الحواجز وأبواب الوصول توقف الحركة أو تمنعها كما هو محدَّد.
- تحقق من وسم المعدات الكهربائية، وتحديد الأنظمة الهوائية، وتوجيه الكابلات، وأنظمة التصريف، وسهولة الوصول إلى نقاط الخدمة الروتينية.
لا يلغي الأتمتة الحاجة إلى الفحوصات التي يقوم بها المشغل. ويجب أن يوضح اختبار القبول بالمصنع (FAT) من يحق له تأكيد حدوث عطل، وأي الوظائف تظل معطَّلة، وما الشروط التي يجب استعادتها قبل إعادة التشغيل.
تشغيل تجربة متكاملة وإغلاق الوثائق
إنهاء اختبار التسليم النهائي (FAT) بتشغيل متكامل يشمل معالجة الزجاجات، والغسيل أو الشطف، والتعبئة، والتغطية، والإخراج، ووظائف الرفض التي تنطبق على الجهاز. تسجيل وقت البدء، ووقت الانتهاء، وإجمالي عدد الزجاجات، وعدد الزجاجات المقبولة، وعدد الزجاجات المرفوضة، وعدد التوقفات، وسبب كل توقف. ويجب مقارنة النتيجة بالأساس الأداء المتفق عليه، وليس بتوقع غير رسمي.
قبل الإطلاق، جمع بروتوكول اختبار التسليم النهائي (FAT) الموقع، وسجلات الاختبار، والرسومات الكهربائية والهوائية، ووثائق التشغيل والصيانة، وقائمة قطع الغيار، وقائمة البنود المفتوحة. تصوير أو توثيق تفاصيل التكوين التي ستساعد فريق الموقع في التحقق من جهاز تعبئة زجاجات الخمس جالونات المُسلَّم. ووضوح مسؤولية كل بند مفتوح مع تحديد تواريخ الاستحقاق يجعل من اختبار التسليم النهائي (FAT) أداة مفيدة حتى بعد انتهاء الزيارة.
قاعدة قرار عملية لاختبار التسليم النهائي (FAT)
قَبِلْ الآلةَ عندما تحقّق الأدلةُ التي شاهدها المراقبُ المعاييرَ المتفقَ عليها، وتعمل وظائف السلامة كما هو محدّدٌ، وتكون البنودُ المتبقيةُ مصنّفةً بوضوح. وإذا اعتمدت نتيجةٌ ما على مرافق الموقع أو المياه الصناعية أو وحدة لاحقة غير متوفرة في المصنع، فوثّق هذا القيد وانقل الاختبارَ نفسه بالضبط إلى قبول الموقع. وهذه الطريقةُ المُقاسةُ تمنح المشتري أساسًا أكثر موثوقيةً لقبول آلة تعبئة سعة ٥ جالوناتٍ والاستعداد لإدخالها التشغيل.






 أخبار عاجلة








