 EN

การทดสอบการรับรองโรงงาน (FAT) คือจุดที่ผู้ซื้อเปลี่ยนเครื่องบรรจุขวดขนาด 5 แกลลอนที่เสนอไว้ให้กลายเป็นระบบที่สามารถทำงานได้จริงภายใต้การสังเกตการณ์ วัตถุประสงค์ไม่ใช่เพียงแค่ดูให้เห็นว่าขวดเคลื่อนที่เท่านั้น แต่คือการยืนยันว่ารูปแบบขวดที่ตกลงกันไว้ ลำดับการล้าง เงื่อนไขการบรรจุ วิธีการปิดฝา ระบบควบคุม และฟังก์ชันความปลอดภัย ทั้งหมดนี้สามารถทำงานร่วมกันได้อย่างถูกต้องตามแผนการทดสอบที่มีเอกสารรับรอง
สำหรับวิศวกรสายการผลิต คำถามที่มีประโยชน์คือ หลักฐานใดบ่งชี้ว่าเครื่องบรรจุขวดขนาด 5 แกลลอนพร้อมสำหรับการจัดส่งและการเริ่มใช้งานจริง คำตอบควรเชื่อมโยงกับข้อกำหนดในการซื้อ แบบแปลนที่ได้รับการอนุมัติ และเกณฑ์การรับรอง หากเงื่อนไขใดไม่สามารถจำลองผลได้ระหว่างการทดสอบ FAT ให้บันทึกเป็นประเด็นที่ยังค้างอยู่ (open item) แทนที่จะสมมุติว่าจะแก้ไขได้ในภายหลัง
เริ่มต้นด้วยขอบเขตของการทดสอบ FAT และเงื่อนไขการทดสอบ
ก่อนจ่ายไฟฟ้าให้เครื่อง ให้เปรียบเทียบเครื่องที่อยู่บนพื้นโรงงานกับการกำหนดค่าที่ตกลงกันไว้ ยืนยันประเภทขวดและลักษณะของส่วนคอขวดที่จะใช้งาน อัตราผลผลิตเป้าหมาย สาธารณูปโภคที่มีพร้อมสำหรับการทดสอบ คุณภาพน้ำหรือสารที่ใช้ในการทดสอบ ประเภทฝาปิด และวิธีการตรวจสอบผลแต่ละรายการ ความเร็วที่ระบุไว้มีค่าน้อยมากหากไม่มีระยะเวลาของหนึ่งรอบ การสภาพของขวด สมมุติฐานเกี่ยวกับจำนวนพนักงาน และจำนวนชิ้นงานที่ถูกปฏิเสธ
ขอให้ผู้จัดจำหน่ายระบุเครื่องมือทดสอบทุกชิ้นที่ใช้ในการวัดความดัน ระดับ ความนำไฟฟ้า เวลา หรือการตรวจสอบทางไฟฟ้า กรณีที่การวัดมีผลต่อการยอมรับ ให้บันทึกหมายเลขประจำเครื่องมือและสถานะการสอบเทียบไว้ในบันทึกการทดสอบก่อนส่งมอบ (FAT) เพื่อกำหนดค่าอ้างอิงเชิงปฏิบัติสำหรับการทดสอบการยอมรับหน้างานในภายหลัง
ตรวจสอบระบบการป้อนขวดเข้าเครื่องและการจัดการขวด
ขวดที่สามารถนำกลับมาใช้ใหม่ได้ขนาดใหญ่อาจมีความแตกต่างกันในด้านการสึกหรอ รูปร่างของส่วนก้นขวด และสภาพของส่วนคอขวด โปรดสังเกตพื้นที่การโหลด เครื่องลำเลียง ไกด์ ล้อดาว (star wheels) แคลมป์จับ (grippers) และอุปกรณ์จัดตำแหน่งขวด โดยใช้ตัวอย่างขวดเปล่าที่เป็นตัวแทน ตรวจสอบให้มั่นใจว่าขวดเข้าสู่ระบบอย่างสม่ำเสมอโดยไม่เอียง ไม่ขีดข่วน ไม่มีการขัดขวางที่ส่วนคอขวด และไม่จำเป็นต้องปรับด้วยมือซ้ำๆ
- ยืนยันการปรับแต่งไกด์และการเปลี่ยนชิ้นส่วนให้สอดคล้องกับมิติของขวดที่ตกลงร่วมกันไว้
- สังเกตกระบวนการสะสมและปล่อยขวด เพื่อให้มั่นใจว่าความแปรผันจากสายการผลิตด้านต้นทางจะไม่ส่งผลให้การเข้าสู่เครื่องล้างหรือเครื่องบรรจุไม่เสถียร
- ทดสอบการตอบสนองของเซ็นเซอร์สำหรับกรณีขวดหาย ขวดล้ม หรือขวดอยู่ในตำแหน่งผิด
- ตรวจสอบฝาครอบ แผ่นป้องกัน และพื้นผิวที่สามารถเข้าถึงได้ เพื่อหาจุดที่อาจเกิดการหนีบ (pinch point) และประเมินความสะดวกในการทำความสะอาด
เครื่องบรรจุขวดขนาด 5 แกลลอนอาจทำงานเรียบเนียนดีเมื่อทดลองกับตัวอย่างจำนวนน้อย แต่อาจแสดงพฤติกรรมที่ต่างออกไประหว่างการทดลองแบบต่อเนื่อง ดังนั้น ควรใช้ขวดจำนวนพอเพียงอย่างต่อเนื่องเพื่อเปิดเผยให้เห็นว่า การถ่ายโอนขวดยังคงมีความเสถียรหรือไม่ หลังจากเครื่องเข้าสู่จังหวะการทำงานปกติแล้ว
สังเกตการดำเนินงานที่เกี่ยวข้องกับการล้าง การล้างออก และการทำให้ปลอดเชื้อ
สำหรับการใช้งานขวดที่สามารถนำกลับมาใช้ใหม่ได้ส่วนใหญ่ บริเวณส่วนล้างและล้างออกควรได้รับความใส่ใจเท่าเทียมกับวาล์วบรรจุ โปรดยืนยันลำดับขั้นตอนที่ระบุไว้สำหรับการล้างภายในและภายนอก การล้างออก การระบายน้ำ และการกลับด้านขวด (ถ้ามี) การทดสอบที่โรงงาน (FAT) ควรแสดงให้เห็นว่าแต่ละขั้นตอนที่เขียนโปรแกรมไว้ถูกเรียกใช้ตามลำดับที่ถูกต้อง และหัวพ่น ท่อรวม ตัวกรอง ปั๊ม และท่อระบายน้ำตอบสนองตามที่ออกแบบไว้
ตรวจสอบรูปแบบการพ่นด้วยตาเปล่าในกรณีที่ทำได้อย่างปลอดภัยและเหมาะสม จากนั้นตรวจสอบหัวพ่นที่อุดตัน รอยรั่ว ของเหลวค้างอยู่ และบริเวณที่เข้าถึงเพื่อทำความสะอาดได้ยาก ห้ามถือว่าการไหลของน้ำเพียงชั่วคราวเป็นหลักฐานยืนยันประสิทธิภาพในการทำความสะอาด วิธีการยอมรับที่ตกลงกันไว้อาจกำหนดให้บันทึกข้อมูลเกี่ยวกับเวลา อุณหภูมิ ความเข้มข้น การนำไฟฟ้า หรือพารามิเตอร์กระบวนการอื่น ๆ โปรดใช้วิธีการที่ระบุไว้ในข้อกำหนดโครงการ
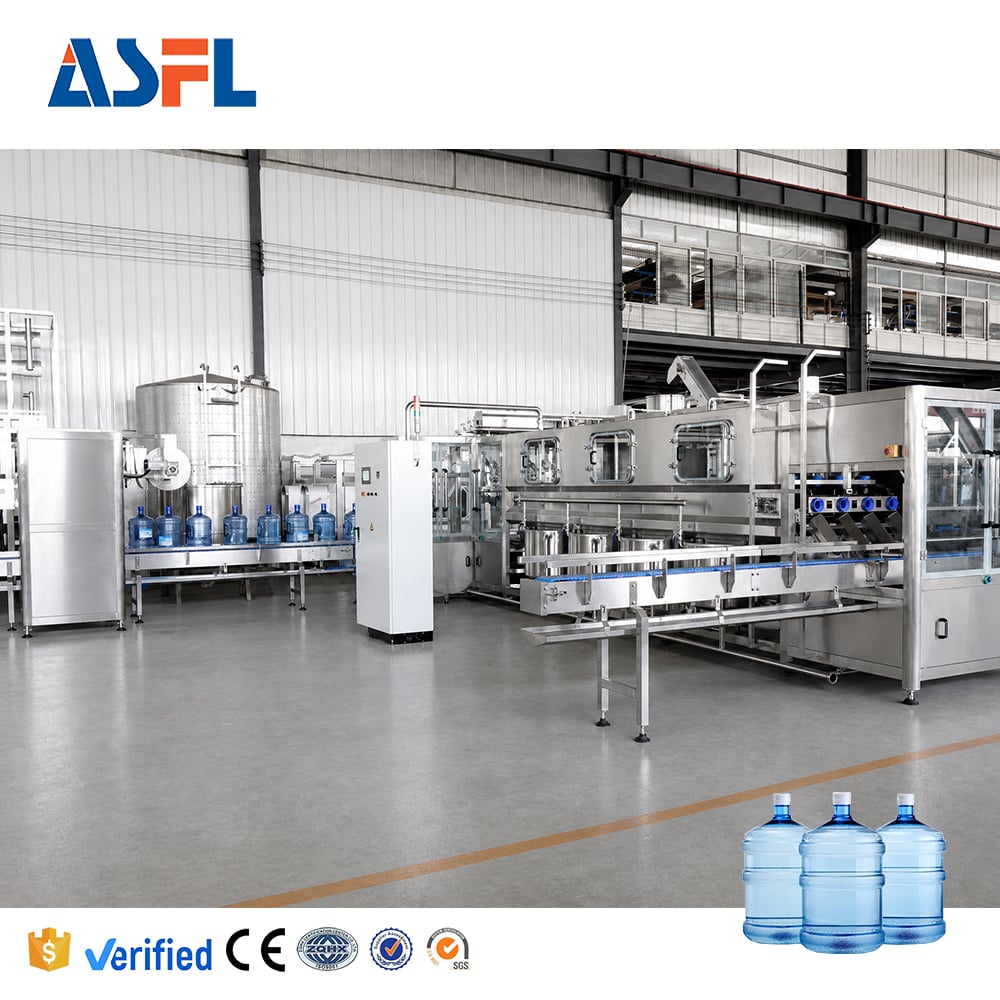
ตรวจสอบส่วนบรรจุเพื่อประเมินการควบคุมและความสม่ำเสมอ
สถานีบรรจุคือสถานที่ที่เครื่องบรรจุขวดขนาด 5 แกลลอนต้องแสดงการทำงานซ้ำได้สม่ำเสมอ ไม่ใช่เพียงแค่บรรจุขวดเดียวเท่านั้น โปรดยืนยันจำนวนหัวบรรจุที่ทำงานอยู่ ตรรกะการตรวจจับการมีขวดอยู่ ลำดับการเปิด-ปิดวาล์ว และวิธีควบคุมระดับของเหลว (ถ้ามี) ตามที่ระบุไว้ในคำสั่งซื้อ ให้ดำเนินการทดสอบตัวอย่างที่เป็นตัวแทนจริง และเปรียบเทียบผลการบรรจุโดยใช้วิธีการชั่งน้ำหนักหรือวัดปริมาตรตามที่ตกลงกันไว้
บันทึกเงื่อนไขการทดสอบก่อนประเมินความแปรปรวน: สภาพน้ำหนักเปล่าของขวด อุณหภูมิของผลิตภัณฑ์หรือน้ำ แรงดันของแหล่งจ่าย เวลาที่คงแรงดันไว้ (hold time) และระดับการบรรจุเป้าหมาย ล้วนมีผลต่อผลลัพธ์ทั้งสิ้น นอกจากนี้ ควรสังเกตการหยดหลังจากวาล์วปิด การกระเด็น การล้น หรือการวางขวดบนสายพานไม่สม่ำเสมอ ข้อสังเกตเหล่านี้จะช่วยแยกปัญหาการบรรจุออกจากปัญหาการป้อนขวดที่ไม่เสถียร หรือสภาวะของแหล่งจ่ายที่ไม่สม่ำเสมอ
ประเมินระบบการจัดการฝาและกระบวนการยืนยันการปิดผนึก
การบรรจุและปิดฝาควรพิจารณาเป็นกระบวนการเดียวกัน ยืนยันการป้อนฝา การจัดแนวฝา การเข้าถึงรางเลื่อน การตรวจจับว่ามีฝาอยู่หรือไม่ การวางฝา และวิธีการปิดที่ติดตั้งมากับเครื่อง ตรวจสอบตัวอย่างขวดที่ปิดฝาแล้วเพื่อให้มั่นใจว่าฝาอยู่ในตำแหน่งที่ถูกต้อง ไม่มีรอยเสียหายที่มองเห็นได้ ไม่มีการขันผิดเกลียว (กรณีที่เกี่ยวข้อง) และลักษณะการปิดมีความสม่ำเสมอ
หากโครงการกำหนดการทดสอบแรงบิด แรงดึง การรั่ว หรือการคงทน ให้สังเกตการณ์การทดสอบเหล่านั้นตามขั้นตอนที่ตกลงกันไว้ และบันทึกแผนการสุ่มตัวอย่าง ฝาที่ดูเหมือนใช้งานได้ตามทางออกของเครื่องอาจยังจำเป็นต้องผ่านการทดสอบเพิ่มเติมหลังการผลิตตามที่ตกลงกันไว้ก่อนจะยอมรับ ด้วยเหตุนี้ รายการตรวจสอบการทดสอบก่อนส่งมอบ (FAT) จึงควรระบุทั้งการตรวจสอบด้วยสายตาทันที และการยืนยันใด ๆ ที่ต้องดำเนินการหลังช่วงเวลาพักที่กำหนดไว้
ทดสอบการควบคุม สัญญาณเตือน และระบบล็อกความปลอดภัย
เครื่องบรรจุขนาด 5 แกลลอนจะติดตั้งและใช้งานได้ง่ายขึ้น หากตรรกะการควบคุมผ่านการตรวจสอบความถูกต้องแล้วก่อนส่งมอบ ให้ทบทวนหน้าจอ HMI เทียบกับฟังก์ชันที่ได้รับการอนุมัติ ได้แก่ โหมดการปฏิบัติงาน ข้อความสถานะ ค่าตั้งต้น ตัวนับ สูตร (หากมี) สัญญาณเตือน และการควบคุมด้วยมือ รวมทั้งทดสอบการเริ่มต้นตามปกติ การหยุดอย่างมีการควบคุม การรีเซ็ตข้อผิดพลาด และการกู้คืนจากภาวะขัดข้องชั่วคราว โดยไม่ต้องปล่อยให้อุปกรณ์ความปลอดภัยทำงานโดยข้ามไป
- กระตุ้นเงื่อนไขที่เลือกไว้ เช่น ขวดที่ถูกตรวจจับ ฝาปิด ระดับของเหลวต่ำ เกินโหลด ประตูเปิด และปุ่มหยุดฉุกเฉิน ซึ่งสามารถทดสอบได้อย่างปลอดภัย
- ยืนยันว่าข้อความแสดงข้อผิดพลาดระบุเงื่อนไขนั้นได้ชัดเจนเพียงพอ เพื่อให้ผู้ปฏิบัติงานสามารถดำเนินการได้ทันที
- ตรวจสอบว่าแผงป้องกันและประตูเข้าถึงสามารถหยุดหรือป้องกันการเคลื่อนไหวตามที่ระบุไว้หรือไม่
- ตรวจสอบป้ายกำกับทางไฟฟ้า การระบุระบบลมอัด การเดินสายเคเบิล การระบายน้ำ และความสะดวกในการเข้าถึงจุดบริการตามรอบเวลาปกติ
ระบบอัตโนมัติไม่ได้ลดความจำเป็นในการตรวจสอบโดยผู้ปฏิบัติงาน รายงานการทดสอบที่โรงงาน (FAT) ควรระบุให้ชัดเจนว่า บุคคลใดสามารถยืนยันการเกิดข้อผิดพลาดได้ ฟังก์ชันใดยังคงถูกปิดการทำงาน และเงื่อนไขใดบ้างที่ต้องคืนค่าให้กลับสู่สภาพปกติก่อนเริ่มต้นระบบใหม่
ดำเนินการทดสอบแบบบูรณาการและปิดเอกสารให้เสร็จสิ้น
สิ้นสุดการทดสอบที่โรงงาน (FAT) ด้วยการเดินเครื่องแบบบูรณาการ ครอบคลุมกระบวนการจัดการขวด การล้างหรือล้างน้ำ การบรรจุ การปิดฝา การปล่อยขวดออก และการคัดแยกขวดที่ไม่ผ่านเกณฑ์ ซึ่งเป็นฟังก์ชันที่ใช้งานได้กับเครื่องนั้น ๆ บันทึกเวลาเริ่มต้น เวลาสิ้นสุด จำนวนขวดทั้งหมด จำนวนขวดที่ผ่านเกณฑ์ จำนวนขวดที่ถูกคัดแยก จำนวนครั้งที่เครื่องหยุดทำงาน และสาเหตุของการหยุดแต่ละครั้ง ผลลัพธ์ที่ได้ต้องนำไปเปรียบเทียบกับเกณฑ์ประสิทธิภาพที่ตกลงร่วมกันไว้ ไม่ใช่ความคาดหวังแบบไม่เป็นทางการ
ก่อนปล่อยเครื่อง ให้รวบรวมเอกสารโปรโตคอล FAT ที่มีลายเซ็น บันทึกผลการทดสอบ แผนผังระบบไฟฟ้าและระบบนิวเมติก คู่มือการปฏิบัติงานและการบำรุงรักษา รายการอะไหล่สำรอง และรายการประเด็นที่ยังค้างอยู่ ถ่ายภาพหรือบันทึกข้อมูลรายละเอียดการตั้งค่าเครื่อง เพื่อช่วยทีมงานหน้างานตรวจสอบความถูกต้องของเครื่องบรรจุขวดขนาด 5 แกลลอนที่จัดส่งมาจริง การระบุผู้รับผิดชอบและกำหนดวันเป้าหมายสำหรับประเด็นที่ค้างอยู่อย่างชัดเจน จะทำให้การทดสอบที่โรงงาน (FAT) มีประโยชน์ใช้สอยต่อเนื่องแม้หลังจากผู้ตรวจสอบเดินทางกลับไปแล้ว
กฎการตัดสินใจ FAT ที่ใช้งานได้จริง
ยอมรับเครื่องเมื่อหลักฐานที่ได้จากการสังเกตการณ์สอดคล้องกับเกณฑ์ที่ตกลงกันไว้ ฟังก์ชันด้านความปลอดภัยทำงานตามที่ระบุไว้ และรายการที่เหลือจัดหมวดหมู่อย่างชัดเจน ถ้าผลการทดสอบขึ้นอยู่กับสาธารณูปโภคในสถานที่ น้ำสำหรับการผลิต หรือหน่วยงานที่อยู่ตอนปลายซึ่งไม่พร้อมใช้งานที่โรงงาน ให้บันทึกข้อจำกัดดังกล่าวไว้ และดำเนินการทดสอบแบบเดียวกันนั้นต่อในการรับรองที่สถานที่จริง แนวทางที่วัดผลได้เช่นนี้จะทำให้ผู้ซื้อมีพื้นฐานที่น่าเชื่อถือยิ่งขึ้นในการยอมรับเครื่องบรรจุขนาด 5 แกลลอน และเตรียมความพร้อมสำหรับขั้นตอนการเริ่มใช้งานจริง






 ข่าวร้อนแรง








