 EN

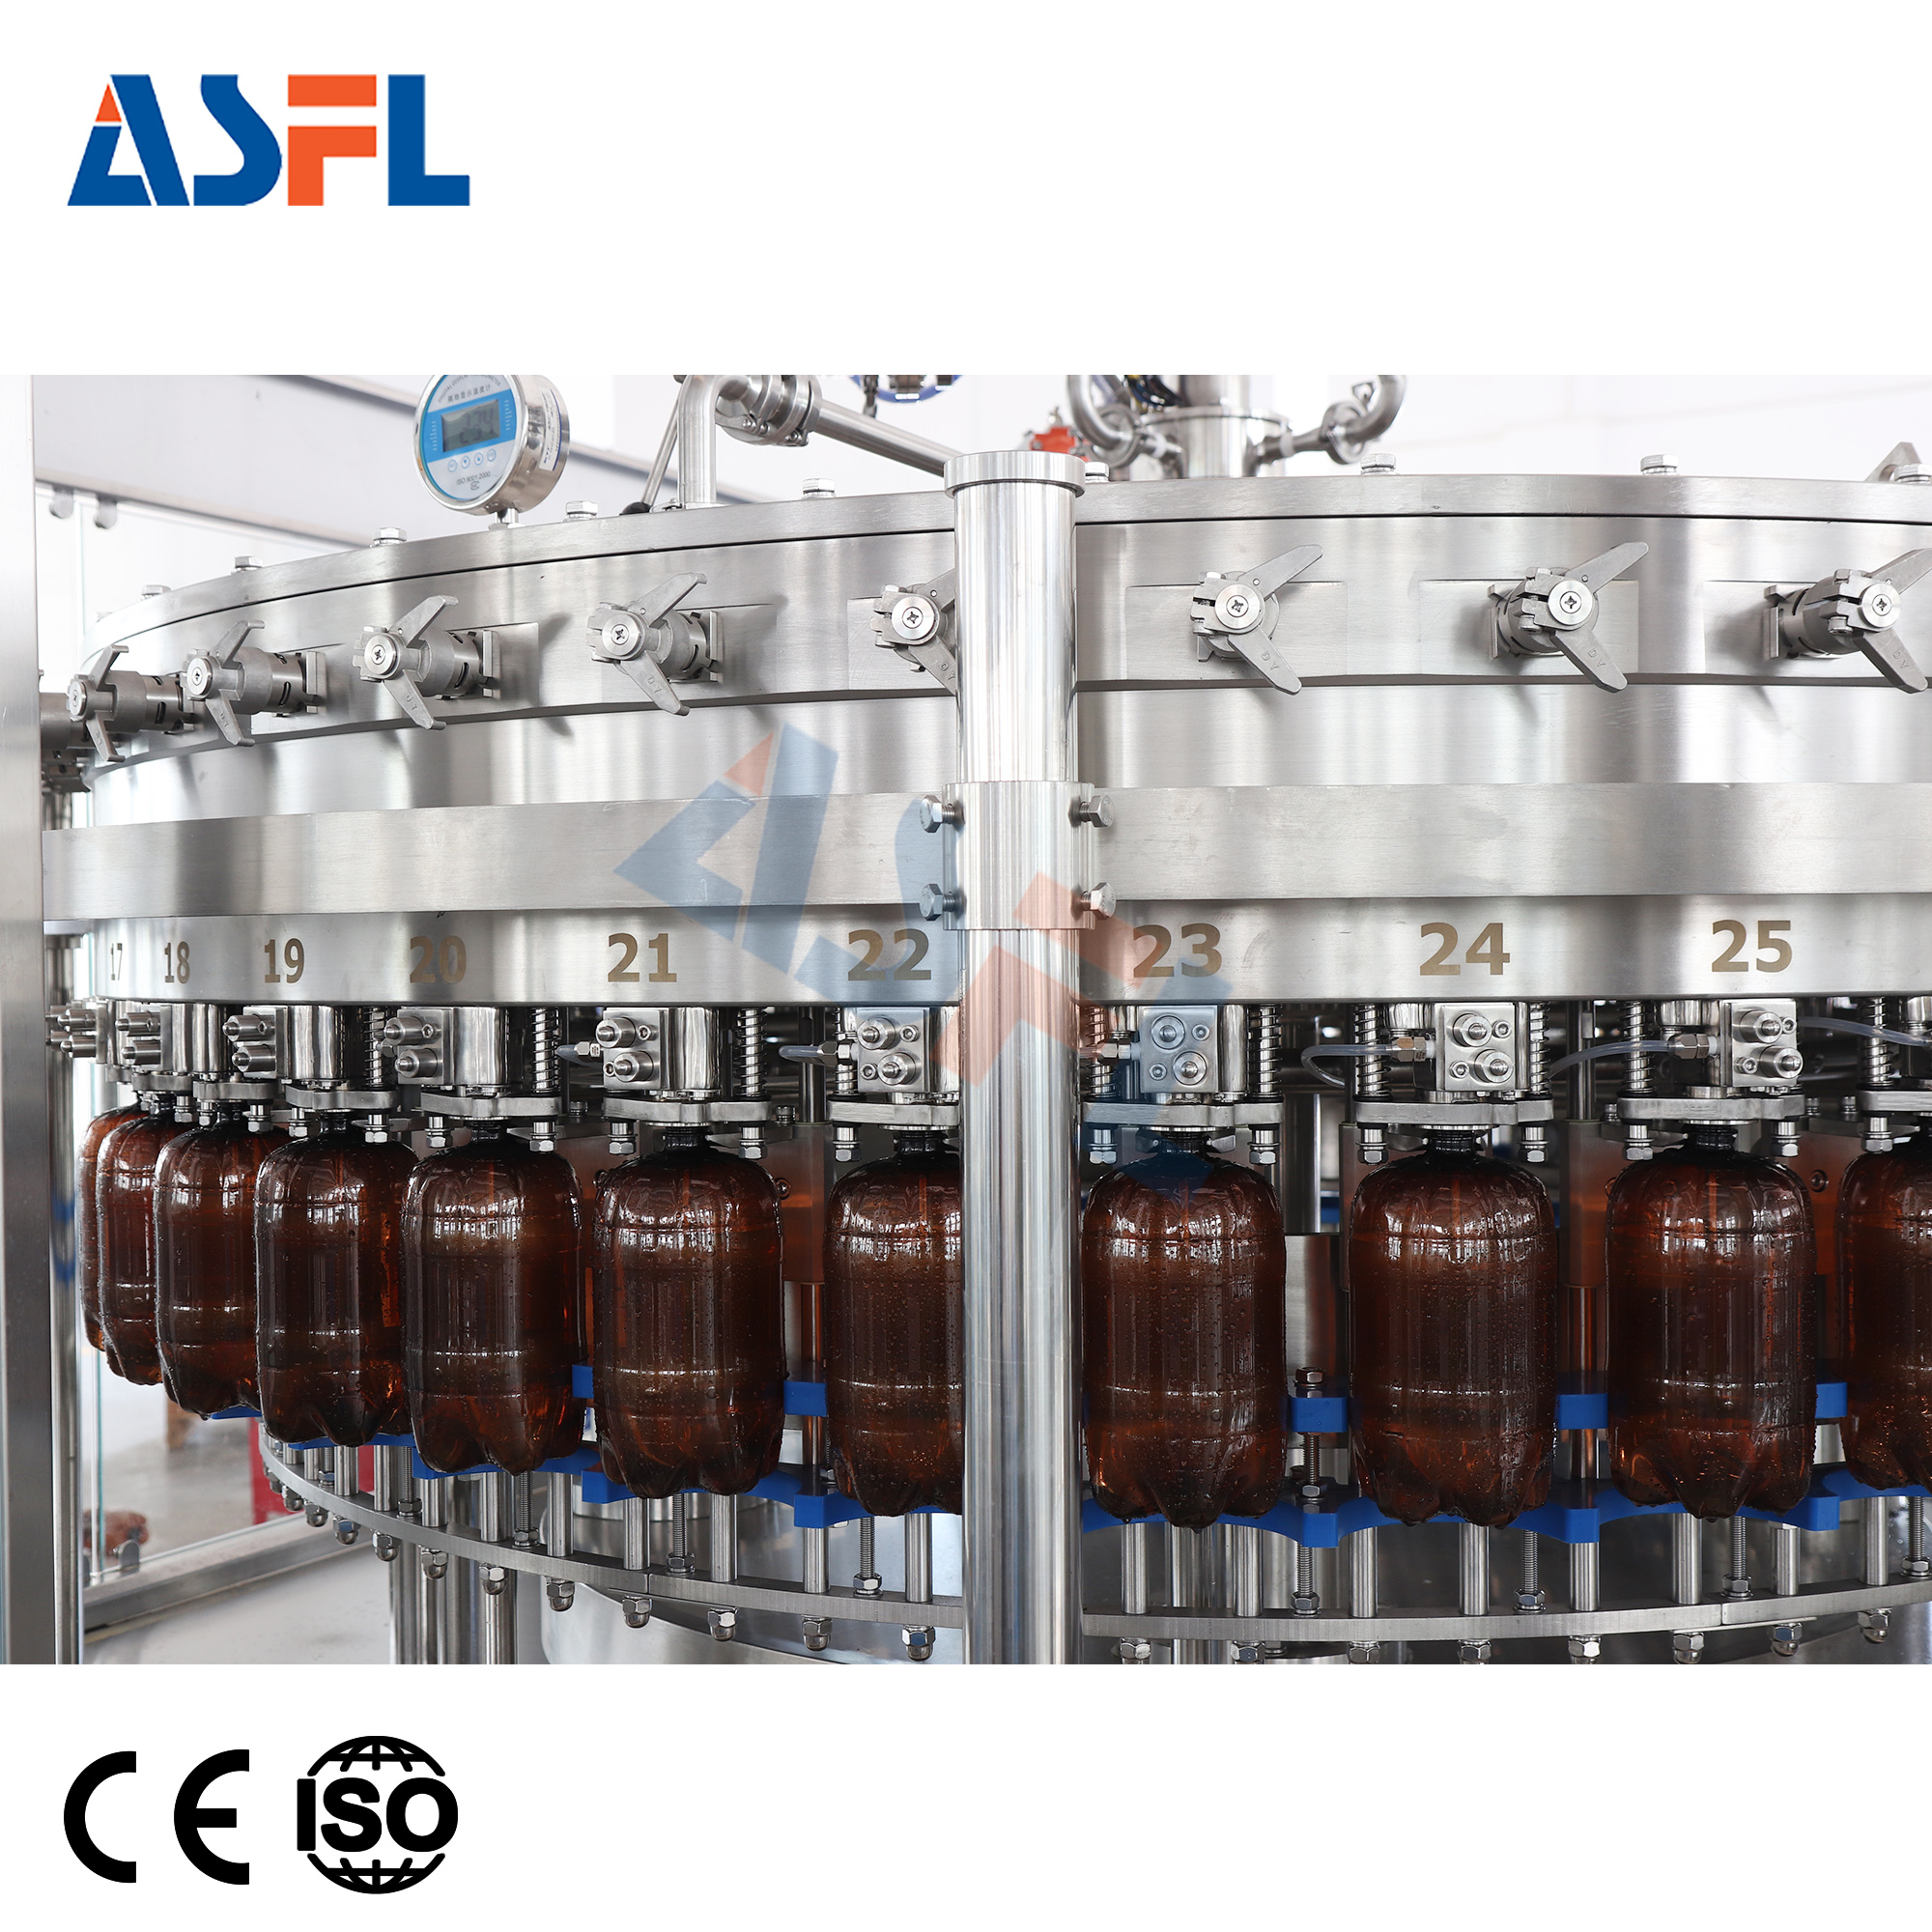
Aເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ເຮັດຫຼາຍກວ່າການເຄື່ອນຍ້າຍເບຍຈາກຖັງໄປຍັງຂວດ. ມັນຈັດການຄວາມສຳພັນຂອງຄວາມດັນລະຫວ່າງເບຍທີ່ມີກາຊີນ, ພື້ນທີ່ຫວ່າງໃນຂວດ, ແລະເສັ້ນທາງປ່ອຍຄວາມດັນ ໃນເວລາທີ່ແຖວການຜະລິດກຳລັງເຮັດວຽກ. ເມື່ອຄວາມສຳພັນນີ້ປ່ຽນແປງຈາກຂວດໜຶ່ງໄປອີກຂວດໜຶ່ງ, ຄວາມຟູ, ຄວາມສູງຂອງການເຕີມ, ການສຳຜັດກັບອີກຊີເຈັນທີ່ຖືກແກ້ໄຂ, ແລະປະສິດທິພາບຂອງເຄື່ອງປິດຂວດ ອາດຈະຄວບຄຸມໄດ້ຍາກຂຶ້ນ.
ຈາກມຸມມອງດ້ານວິສະວະກຳຂອງແຖວການຫໍ່ຫຸ້ມ, ຄຳຖາມທີ່ເປັນປະໂຫຍດບໍ່ແມ່ນວ່າ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ສາມາດເຕີມຂວດໄດ້ຫຼືບໍ່. ແຕ່ເປັນວ່າເຄື່ອງຈັກນີ້ສາມາດເຮັດຊ້ຳລັບລຳດັບຄວາມດັນດຽວກັນໄດ້ຢ່າງຖືກຕ້ອງຕາມຈັງຫວະການຜະລິດທີ່ຕັ້ງໄວ້. ຄວາມດັນຖອຍທີ່ສະຖຽນຈະໃຫ້ສະພາບແວດລ້ອມທີ່ຄວບຄຸມໄດ້ແກ່ຂອງເຫຼວໃນການເຂົ້າໄປໃນຂວດ, ບໍ່ໄດ້ບັງຄັບໃຫ້ກາຊີນລະເບີດອອກທັນທີທີ່ເລີ່ມການເຕີມ.
ສິ່ງທີ່ຄວາມດັນຖອຍເຮັດໃນວຟູການເຕີມຂວດເບຍ
ກ່ອນທີ່ຜະລິດຕະພັນຈະເຂົ້າໄປ, ຂະບວນການ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ມັກຈະປິດຜນຢູ່ບົວລີ, ຖອນອາກາດຫຼືຍ້າຍອາກາດອອກຕາມການອອກແບບຂອງເສັ້ນຜະລິດ, ແລະນຳບົວລີເຂົ້າໃກ້ຄຽງກັບຄວາມດັນຂອງເບຍ. ສິນຄ້າຈຶ່ງສາມາດໄຫຼເຂົ້າໄປໃນບົວລີດ້ວຍຄວາມແຕກຕ່າງຂອງຄວາມດັນທີ່ນ້ອຍລົງ. ການປ່ອຍອາກາດອອກຢ່າງຄວບຄຸມຈະຊ່ວຍໃຫ້ອາກາດອອກໄປໃນເວລາທີ່ເບຍເຂົ້າໄປໃນບົວລີ.
ລຳດັບດັ່ງກ່າວມີຄວາມສຳຄັນເພາະເບຍທີ່ມີກາຊີຄາບອນຈະປະຕິກິລິຍາຢ່າງໄວວ່າຕໍ່ການຫຼຸດລົງຂອງຄວາມດັນຢ່າງຮຸນແຮງ. ຖ້າຄວາມດັນໃນບົວລີຕ່ຳເກີນໄປ ຫຼື ຖ້າວາວປ່ອຍອາກາດເປີດໄວເກີນໄປ, ກາຊີຄາບອນຈະອອກຈາກສະພາບທີ່ຖືກລະລາຍຢູ່ໃນບົວລີ. ຜົນທີ່ເກີດຂຶ້ນອາດຈະເປັນຟອມທີ່ຫຼາຍເກີນໄປ, ລະດັບການເຕີມທີ່ບໍ່ຄົງທີ່, ການສູນເສຍສິນຄ້າ, ຫຼື ເຂດທີ່ປິດບົວລີເປີຍນ້ຳ. ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ການຄວບຄຸມຄວາມດັນທີ່ເຫມາະສົມຊ່ວຍຮັກສາການປ່ຽນແປງດັ່ງກ່າວໃຫ້ຄາດເດົາໄດ້ຢ່າງເປັນລະບົບຈາກຫົວເຕີມໜຶ່ງໄປຫົວເຕີມອີກ ແລະຈາກບົວລີໜຶ່ງໄປບົວລີອີກ.
ເປັນຫຍັງຄວາມແຕກຕ່າງຂອງຄວາມດັນຈຶ່ງກາຍເປັນບັນຫາໃນການຜະລິດ
ຟອມປ່ຽນແປງປະລິມານການເຕີມທີ່ແທ້ຈິງ
ຟອມບໍ່ໄດ້ເປັນພຽງແຕ່ຄວາມຮຸກຮານທາງດ້ານທັດສະນະເທົ່ານັ້ນ. ມັນຍັງປ່ຽນແປງເສັ້ນແດນລະຫວ່າງສ່ວນຂອງແຫຼວ ແລະ ພື້ນທີ່ຫຼັງຄາ (headspace) ໃນເວລາທີ່ກຳລັງເຕີມບົວລີ. ໃນເຄື່ອງເຕີມຫຼາຍຫົວ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ , ຫົວໜຶ່ງທີ່ປ່ອຍອາກາດໄດ້ໄວກວ່າຫົວອື່ນໆ ສາມາດສ້າງຄວາມແຕກຕ່າງໃນຮູບຮ່າງຂອງເຟີຣ໌ ແລະ ສະພາບການເຕັມສຸດທ້າຍ. ຜູ້ປະຕິບັດງານອາດຈະປັບຄ່າທັງໝົດ, ແຕ່ບັນຫາພື້ນຖານອາດຍັງຄົງຢູ່ທີ່ວາວ, ຊີລ໌, ຖານທາງຂອງອາກາດ, ຫຼື ຈຸດສຳຜັດກັບຂວດ.
ຄວາມດັນຖອຍກັບຄືນທີ່ສະເໝີພາບເຮັດໃຫ້ອັດຕາການປ່ອຍອາກາດມີຄວາມຊົ້າຄາບຫຼາຍຂຶ້ນ. ນີ້ໃຫ້ສະພາບການການລົ້ມເຫຼວທີ່ສະເໝີພາບແກ່ວາວເຕັມ, ແລະ ໃຫ້ເສັ້ນຜະລິດຕະພັນມີເກນທີ່ຊັດເຈນຂຶ້ນໃນການຕັດສິນວ່າຂວດທີ່ຢູ່ນອກເກນເກີດຈາກການຄວບຄຸມຄວາມດັນ, ອຸນຫະພູມຂອງຜະລິດຕະພັນ, ສະພາບຂອງຂວດ, ຫຼື ເວລາ.
ການຮັກສາການກາກບານຂຶ້ນກັບເສັ້ນທາງຂອງຄວາມດັນ
Aເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ເຮັດວຽກຮ່ວມກັບເບຍທີ່ມີກາກບານໄດ້ດີທີ່ສຸດເມື່ອຄວາມດັນຂອງຂວດເຂົ້າໃກ້ຄຽງກັບຄວາມດັນຂອງຜະລິດຕະພັນກ່ອນທີ່ການລົ້ມເຫຼວຈະເລີ່ມຕົ້ນ. ບໍ່ມີຄ່າຄວາມດັນດຽວທີ່ເໝາະສົມກັບເບຍທຸກປະເພດ: ອຸນຫະພູມຂອງເບຍ, ລະດັບກາກບານ, ຮູບຮ່າງຂອງຂວດ, ຄວາມໄວໃນການເຕັມ, ແລະ ການອອກແບບວາວທັງໝົດມີຜົນຕໍ່ການເລືອກຄ່າ. ຫຼັກການດຳເນີນງານແມ່ນການຫຼີກລ່ຽງຄວາມແຕກຕ່າງຂອງຄວາມດັນທີ່ເກີດຂຶ້ນຢ່າງທັນທີທັນໃດ ແລະ ບໍ່ຢູ່ໃນການຄວບຄຸມ.
ສຳລັບການຜະລິດປະຈຳວັນ ຈົງບັນທຶກການປ່ຽນແປງຄວາມດັນທີ່ເກີດຂື້ນຈິງ ແທນທີ່ຈະອີງໃສ່ຄ່າທີ່ຕັ້ງໄວ້ໃນເຄື່ອງຄວບຄຸມຄວາມດັນເທົ່ານັ້ນ. ອຸປະກອນຊະນິດໜຶ່ງ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ອາດສະແດງຄ່າຄວາມດັນທີ່ສະຫຼາບສົມໃນທົ່ວໄປ ເຖິງຢ່າງໃດກໍຕາມ ຖ້າເສັ້ນທໍ່ສົ່ງກາຊ ມີການອຸດຕັນ ຫຼື ມີຮອຍຮັ່ວທີ່ວົງແຫວນ O-ring ຫຼື ມີກົກໄລຍ໌ຄວາມດັນທີ່ເລີ່ມເບິ່ງເຄີຍ ກໍຈະເຮັດໃຫ້ເກີດສະພາບການທີ່ແຕກຕ່າງກັນຢູ່ທີ່ຂວດ. ການວິເຄາະລຳດັບຄວາມດັນຮ່ວມກັບຮູບແບບຂອງຟອມທີ່ເກີດຂື້ນຈະເປັນປະໂຫຍດຫຼາຍກວ່າການພິຈາລະນາແຕ່ລະຢ່າງເປັນອິດສະຫຼະ.
ການຄວບຄຸມຄວາມດັນຊ່ວຍໃນການຈັດການອົກຊີເຈນ
ຄຳແນະນຳດ້ານການຫໍ່ຫຸ້ມມັກອະທິບາຍອົກຊີເຈນທີ່ຖືກລະລາຍວ່າເປັນຜົນໄດ້ຮັບຂອງຂະບວນການທີ່ຖືກເຮັດໃຫ້ປ່ຽນແປງໂດຍອຸນຫະພູມ ຄວາມດັນ ອາກາດທີ່ເຫຼືອຢູ່ ຮອຍຮັ່ວ ການເຄື່ອນໄຫວ ແລະ ເວລາທີ່ສຳຜັດ. ອຸປະກອນຊະນິດໜຶ່ງ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ບໍ່ສາມາດເຮັດໃຫ້ການຄວບຄຸມອົກຊີເຈນເປັນເລື່ອງທີ່ເກີດຈາກສ່ວນປະກອບດຽວເທົ່ານັ້ນ ແຕ່ວົງຈອນການເຕີມທີ່ເสถຍນຈະຊ່ວຍສະໜັບສະໜູນຂະບວນການທັງໝົດ. ການລ້າງອາກາດ ການປິດຜນາ ການເຕີມຄວາມດັນ ການເຕີມຂອງແລະ ການປິດຂວດທີ່ຄາດເດົາໄດ້ຈະຊ່ວຍຫຼຸດຈຳນວນການປ່ຽນແປງຂອງຂະບວນການທີ່ຕ້ອງໄດ້ສືບສວນເມື່ອຜົນໄດ້ຮັບດ້ານອົກຊີເຈນປ່ຽນແປງ.
ການກວດສອບທີ່ເປັນປະໂຫຍດແມ່ນການເປີຽບเทີບຄ່າການວັດແທກທີ່ທ້ອງຖິ່ນຂອງຖັງສະຫວ່າງ, ມານິໂຟລດຂອງເບຍ, ແລະ ການຫໍ່ຫຸ້ມສຸດທ້າຍ ໂດຍໃຊ້ວິທີການທີ່ໄດ້ຮັບການຢືນຢັນຈາກເບຍເວີຣີ. ຖ້າຜົນໄດ້ຮັບເພີ່ມຂຶ້ນໃກ້ກັບ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ , ກວດສອບສ່ວນທີ່ປິດຜົນຂອງຫົວເຕີມ, ການເຊື່ອມຕໍ່ກັບອາກາດ, ສາຍທາງຂອງຜະລິດຕະພັນ, ແລະ ຊ່ວງເວລາລະຫວ່າງການເຕີມແລະການປິດຝາ. ບາງເອກະສານອ້າງອີງດ້ານຄຸນນະພາບເບຍໃຊ້ເປົ້າໝາຍຂອງອົກຊີເຈນທີ່ລະລາຍຢູ່ໃນຜະລິດຕະພັນສຸດທ້າຍທີ່ 50 ມິກໂຣກຼາມຕໍ່ລິດເຕີ ຫຼື ຕ່ຳກວ່າເປັນຕົວຢ່າງທີ່ເປັນປະໂຫຍດ, ແຕ່ແຕ່ລະເບຍເວີຣີຄວນກຳນົດ ແລະ ຢືນຢັນຂອບເຂດຂອງຕົນເອງ.
ເມື່ອຄວາມດັນຖືກຕ້ອງທີ່ເสถຍນຫາຍໄປ
ຄວາມບໍ່ເສຖຍນສ່ວນຫຼາຍບໍ່ໄດ້ເກີດຈາກ 'ບັນຫາຄວາມດັນ' ທີ່ເປັນທັງໝົດ. ມັນມັກເກີດຈາກຄວາມບໍ່ສອດຄ່ອງກັນລະຫວ່າງສະພາບຂອງອຸປະກອນ, ການຕັ້ງຄ່າຂະບວນການ, ແລະ ການເຊື່ອມຕໍ່ຂອງສາຍການຜະລິດ. ໃນ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ , ການກວດສອບທີ່ທົ່ວໄປລວມມີຄວາມດັນຂອງ CO2 ທີ່ເຄື່ອງ, ຄວາມຕອບສະໜອງຂອງເຄື່ອງຄວບຄຸມເວລາທີ່ມີຄວາມຕ້ອງການ, ການຈຳກັດຂອງມານິໂຟລດອາກາດ, ຄວາມຖືກຕ້ອງຂອງການຍົກຂວດ, ສະພາບຂອງເຄື່ອງກົງກັບສ່ວນກາງ, ການເຄື່ອນທີ່ຂອງວາວລະບາຍອາກາດ, ອຸນຫະພູມຂອງຜະລິດຕະພັນ, ແລະ ການສອດຄ່ອງກັນລະຫວ່າງການປ່ອຍຜະລິດຕະພັນຈາກເຄື່ອງເຕີມ ແລະ ການປິດຝາ.
- ການສະໜອງແລະການຄວບຄຸມອາກາດ: ຢືນຢັນວ່າການຈັດຫາຍັງຄົງຄົງທີ່ເມື່ອຫົວຈຳນວນຫຼາຍປຸບຮ່ວມກັນ ແລະບໍ່ໄດ້ເພີ່ງເມື່ອແຖວຢູ່ໃນສະຖານະທີ່ບໍ່ເຄື່ອນໄຫວເທົ່ານັ້ນ.
- ຈຸດຕິດຕໍ່ທີ່ປິດຜົນ. ກວດສອບກະດິດກາງ, ອີງ-ຣິງ, ການຍົກຂວດ, ແລະການຈັດຕຳແໜ່ງປາກຂວດເພື່ອຊອກຫາສິ່ງທີ່ສຶກຫຼືການຕິດຕໍ່ທີ່ບໍ່ເປັນປົກກະຕິ.
- ການຄວບຄຸມການປ່ອຍຄວາມດັນ. ກວດສອບວ່າການປ່ອຍອາກາດເປັນໄປຢ່າງລຽບລ້ອຍ ແລະເກີດຂຶ້ນຊ້ຳຄືນໄດ້ ແທນທີ່ຈະເກີດຂຶ້ນຢ່າງທັນທີທັນໃດ ຫຼືຊ້າ.
- ສະພາບຂອງຜະລິດຕະພັນ. ບັນທຶກອຸນຫະພູມເບຍ ແລະສະພາບການກາກບອນທຸກຄັ້ງທີ່ມີການປັບຄ່າ.
- ການປະສານງານຂອງແຖວ. ຢືນຢັນວ່າຂວດທີ່ຖືກເຕີມແລ້ວໄດ້ເຂົ້າໄປຢູ່ໃນເຄື່ອງປິດຝາຢ່າງທັນທີ ໂດຍບໍ່ມີການລ່າຊ້າ ຫຼືການຮີບຮ້ອນທີ່ບໍ່ຈຳເປັນ.
ການກວດສອບເຫຼົ່ານີ້ຍັງຖືກນຳໄປໃຊ້ເມື່ອ ເຄື່ອງຕື່ມຂວດເບຍອັດຕະໂນມັດ ເບິ່ງຄືວ່າຈະເຄື່ອນໄຫວທີ່ຄວາມໄວເປົ້າໝາຍ ແຕ່ໃຫ້ຜົນຜະລິດທີ່ມີຄຸນນະພາບແຕກຕ່າງກັນ. ແທນທີ່ຈະເນັ້ນເຖິງຄວາມໄວທີ່ກຳນົດໄວ້ເທົ່ານັ້ນ ຄວນປະເມີນສະພາບການເຄື່ອນໄຫວທີ່ສະຖຽນ. ອຸປະກອນເຕີມ, ອຸປະກອນປິດ, ລະບົບເຄື່ອນຍ້າຍ, ແລະ ອຸປະກອນຊ່ວຍອື່ນໆ ປະກອບເປັນຂະບວນການດຽວກັນ, ແລະ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ມີຄວາມອ່ອນໄຫວຕໍ່ການເຊື່ອມຕໍ່ທີ່ຢູ່ອ້ອມຂ້າງມັນ.
ຂະບວນການຢືນຢັນເພື່ອຜະລິດຕະພັນທີ່ສະຖຽນ
ເລີ່ມຕົ້ນດ້ວຍເງື່ອນໄຂເບື້ອງຕົ້ນທີ່ຄວບຄຸມໄດ້. ໃຊ້ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ດ້ວຍອຸນຫະພູມເບີເຣີ້ທີ່ຮູ້ຈັກ, ປະເພດຂວດ, ວິທີການປິດ, ຄວາມໄວຂອງແຖວຜະລິດ, ແລະ ການຕັ້ງຄ່າອຸປະກອນຊ່ວຍ. ສັງເກດຫົວເຕີມຫຼາຍໆອັນ ແລະ ວຟັງຈຳນວນຫຼາຍໆຄັ້ງ ແທນທີ່ຈະຕັດສິນຈາກຂວດດຽວ. ບັນທຶກຄ່າຄວາມດັນທີ່ເຄື່ອງຈັກອະນຸຍາດ, ພຶດຕິກຳຂອງຟອມ, ຄວາມສູງຂອງການເຕີມ, ລັກສະນະຂອງຜະລິດຕະພັນ, ແລະ ຂວດທີ່ຖືກປະຖິ້ມ.
ຕໍ່ໄປ, ເปลີ່ຍນເງື່ອນໄຂເພີ່ງດຽວກັນເທົ່ານັ້ນ. ຖ້າຜູ້ປະຕິບັດການປ່ຽນເວລາການປ່ອຍຄວາມດັນ, ຄວາມດັນຂອງກາຊ, ຄວາມໄວຂອງເຄື່ອງເຕີມ, ແລະ ເວລາການປິດຂອງເຄື່ອງປິດທັງໝົດໃນເວລາດຽວກັນ, ພວກເຂົາຈະບໍ່ສາມາດລະບຸເຖິງເຫດຜົນຂອງຜົນໄດ້ຮັບໄດ້. ການທົດລອງທີ່ມີລະບົບຈະໃຫ້ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ຊ່ວງເວລາການເຄື່ອນໄຫວທີ່ສາມາດອ້າງອີງໄດ້ ແລະ ຜະລິດຂໍ້ມູນທີ່ທີມງານດ້ານການບໍາລຸງຮັກສາ ແລະ ຄຸນນະພາບສາມາດນຳໄປໃຊ້ຕໍ່ໄດ້.
ສຸດທ້າຍ, ຢືນຢັນໃນເວລາທີ່ມີຄວາມຕ້ອງການການຜະລິດປົກກະຕິ. ແຖວທີ່ເງີບຫຼັງຈາກການຕິດຕັ້ງເບື້ອງຕົ້ນອາດຈະມີປະຕິກິລິຍາທີ່ແຕກຕ່າງກັນເມື່ອຫົວເຕີມ, ແຖວເຄື່ອນຍ້າຍ, ແລະ ເຄື່ອງປິດຝາປີ້ບທັງໝົດເຮັດວຽກຢູ່ໃນຈັງຫວะການຜະລິດ. ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ສ້າງສະພາບການຂອງການຫໍ່ຫຸ້ມທີ່ສາມາດເຮັດຊ້ຳໄດ້ຢູ່ໃນຊ່ວງການເຮັດວຽກທີ່ກຳນົດໄວ້.
ວິທີການຈັດການກັບບັນຫາຟອງທີ່ເກີດຂຶ້ນຊ້ຳໆ ຫຼື ຄວາມແຕກຕ່າງໃນປະລິມານການເຕີມ
ເມື່ອຄວາມແຕກຕ່າງເກີດຂຶ້ນຊ້ຳໆ, ຢ່າຮີບຮ້ອນປັບຄ່າຕົວຄວບຄຸມທັງໝົດກ່ອນ. ຕິດຕາມການຈັດວາງຂອງຂວດໃຫ້ຖືກຕ້ອງ ແລະ ສະພາບຂອງຊີລ໌, ເປີຽບเทີຍບັນຫາຫົວເຕີມແຕ່ລະອັນ, ຢືນຢັນຄວາມດັນຂອງກາຊທີ່ເຄື່ອງໃນເວລາເຄື່ອນທີ່, ແລະ ຕິດຕາມບັນທຶກອຸນຫະພູມ ແລະ ການເຕີມກາຊຄາບອນຂອງຜະລິດຕະພັນ. ຫຼັງຈາກນັ້ນ, ວິເຄາະເສັ້ນທາງການປ່ອຍຄວາມດັນ ແລະ ການຖ່າຍໂອນຂອງເຄື່ອງປິດຝາປີ້ບ. ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ບັນຫາການຄວບຄຸມຈາກບັນຫາທີ່ເກີດຈາກຜະລິດຕະພັນ, ຂວດ, ຫຼື ການຈັດເວລາໃນຂະບວນການຕໍ່ໄປ.
ສຳລັບການ ເຄື່ອງຕື່ມຂວດເບຍອັດຕະໂນມັດ , ບັນທຶກເອກະສານຫຼັງຈາກແຕ່ລະການປ່ຽນແປງ: ເຄື່ອງຫົວໃດທີ່ຖືກສັງເກດ, ຮູບແບບຂອງຂວດ, ເງື່ອນໄຂຂອງຊຸດຜະລິດ, ການຕັ້ງຄ່າທີ່ປ່ຽນແປງ, ແລະຜົນທີ່ວັດໄດ້. ການບັນທຶກນີ້ເຮັດໃຫ້ການແກ້ໄຂບັນຫາສາມາດເຮັດຊ້ຳໄດ້ ແທນທີ່ຈະເປັນການປັບແຕ່ງທີ່ແຍກຕ່າງກັນ.
ຄວາມດັນທີ່ເສຖຽນຄືເງື່ອນໄຂທີ່ຕ້ອງການເພື່ອຄວາມສາມາດໃນການເຮັດຊ້ຳ
ຄວາມດັນທີ່ເສຖຽນດ້ານຫຼັງເປັນສິ່ງສຳຄັນຕໍ່ວິທີທີ່ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ ຈັດການເບຍທີ່ມີຟອງ. ມັນຊ່ວຍຫຼຸດຜ່ອນການປ່ຽນແປງຄວາມດັນເຂົ້າໄປໃນຂວດ, ຊ່ວຍຮັກສາພຶດຕິກຳຂອງຟອງໃຫ້ຄາດເດົາໄດ້, ໃຫ້ການເຕີມຂວດມີຄວາມສອດຄ່ອງ, ແລະເຮັດໃຫ້ການສືບສວນຄຸນນະພາບມີຄວາມຖືກຕ້ອງຫຼາຍຂຶ້ນ. ມັນບໍ່ໄດ້ແທນການສະອາດ, ການຕິດຕາມອົກຊີເຈັນ, ການຈັດການຂວດຢ່າງດີ, ຫຼືການຄວບຄຸມເຄື່ອງປິດຂວດ; ແຕ່ມັນໃຫ້ຂະບວນການເຕີມຂວດທີ່ເສຖຽນຂຶ້ນເພື່ອສະໜັບສະໜູນກິດຈະກຳເຫຼົ່ານີ້.
ເມື່ອປະເມີນ ຫຼື ຕິດຕັ້ງ ເຄື່ອງເຕີມເບີເຣີ້ງທີ່ມີຄວາມກົດດັນຕໍ່ຕ້ານ , ຂໍໃຫ້ເຮັດແຜນການຢືນຢັນທີ່ຄອບຄຸມການປະພຶດຕົວຂອງຄວາມດັນໃຕ້ຄວາມຕ້ອງການຈິງຂອງແຖວຜະລິດ, ບໍ່ແມ່ນພຽງແຕ່ຄ່າການຕັ້ງຄ່າທີ່ຢູ່ນິງ. ວິທີການນີ້ຊ່ວຍຮັກສາການສົນທະນາໃຫ້ມຸ່ງເນັ້ນໄປທີ່ເງື່ອນໄຂທີ່ສຳຄັນໃນການຜະລິດ: ຄວາມສາມາດໃນການທົດສອບຊ້ຳໄດ້, ການກວດສອບທີ່ສາມາດຕິດຕາມໄດ້, ແລະ ຊ່ວງຂອງຂະບວນການທີ່ທີມງານສາມາດຮັກສາໄວ້ໄດ້.






 ຂ່າວຮ້ອນ








