 EN

Aბირთვის წნევის ბირთვის სავსებელი არ აკეთებს მხოლოდ პივის გადატანას ტანკიდან ბოთლში. ის მართავს დამუშავებული პივის, ბოთლში არსებული თავისუფალი სივრცის და გამოყოფის გზის შორის წნევის ურთიერთობას ხაზის მუშაობის დროს. როდესაც ეს ურთიერთობა იცვლება ბოთლიდან ბოთლში, ქრემის წარმოქმნა, სავსების სიმაღლე, გახსნილი ჟანგბადის ზემოქმედება და კაპერის მუშაობა ყველა ერთდროულად უფრო რთული ხდება კონტროლში.
Შეფუთვის ხაზის ინჟინერიის თვალსაზრისით სასარგებლო კითხვა არ არის ის, შეძლებს თუ არა ბირთვის წნევის ბირთვის სავსებელი ბოთლს შევსებას. კითხვა არის ის, შეძლებს თუ არა მანქანა იმავე წნევის მიმდევრობას განმეორებას განსაკუთრებული წარმოების რიტმით. სტაბილური უკუწნევა სითხეს აძლევს კონტროლირებად გარემოს ბოთლში შესასვლელად, არ აიძულებს კარბონაციას გამოყოფას შევსების დაწყებისთანავე.
Რას აკეთებს უკუწნევა პივის ბოთლში შევსების ციკლში
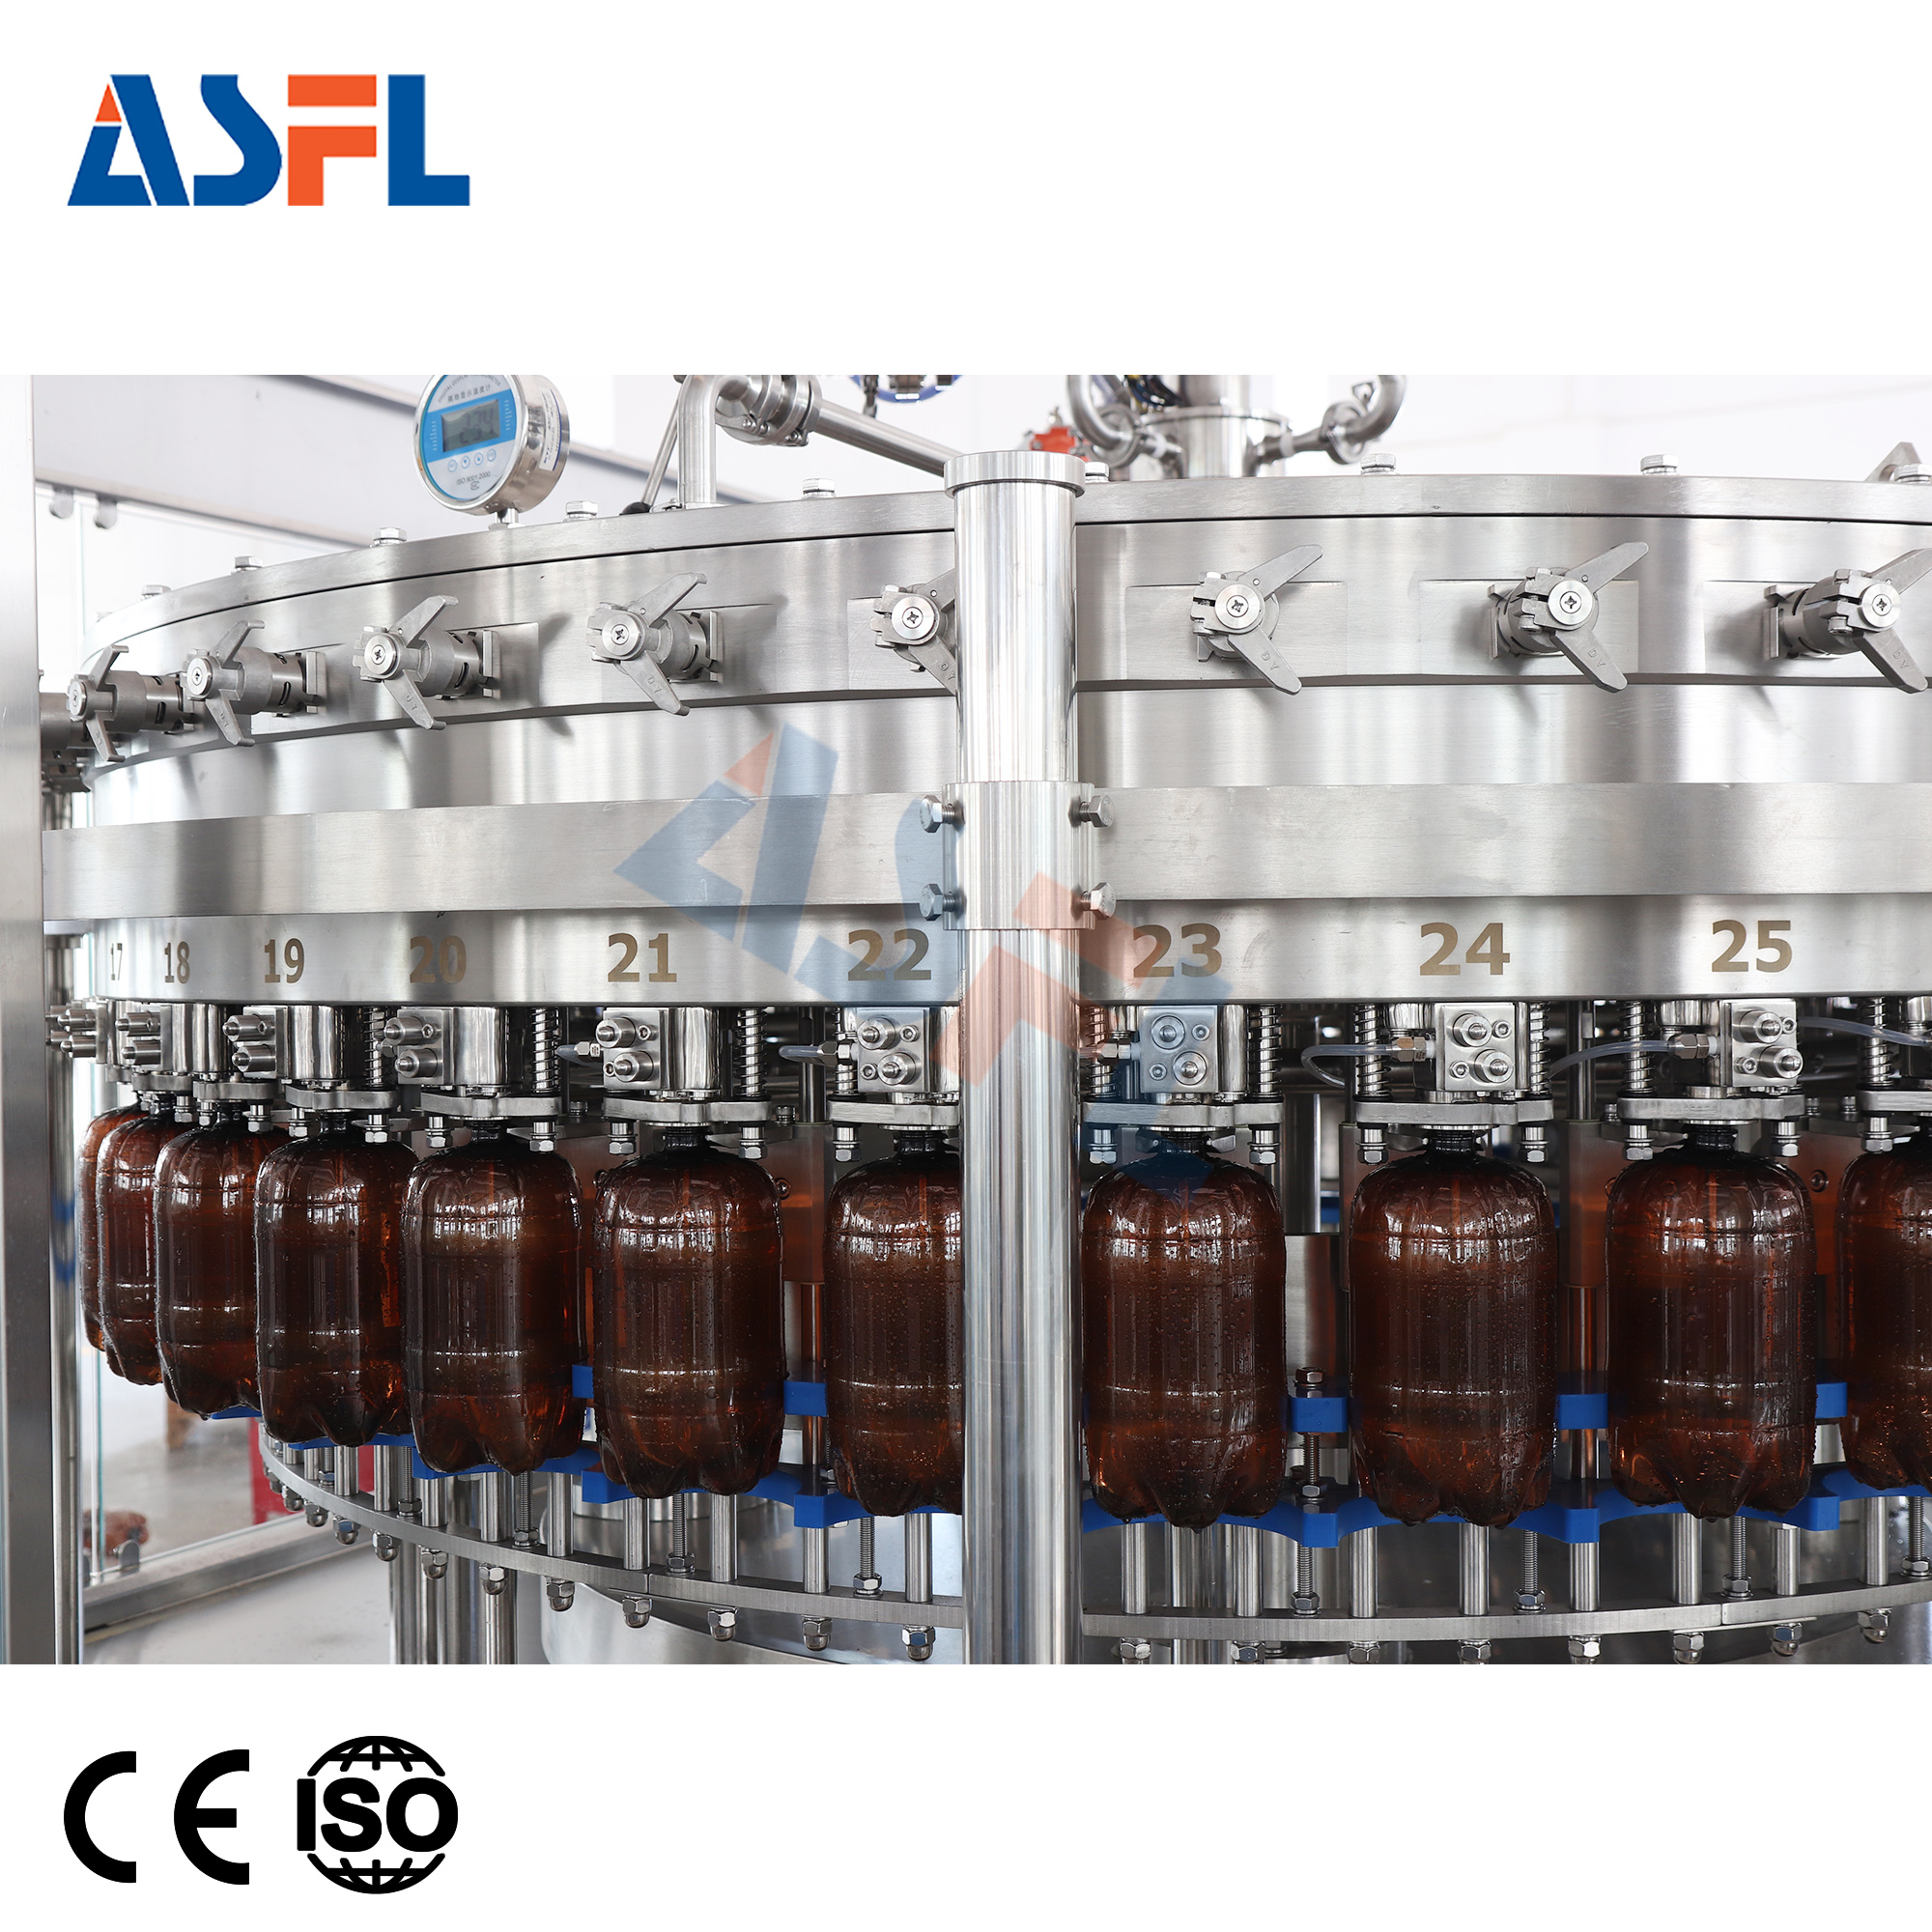
Პროდუქტის შესვლამდე ა ბირთვის წნევის ბირთვის სავსებელი ტიპურად ხდება ბოთლის დახურვა, ჰაერის მოშორება ან გადაადგილება ხაზის დიზაინის მიხედვით და ბოთლის მიახლოება ლუდის წრედის წნევას. შემდეგ პროდუქტი შეიძლება გადაადგილდეს მცირე წნევის სხვაობით. კონტროლირებადი გამოშვების მარშრუტი საშუალებას აძლევს აირს გამოვიდეს, როდესაც ლუდი იკავებს ბოთლის მოცულობას.
Ეს თანმიმდევრობა მნიშვნელოვანია, რადგან ნაკარბონატებული ლუდი სწრაფად რეაგირებს დიდ წნევის დაკლებაზე. თუ ბოთლის წნევა ძალიან დაბალია ან გამოშვების ვალვა ძალიან სწრაფად იღებს გახსნას, ნახშირორეჟიმის გაზი შეიძლება გამოვიდეს ხსნარიდან ბოთლის შიგნით. შედეგად შეიძლება მივიღოთ ჭარბი სიცხელე, ცვალებადი სავსების დონე, პროდუქტის დაკარგვა ან სითხის შემცველი ადგილის გასველება. სტაბილური ბირთვის წნევის ბირთვის სავსებელი ამ გადასვლის წინასწარ განსაზღვრულობას უზრუნველყოფს ერთი სავსების თავიდან მეორეს და ერთი ბოთლიდან მეორეს.
Რატომ ხდება წნევის ცვალებადობა წარმოების პრობლემა
Სიცხელე ცვლის ეფექტურ სავსების მოცულობას
Სიცხელე არ არის მხოლოდ ვიზუალური არეულობა. ის ცვლის სითხისა და თავის სივრცის საზღვარს ბოთლის სავსების დროს. მრავალთავიან ხაზზე ბირთვის წნევის ბირთვის სავსებელი , ერთ-ერთი თავი, რომელიც უფრო სწრაფად გამოყოფს ჰაერს, ვ чем სხვებზე, შეიძლება გამოიწვიოს სხვადასხვა სიცხადის ქონის პროფილი და სხვადასხვა საბოლოო სავსების მდგომარეობა. ოპერატორები შეიძლება რეაგირებინ მთლიანი პარამეტრების შეცვლით, მაგრამ ძირეული პრობლემა შეიძლება დარჩეს იზოლირებული კლაპანზე, სილიკონის ბორბალზე, აირის გზაზე ან ბოთლის კონტაქტის წერტილზე.
Სტაბილური უკანა წნევა ხდის აირის გამოყოფის სიჩქარეს უფრო მეორედ გამეორებადს. ეს აძლევს სავსების კლაპანს უფრო მუდმივ სიმკვრივის გარემოს და ხაზს უფრო გასაგებ საფუძველს აძლევს იმის შესაფასებლად, ამოუსავსებელი ბოთლი წარმოიშობა წნევის კონტროლის, პროდუქტის ტემპერატურის, ბოთლის მდგომარეობის თუ დროის შეცდომიდან.
Ნახშირორების შენახვა დამოკიდებულია წნევის გზაზე
Aბირთვის წნევის ბირთვის სავსებელი ნახშირორების მქონე ლუდთან ყველაზე ეფექტურად მუშაობს, როდესაც ბოთლის წნევა მიაღწევს პროდუქტის წნევას პროდუქტის გადასვლის დაწყებამდე. არ არსებობს ერთი უნივერსალური წნევის მნიშვნელობა, რომელიც ყველა ლუდს ეხება: ლუდის ტემპერატურა, ნახშირორების დონე, ბოთლის გეომეტრია, სავსების სიჩქარე და კლაპანის დიზაინი ყველა მნიშვნელოვანია. მოქმედების პრინციპია არ დავიშვათ მოულოდნელი, კონტროლის გარეშე წნევის სხვაობა.
Ყოველდღიური წარმოებისთვის ჩანაწერეთ ფაქტობრივი წნევის მოქცევა, არ დაეყრდნოთ მხოლოდ რეგულატორის მიზნის მნიშვნელობას. ა ბირთვის წნევის ბირთვის სავსებელი შეიძლება აჩვენოს ნომინალურად სწორი მიწოდების მნიშვნელობა, მაგრამ შეზღუდული გაზის ხაზი, გამოტენილი O-ბეჭედი ან გადახვევადი განთავისუფლების მექანიზმი ბოთლში სხვა პირობებს ქმნის. წნევის მიმდევრობისა და შედეგად მიღებული სიცხადის ნიმუშის ერთად შეხედვა უფრო სასარგებლოა, ვიდრე მათი ცალ-ცალკე სიმპტომებად მიღება.
Წნევის კონტროლი ხელს უწყობს ჟანგბადის მართვას
Შეფუთვის მითითები ხშირად აღწერენ გახსნილ ჟანგბადს როგორც პროცესის შედეგს, რომელსაც გავლენას ახდენენ ტემპერატურა, წნევა, დარჩენილი ჰაერი, გასხევები, აგიტაცია და ექსპოზიციის ხანგრძლივობა. ა ბირთვის წნევის ბირთვის სავსებელი არ შეძლებს ჟანგბადის კონტროლს ერთკომპონენტიან ამოცანად გადაქცევას, მაგრამ სტაბილური ავსების ციკლი ხელს უწყობს პროგრამის დანარჩენ ნაკრებს. წინასწარ განსაზღვრული გასუფთავება, დახურვა, წნევის მოცემა, ავსება და დახურვის დრო ამცირებს იმ პროცესის ცვლილებების რაოდენობას, რომლების გამოკვლევა აუცილებელი ხდება, როდესაც ჟანგბადის შედეგები ცვლილებას განიცდიან.
Სასარგებლო შემოწმებაა გაზომვების შედარება ნათელი ტანკის გამოსავალში, პივის მანიფოლდში და დასრულებულ პაკეტებში მისაღები მეთოდით. თუ შედეგები მიიყვანება ბირთვის წნევის ბირთვის სავსებელი , შეამოწმეთ სავსების თავის სილიკონის სახურავები, აირის შეერთებები, პროდუქტის გზები და სავსების და დახურვის შორის დროის შუალედი. ზოგიერთი პივის ხარისხის სახელმძღვანელო 50 მიკროგრამი ლიტრში ან ამაზე ნაკლები გახსნილი ჟანგბადის მიზანი იყენებს სასარგებლო მაგალითად, მაგრამ თითოეული მცხოვრებლობა უნდა დაადგინოს და დაამტკიცოს საკუთარი სპეციფიკაცია.
Სადაც დაკარგულია სტაბილური უკუწნევა
Უმეტესობა არ იწვევს ერთი აბსტრაქტული „წნევის პრობლემა“. ჩვეულებრივ ეს არის აღჭურვილობის მდგომარეობის, პროცესის პარამეტრების და ხაზის შეერთებების შორის არ შეთანხმება. ა ბირთვის წნევის ბირთვის სავსებელი , საერთო შემოწმებები მოიცავს CO2-ის მიწოდების წნევას მანქანაში, რეგულატორის რეაგირებას მოთხოვნის შემთხვევაში, აირის მანიფოლდის შეზღუდვებს, ბოთლის აწევის ხელახლა გამოყენების სიზუსტეს, ცენტრის ბელის მდგომარეობას, გამოშვების ვენტილის მოძრაობას, პროდუქტის ტემპერატურას და სავსების გამოტაცების და დახურვის შორის სინქრონიზაციას.
- Აირის მიწოდება და რეგულირება: Დარწმუნდით, რომ მიწოდება სტაბილური რჩება როდესაც რამდენიმე გოლოვა ერთდროულად მუშაობს, არ მხოლოდ მაშინ, როდესაც ხაზი დასვენებულია.
- Დასაკეტი კონტაქტის წერტილები: Შეამოწმეთ ცენტრირების ზარები, O-ბეჭდები, ბოთლების აწევის მექანიზმები და ბოთლების პირების სწორი განლაგება მოხვარცვასა და არასტაბილურ კონტაქტზე.
- Განთავისუფლების კონტროლი: Შეამოწმეთ, არის თუ არა გამოშვება სწრაფი და მეორედ გამეორებადი, არ არის თუ არ არის მოულოდნელი ან დაყოვნებული.
- Პროდუქტის მდგომარეობა: Ჩაწერეთ ლუდის ტემპერატურა და კარბონიზაციის პირობები ყოველთვის, როდესაც პარამეტრები იცვლება.
- Ხაზის კოორდინაცია: Დარწმუნდით, რომ სავსე ბოთლები კაპერამდე არ აღენიშნება არასაჭიროებელი დაყოვნებით ან არასტაბილურობით.
Ეს შემოწმებები ასევე მოქმედებს როდესაც ერთი ავტომატური სანდობი შევსებული ჩანს, რომ მიზნის სიჩქარეზე მუშაობს, მაგრამ პაკეტირების ხარისხი ცვალებადია. არ შეაფასოთ მხოლოდ ნომინალური სიჩქარე, არამედ სტაბილური ექსპლუატაციური პირობები. სავსებლის მოწყობილობა, კეპერი, ტრანსპორტირების სისტემა და სამსახურები ერთი პროცესის ნაკრებს წარმოადგენენ და ა ბირთვის წნევის ბირთვის სავსებელი მგრძნობარეა მის გარშემო მოთავსებული შეერთებების მიმართ.
Სტაბილური წარმოების ვალიდაციის პროცედურა
Დაიწყეთ კონტროლირებული საბაზისო მდგომარეობით. გაშვებეთ ბირთვის წნევის ბირთვის სავსებელი ცნობილი ლუდის ტემპერატურით, ბოთლის ტიპით, დახურვის საშუალებით, ხაზის სიჩქარით და სამსახურების პარამეტრებით. არ შეაფასოთ ერთი ბოთლი, არამედ დააკვირდით რამდენიმე სავსებლის თავს და რამდენიმე ციკლს. ჩაწერეთ წნევის მნიშვნელობები, სადაც მოწყობილობა ამის შესაძლებლობას იძლევა, სიცხელის ქცევა, სავსების სიმაღლე, პაკეტირების გარეგნული სახე, ასევე ნებისმიერი უარყოფილი ბოთლები.
Შემდეგ შეცვალეთ მხოლოდ ერთი პირობა ერთდროულად. თუ ოპერატორები ერთდროულად შეცვლის განთავისუფლების დროს, აირის წნევას, სავსებლის სიჩქარეს და კეპერის დროს, ისინი არ შეძლებენ შედეგის მიზეზის გამოვლენას. სტრუქტურირებული გამოცდა აძლევს ბირთვის წნევის ბირთვის სავსებელი დასაბუთებულ ექსპლუატაციურ სარეგულირებლო ფანჯარას და ინფორმაციას, რომელსაც შემდგომში მომსახურების და ხარისხის გუნდები გამოიყენებენ.
Ბოლოს, დაადასტურეთ ნორმალური წარმოების მოთხოვნის შესაბამედ. ნელი გაშვების დროს მშვიდი ხაზი სხვაგვარად შეიძლება რეაგირებდეს, როცა რამდენიმე სავსების თავი, ტრანსპორტირების საშუალება და კაპერი მუშაობს წარმოების რიტმით. სწორი მიღების კითხვა არის ის, ამ გათვალისწინებულ ექსპლუატაციურ ფარგლებში მოწყობილობა საერთოდ აწარმოებს მეორედ გამეორებად პაკეტირების პირობებს თუ არა. ბირთვის წნევის ბირთვის სავსებელი წარმოებს მეორედ გამეორებად პაკეტირების პირობებს ამ გათვალისწინებულ ექსპლუატაციურ ფარგლებში.
Როგორ უნდა მოვეპასუხოთ ხელახლა მომხდარ ბურბულებს ან სავსების ცვალებადობას
Როცა ხელახლა მომხდარ ცვალებადობას აღმოაჩენთ, არ შეიცვალოთ ჯერ ყველა რეგულატორი. შეამოწმეთ ბოთლის დასადგენად მისი მდებარეობა და სილიკონის სახურავის მდგომარეობა, შეადარეთ ცალკეული სავსების თავები, დაადასტურეთ აირის წნევა მანქანაში ციკლირების დროს, და გადაამოწმეთ პროდუქტის ტემპერატურის და კარბონიზაციის ჩანაწერები. შემდეგ შეაფასეთ გამოტაცების მარშრუტი და კაპერის გადაცემის პროცესი. ეს თანმიმდევრობა გამოყოფს ნამდვილ რეგულირების პრობლემას პროდუქტის, კონტეინერის ან ქვემოდან მომხდარი დროის პრობლემისგან. ბირთვის წნევის ბირთვის სავსებელი რეგულირების
Კრიტიკული ნაკეთობების ავტომატური სანდობი შევსებული , დაფიქსირეთ მოწმობა თითოეული ცვლილების შემდეგ: რომელი გონება დაკვირვებული იყო, ბოთლის ფორმატი, სერიის პირობები, შეცვლილი პარამეტრი და გაზომილი შედეგი. ამ ჩანაწერების შენახვა საშუალებას აძლევს შეცდომების აღმოფხვრას განმეორებადად შესასრულებლად, არ არის იზოლირებული შესწორებების მიმდევრობა.
Სტაბილური წნევა არის განმეორებადობის მოთხოვნა
Სტაბილური უკუწნევა არის მთავარი ელემენტი იმ პროცესში, რომელსაც ბირთვის წნევის ბირთვის სავსებელი ასრულებს გაზიანებული პივის დასაყოვნებლად. ის მოდერირებს წნევის გადასვლას ბოთლში, ხელს უწყობს სიცოცხლის მოქცევის წინასწარ განსაზღვრულობის შენარჩუნებას, უზრუნველყოფს სტაბილურ სავსების პირობებს და ხდის ხარისხის გამოკვლევებს უფრო სიზუსტით. ის არ ჩაანაცვლებს სასუფთაობის მოთხოვნებს, ჟანგბადის მონიტორინგს, ბოთლების სწორ მოპყრობას ან კაპერის კონტროლს; ის ამ საქმიანობებს უფრო სტაბილური სავსების პროცესის გარემოს აძლევს მუშაობისთვის.
Როდესაც შეაფასებთ ან დაამონტაჟებთ ბირთვის წნევის ბირთვის სავსებელი , მოუთხოვეთ ვალიდაციის გეგმა, რომელიც მოიცავს წნევის ქცევას რეალური ხაზის მოთხოვნის პირობებში, არ მხოლოდ სტატიკური დაყენების მნიშვნელობის მიხედვით. ამ მიდგომით საუბარი მიმართული რჩება წარმოებაში მნიშვნელოვან პირობებზე: განმეორებადობაზე, დაკვეყნებად შემოწმებებზე და პროცესის ფანჯარაზე, რომელსაც გუნდი შეძლებს შენარჩუნებას.






 Ახალი სიახლეები








