 EN

Հեղուկի լցման միատարր ծավալի, հեղուկի թափանցիկության և տարաների հիգիենայի պահպանումը հերթափոխի հազարավոր միավորների համար մշտական մարտահրավեր է զարգացող փաթեթավորման արտադրամասերի համար: Մինչդեռ հիմնական սյունը գտնվում է հետևյալ էջում. ACE-FILLING Այս հոդվածը, որը ներկայացնում է մեքենաների ընտրության, օբյեկտների ճարտարագիտության և սարքավորումների չափսերի ընդհանուր պատկերացում, անդրադառնում է շահագործման մեկ ցավոտ կետի. Ինչպես լիովին ավտոմատ շշալցման մեքենային անցնելը վերացնում է մարդկային տատանումները և մեխանիկական անկայունությունը՝ արտադրանքի խիստ հետևողականության հասնելու համար .
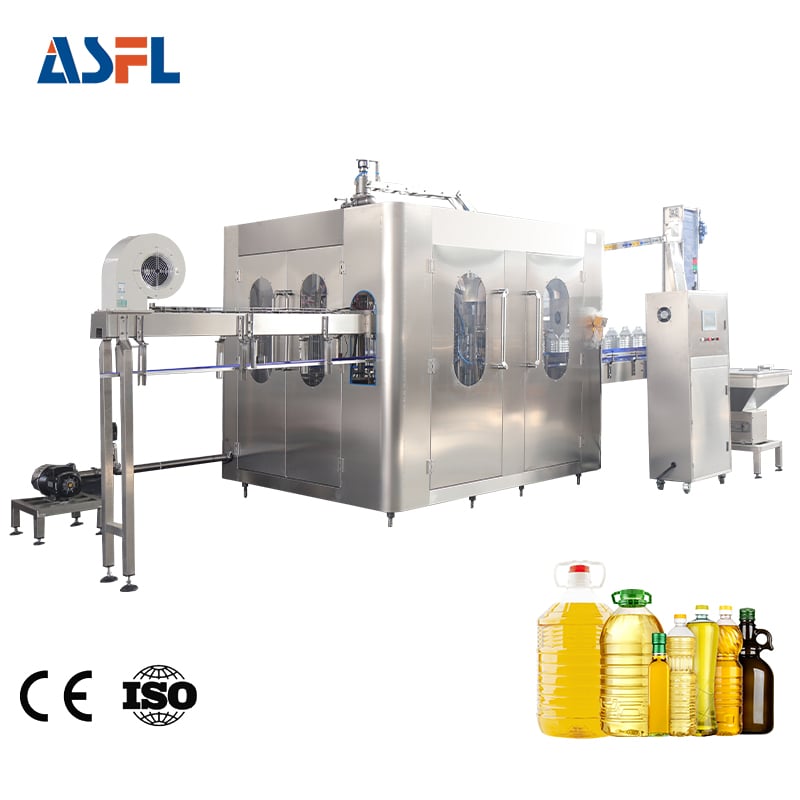
Կիսաավտոմատ կամ հնացած լցման սարքավորումների վրա հույսը դնելը լուրջ շահագործման խոչընդոտներ է առաջացնում, այդ թվում՝ օպերատորի հոգնածության, հեղուկի ցայտքի, օքսիդացման և կափարիչի անհամապատասխան տեղադրման պատճառով առաջացող ծավալի տատանումների: Բարձր ճշգրտության սարքավորումների արդիականացման միջոցով... полностью автоматическая машина для розлива в бутылки , ըմպելիքների, կաթնամթերքի և հեղուկ համեմունքների վերամշակողները կարող են ստանդարտացնել լցոնման ցիկլի յուրաքանչյուր փուլը՝ պաշտպանելով ապրանքանիշի արժեքը և ապահովելով համապատասխանությունը միջազգային որակի դիրեկտիվներին։
Հին լրացման տողերում ծավալի տարբերության արմատական պատճառները
Ոչ ավտոմատացված կամ կիսաավտոմատացված հեղուկների փաթեթավորման միջավայրերում հեղուկի կոնսիստենցիան տատանվում է գծի ճնշման, ջերմաստիճանի և տարաների ձեռքով դասավորության ֆիզիկական տատանումների պատճառով։
-
Ձեռքով ժամանակի սխալներ. Կիսաավտոմատ լցման ծայրակալները հիմնված են ոտնակով կառավարվող ժամանակաչափերի կամ մեխանիկական սահմանային անջատիչների վրա, ինչը հանգեցնում է գերլցման կամ թերլցման, երբ տարայի սնուցումը տատանվում է։
-
Հեղուկի գլխիկի ճնշման տատանումներ՝ Իրական ժամանակում ճնշման կարգավորման չունեցող գրավիտացիոն և մխոցային համակարգերը հոսքի արագության փոփոխություններ են ապրում, քանի որ հումքի մատակարարման բաքերը լցված մակարդակից դատարկվում են ցածր մակարդակի։
-
Պարանոցի եզրագծի անհամապատասխանություն. Շշերի սխալ դասավորությունը ֆիքսված լցման ծորակների տակ ստեղծում է օդային գրպաններ, հեղուկի ցայտք և փրփուրի առաջացում, ինչը խաթարում է հեղուկի մակարդակի տեսողական միատարրությունը։
Թարմացում մինչև полностью автоматическая машина для розлива в бутылки ձեռքով բեռնաթափումը փոխարինում է փակ ցիկլով սենսորային ցանցերով՝ ապահովելով, որ յուրաքանչյուր տարա ենթարկվի նույնական դեղաչափման արագության, ծայրակալի սուզման խորության և ճնշման հավասարեցման։
Հիմնական ավտոմատացման տեխնոլոգիաներ, որոնք ապահովում են արտադրանքի համապատասխանությունը
Ժամանակակից բարձր արագությամբ փաթեթավորման գծերը հենվում են մասնագիտացված մեխանիկական և էլեկտրոնային կառավարման օղակների վրա՝ երկարատև անընդմեջ արտադրական ցիկլերի ընթացքում հեղուկի միատարրությունը պահպանելու համար։
1. Սերվոկառավարվող սուզման ծայրակալային համակարգեր
Փրփրուն հեղուկներում մակերեսային ցայտքը և օդի ներթափանցումը կանխելու համար, полностью автоматическая машина для розлива в бутылки օգտագործում է բազմաառանցքային սերվոշարժիչներ՝ ծորակի շարժումը խթանելու համար: Ծորակները սուզվում են տարայի հատակը, նախքան հեղուկի արտանետումը սկսելը, և բարձրանում են հեղուկի մակարդակի հետ ճշգրիտ զուգահեռաբար: Այս ներքևից վերև լցման պրոֆիլը ծորակի ծայրը պահում է հեղուկի մակերեսից մի փոքր վերև՝ պահպանելով կայուն լամինար հոսք:
2. Փակ ցիկլով հոսքաչափի չափիչ փականներ
Մեխանիկական հարվածի սահմանափակումներին հույսը դնելու փոխարեն, ավտոմատ հեղուկների փաթեթավորման գիծ նախագծված է հավաստագրված մասնագետի կողմից
Տեխնիկական պարամետրերի համեմատության մատրից
Ստորև բերված աղյուսակը ցույց է տալիս, թե ինչպես են հիմնական գործառնական պարամետրերը համեմատվում տարբեր լցոնման սարքավորումների ճարտարապետությունների միջև։ ավտոմատ բութիկների լցման մեքենա օգտագործվող հարթակ
| Էքսպլուատացիոն հատկանիշ | Կիսաավտոմատ մխոցային լցոնում | Ստանդարտ մեխանիկական պտտվող լցոնիչ | ACE-FILLING լիովին ավտոմատ սերվո/հոսքաչափ |
| Ծավալային ճշգրտություն | +/- 1.0%-ից մինչև +/- 2.0% | +/- 0,5% | +/- 0.2% |
| Լցման մակարդակի համասեռություն | Բարձր տեսողական տատանում | Ջերմային տեղաշարժերի դեպքում չափավոր շեղում | Բոլոր շշերի վրա հեղուկի միատեսակ բարձրություն |
| Դեղաչափի կառավարման տեսակը | Մեխանիկական հարվածի սահմանաչափ | Ֆիքսված ժամանակաչափ / Պնևմատիկ խցիկ | Փակ ցիկլով PLC + հոսքաչափի հետադարձ կապ |
| Փոխարկման ժամանակ | 30-60 րոպե (ձեռքի գործիքներով) | 20 - 40 րոպե (մեխանիկական կարգավորումներ) | 10 րոպեից պակաս (HMI բաղադրատոմսի բեռնվածություն) |
| Սանիտարական մաքրություն | Անհրաժեշտ է ձեռքով ապամոնտաժում | Ստանդարտ CIP լվացում | Ավտոմատացված 5-փուլային CIP / SIP ցիկլ |
Որակի ապահովում, նյութերի ստանդարտներ և միջազգային համապատասխանություն
Արտադրանքի հետևողականության հասնելը անբաժանելի է հիգիենիկ չափանիշների խիստ համապատասխանությունից։ Երբ շահագործում եք полностью автоматическая машина для розлива в бутылки , բոլոր հեղուկի հետ շփման խողովակները պետք է դիմակայեն քիմիական կոռոզիային և կանխեն միկրոկենսաբանական աղտոտումը երկարատև շահագործման ցիկլերի ընթացքում։
-
Մետաղագործության որակը. Հեղուկի բազմաբաշխիչները, փականների մարմինները և չափիչ խողովակները պատրաստված են AISI 316L չժանգոտվող պողպատից՝ ներքին էլեկտրոլուսավորված մակերեսներով (Ra <= 0.4 մկմ)՝ բակտերիալ թակարդների և կենսաթաղանթի կուտակումը վերացնելու համար։
-
Սանիտարական հավաստագրում. Համակարգերի դիզայնը համապատասխանում է FDA 21 CFR մաս 177-ի սննդի հետ շփման մեջ գտնվող նյութերի ուղեցույցներ, EHEDG-ի հիգիենիկ նախագծման չափանիշներ, և BRCGS մետաղալարավորման նյութեր ստանդարտներ։
-
Գծային ստուգման ինտեգրում. Ավտոմատացված տեսողական սենսորները և լցման բարձրության օպտիկական դետեկտորները ստուգում են պատրաստի տարաների 100%-ը՝ գործարկելով բարձր արագությամբ պնևմատիկ մերժման մեխանիզմներ՝ թերլցված կամ սխալ կափարիչով շշերը հեռացնելու համար՝ առանց հիմնական փոխադրիչի շղթան դանդաղեցնելու։
Իրական աշխարհի դեպքի ուսումնասիրություն. շշալցված ըմպելիքների արտադրողը մերժումների մակարդակը կրճատել է 92%-ով
Էքսպլուատացիոն մարտահրավեր
Տարածաշրջանային RTD թեյի և ֆունկցիոնալ ըմպելիքների արտադրող ընկերությունը հաճախակի բողոքներ էր ստանում հաճախորդներից՝ լցման անհավասար մակարդակների և օքսիդացման հետևանքով առաջացած անհամապատասխան համի վերաբերյալ: Նրանց առկա մեխանիկական լցոնիչը հանգեցրել էր արտադրանքի 3.8% մերժման մակարդակի, ինչը հանգեցրել էր հեղուկի զգալի կորստի և ձեռքով վերամշակման ծախսերի:
Լուծում և արդյունքներ
Արտադրողը միավորեց ACE-FILLING 24-գլխանոց полностью автоматическая машина для розлива в бутылки մոնոբլոկ՝ մագնիսական հոսքաչափով և ավտոմատացված գազի մաքրման միավորով։
-
Մերժման տոկոսադրույքի նվազեցում. Շահագործման հանձնելուց հետո երկու շաբաթվա ընթացքում կոնտեյներների մերժման մակարդակը 3.8%-ից նվազել է մինչև 0.3%-ից պակաս։
-
Լրացման ճշգրտության բարելավում. Ծավալային լցման ճշգրտությունը կայունացել է +/- 0.18% մակարդակի վրա, ինչը վերացնում է արտադրանքի գերլցման երևույթը ժամում 18,000 շշի դեպքում։
-
Պահպանման ժամկետի երկարացում՝ Փակ ցիկլով լցումը և ազոտի մաքրումը նվազեցրին լուծված թթվածնի քանակը գլխամասում, երկարացնելով արտադրանքի պահպանման ժամկետը 6 ամսից մինչև 12 ամիս։
Ամփոփում և հաջորդ քայլեր փաթեթավորման գծի օպտիմալացման համար
Ձեր գործարանը արդիականացնելը մինչև полностью автоматическая машина для розлива в бутылки Առավել արդյունավետ ներդրումն է ճշգրիտ ծավալային ճշգրտություն ապահովելու, հեղուկի թափոնները վերացնելու և շիշ առ շիշ արտադրանքի կայուն որակը պահպանելու համար: Բազմաառանցքային սերվո շարժման, դինամիկ հոսքաչափի հետադարձ կապի և ավտոմատացված CIP ռեժիմների համադրությունը ժամանակակից ըմպելիքների և հեղուկների փաթեթավորման գործարաններին թույլ է տալիս առավելագույնի հասցնել սարքավորումների ընդհանուր արդյունավետությունը (OEE):
Գործարանի համապարփակ դասավորության ինժեներական լուծումները, համաժամեցված փոխադրիչ համակարգերը և ուղեկցող մեքենաները (ներառյալ շշերի փչող ձուլիչները, կափարիչների աշտարակները և պիտակավորման սարքավորումները) ուսումնասիրելու համար ուսումնասիրեք մեր հիմնական...





 Թեժ նորություններ








