 EN

Máy chiết rót và đóng nắp chất lỏng tự động phải được trang bị những thiết lập bảo vệ an toàn nào?
Một máy lấp đầy và nắp chất lỏng tự động phải được xác định rõ là một hệ thống sản xuất được bảo vệ, chứ không đơn thuần là một máy chiết rót gắn thêm máy đóng nắp. Các vòi chiết rót, băng tải chai, bộ cấp nắp, máy đóng nắp kiểu trục quay hoặc kẹp, xi-lanh khí nén và hệ thống điều khiển điện tạo ra các mối nguy khác nhau tại những thời điểm khác nhau trong chu kỳ vận hành. Do đó, câu hỏi thực tiễn không phải là “nó có chắn an toàn hay không?” mà là “mối nguy nào được kiểm soát, việc phát hiện xâm nhập được thực hiện như thế nào, và trạng thái an toàn được xác minh ra sao?”
Từ góc độ kỹ sư dây chuyền đóng gói, một điểm khởi đầu thực tiễn là lập bản đồ lộ trình vật liệu và khu vực tiếp cận của người vận hành: cấp liệu, định vị chai, chiết rót, cấp nắp, đóng nắp, xuất sản phẩm, làm sạch và bảo trì. Các thiết lập dưới đây tạo thành danh sách kiểm tra nghiệm thu hữu ích cho một máy lấp đầy và nắp chất lỏng tự động . Các biện pháp an toàn cuối cùng phải được lựa chọn thông qua đánh giá rủi ro có tài liệu và kiểm tra phù hợp với các quy định áp dụng tại khu vực máy sẽ vận hành.
Bắt đầu bằng đánh giá rủi ro đối với toàn bộ ô chiết rót và đóng nắp
Một đường ống dẫn chất lỏng hiếm khi gây nguy hiểm chỉ ở một vị trí duy nhất. Người vận hành có thể bị phơi nhiễm các điểm kẹp tại thanh dẫn hướng, chai di chuyển trên bánh xe sao, vòi rót hạ xuống, đầu siết nắp quay, áp suất không khí tích tụ, đường ống sản phẩm nóng, dư lượng hóa chất hoặc khởi động lại bất ngờ sau khi tắc nghẽn được xử lý. Cần xem xét riêng biệt các tình huống: sản xuất bình thường, chuyển đổi sản phẩm, xử lý tắc nghẽn, vệ sinh, điều chỉnh, khắc phục sự cố và bảo trì. Một thiết bị bảo vệ phù hợp khi chai đang vận hành có thể không đảm bảo an toàn cho kỹ thuật viên bên trong vùng được bảo vệ.
Đối với các hệ thống lắp đặt tại Hoa Kỳ, tiêu chuẩn OSHA 29 CFR 1910.212 xác định các mối nguy tại điểm vận hành, các điểm kẹp khi vật liệu đi vào và các bộ phận quay là những mối nguy yêu cầu phải lắp thiết bị bảo vệ máy móc. Đây là một mốc tham chiếu hữu ích, nhưng không thay thế được việc đánh giá rủi ro cụ thể theo từng loại máy, các quy định điện áp dụng hoặc quy trình tại hiện trường của khách hàng.
1. Các thiết bị bảo vệ cơ học bao quanh các điểm kẹp và các bộ phận siết nắp quay
Các tấm chắn cố định phải ngăn chặn việc tiếp xúc thường xuyên với các trục vặn nắp quay lộ ra, các mâm cặp, dây đai, bánh răng, đĩa xích, bộ truyền động xích, bánh xe sao và các điểm chuyển tải băng chuyền có thể tiếp cận được. Tấm chắn phải đủ cứng cáp cho môi trường lắp đặt, được cố định chắc chắn để không thể tháo rời một cách ngẫu nhiên, và được thiết kế mà không có khe hở nào cho phép bàn tay vươn vào vùng nguy hiểm.
Đặc biệt lưu ý khu vực chuyển tiếp giữa máy chiết và máy vặn nắp. Các bộ dẫn cổ chai, máng trượt nắp, đầu siết nắp và băng chuyền dỡ sản phẩm thường được bố trí sát nhau. Hệ thống chắn bảo vệ phải bao phủ toàn bộ đường tiếp cận thực tế, kể cả vị trí mà bàn tay có thể vươn tới khi theo dõi một chiếc nắp rơi hoặc một chai bị nghiêng. máy lấp đầy và nắp chất lỏng tự động cũng cần đủ khoảng trống để vệ sinh và kiểm tra; khoảng trống này phải được quản lý thông qua các cửa có cơ chế bảo vệ an toàn thay vì các lỗ mở lớn không được bảo vệ.
2. Cửa tiếp cận có khóa liên động và công tắc bảo vệ đạt tiêu chuẩn an toàn
Khi người vận hành phải mở một tấm che để thực hiện việc làm sạch, vệ sinh định kỳ hoặc chuyển đổi, hãy sử dụng các tấm che di động có liên động. Việc mở tấm che phải đưa máy vào trạng thái an toàn trước khi người vận hành có thể tiếp cận vùng chuyển động nguy hiểm. Thiết kế phải tính đến hiện tượng giảm tốc tự nhiên: một thiết bị đóng nắp quay hoặc băng chuyền đang chuyển động vẫn có thể duy trì mức độ nguy hiểm sau khi lệnh dừng được phát ra. Nếu khả năng tiếp cận tồn tại trước khi chuyển động hoàn toàn dừng lại, có thể cần bố trí hệ thống khóa tấm che hoặc biện pháp bảo vệ đã được xác nhận hiệu lực khác.
Mô tả rõ ràng hành vi trong tài liệu mô tả điều khiển: những chuyển động nào sẽ dừng, năng lượng khí nén được xả hay được giữ nguyên, dòng sản phẩm có bị ngừng hay không, và những điều kiện nào bắt buộc phải thỏa mãn trước khi khởi động lại. Một công tắc cửa đơn giản chỉ loại bỏ tín hiệu vận hành có thể không đủ an toàn nếu chuyển động vẫn còn trượt, năng lượng tích trữ vẫn còn tồn tại hoặc chu kỳ tự động có thể khởi động lại một cách bất ngờ.
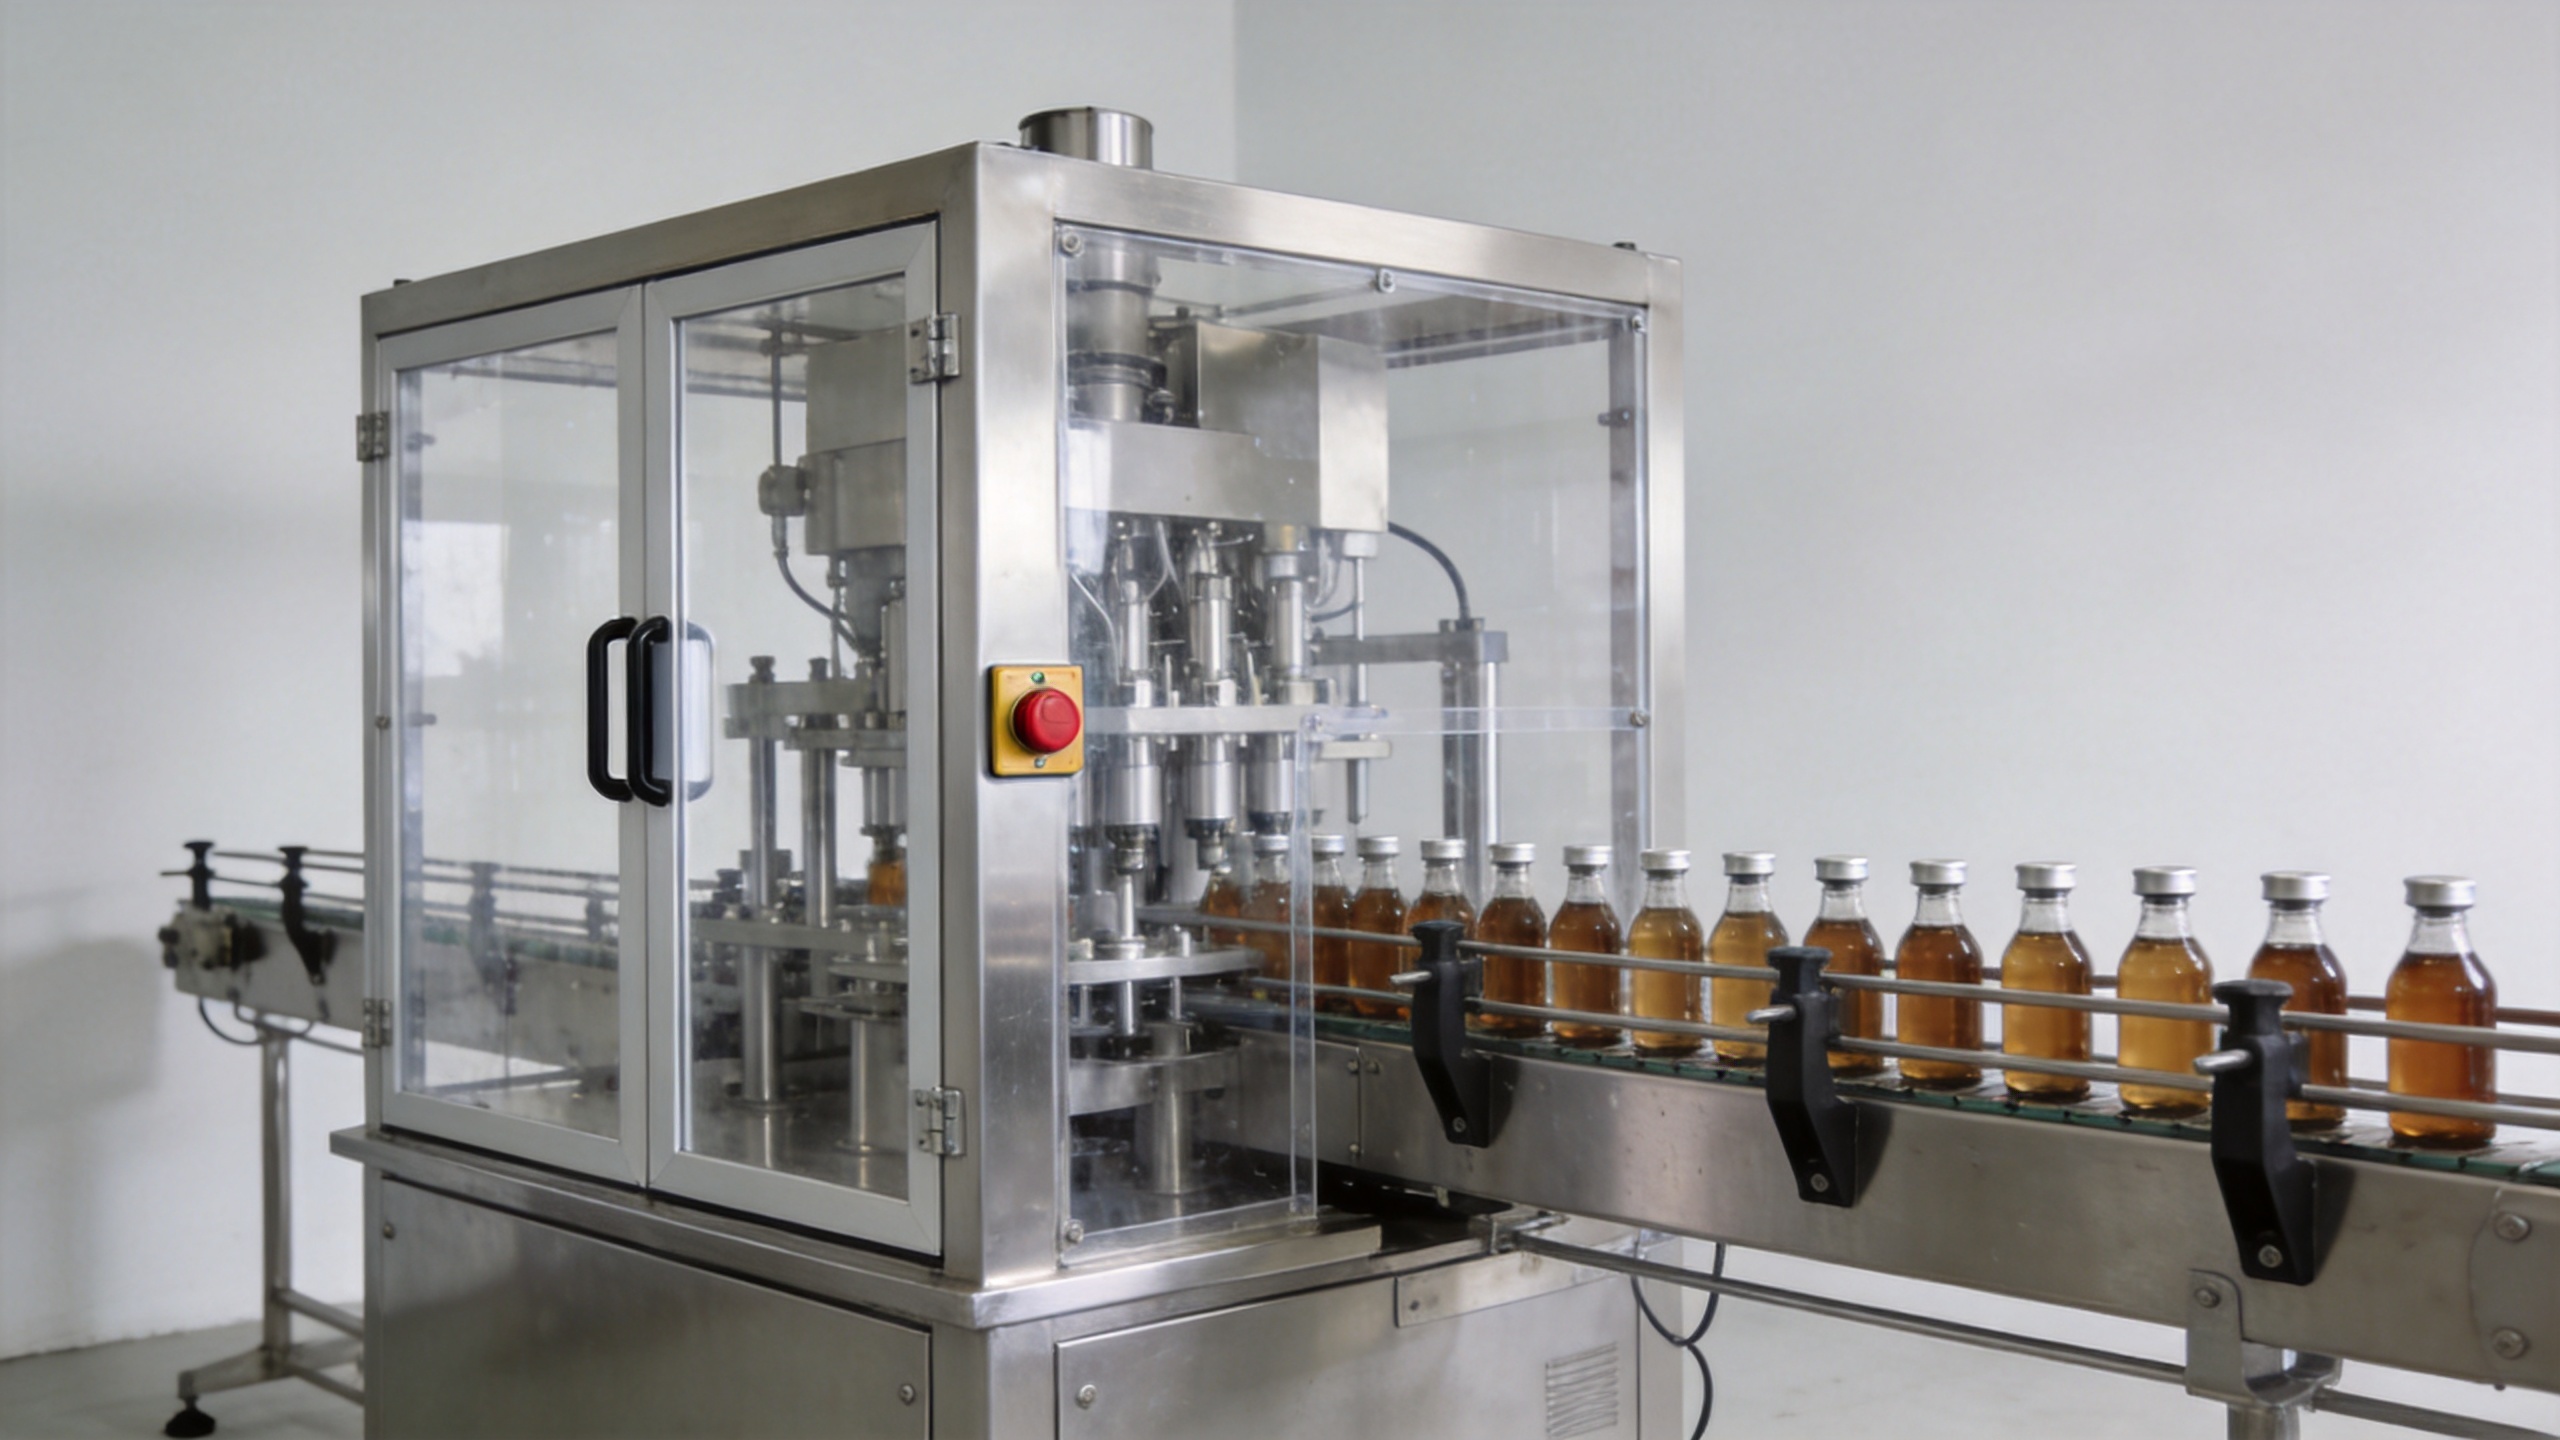
3. Thiết bị dừng khẩn cấp được đặt tại các vị trí can thiệp thực tế
Các thiết bị dừng khẩn cấp phải dễ tiếp cận từ các vị trí vận hành và can thiệp thông thường: bảng điều khiển người vận hành, khu vực cấp liệu, khu vực chiết rót, khu vực đóng nắp và khu vực xả (nếu có). Việc dừng khẩn cấp là một biện pháp bảo vệ bổ sung, chứ không thay thế cho các thiết bị che chắn hoặc khóa liên động. Thiết bị này phải dừng ngay lập tức mọi chuyển động nguy hiểm và yêu cầu hành động chủ đích để đặt lại; chỉ riêng việc đặt lại không được phép khởi động lại quy trình sản xuất.
Trong quá trình kiểm tra nghiệm thu tại nhà máy, yêu cầu nhà cung cấp trình diễn từng nút dừng khẩn cấp (E-stop) khi dây chuyền đang hoạt động ở điều kiện vận hành dự kiến. Ghi chép lại các thành phần bị dừng, các thành phần vẫn duy trì điện áp, thời gian đạt trạng thái an toàn và trình tự đặt lại/khởi động lại. Việc này biến một nút bấm dường như đơn giản thành một hạng mục nghiệm thu có thể kiểm chứng được.
4. Các chức năng điều khiển an toàn nhằm ngăn ngừa khởi động lại tự động
Một thiết kế điều khiển an toàn ngăn chặn việc máy lấp đầy và nắp chất lỏng tự động từ việc khởi động lại chỉ vì điện được khôi phục, cửa bảo vệ được đóng lại hoặc nút dừng khẩn cấp được đặt lại. Việc khởi động lại phải yêu cầu một hành động khởi động có chủ đích sau khi hệ thống xác nhận rằng các cửa bảo vệ đã được đóng, các sự cố đã được khắc phục và khu vực vận hành an toàn. Khi cần chế độ dọn tắc nghẽn hoặc chế độ thủ công, hãy sử dụng một chế độ được chọn một cách có chủ ý với chuyển động giới hạn và được giám sát chặt chẽ, thay vì để chế độ tự động thông thường vẫn đang hoạt động.
Xác định quy trình xử lý sự cố đối với các sự kiện phổ biến: nắp chai thấp, chai bị kẹt, tín hiệu không có chai/không chiết rót, băng tải quá tải, áp suất khí thấp và mâu thuẫn giữa các cảm biến. Các thông báo trạng thái rõ ràng cùng quy trình đặt lại giúp giảm nguy cơ bỏ qua các biện pháp bảo vệ.
5. Cách ly năng lượng cho việc làm sạch, bảo trì và phục hồi sự cố sâu hơn
Các điều khiển dừng thông thường không giống với việc cách ly năng lượng. Trước khi bảo trì bên trong khu vực nguy hiểm, quy trình khóa/dán nhãn tương ứng phải cách ly các nguồn năng lượng như điện, khí nén, thủy lực, nhiệt và các dạng năng lượng tích trữ khác. Tiêu chuẩn OSHA 29 CFR 1910.147 yêu cầu nhân viên được ủy quyền phải lắp đặt thiết bị khóa hoặc dán nhãn lên các thiết bị cách ly năng lượng và xác minh việc cách ly cũng như cắt hoàn toàn năng lượng trước khi tiến hành bảo trì hoặc sửa chữa.
Đối với dây chuyền chiết rót, cần xác định bộ ngắt mạch điện chính, van cách ly khí nén, bất kỳ nguồn chân không hoặc áp suất sản phẩm nào, cũng như năng lượng cơ học tích trữ (ví dụ: các cụm nâng cao). Gắn nhãn rõ ràng cho những điểm này và đảm bảo chúng dễ tiếp cận mà không cần đưa tay vào khu vực nguy hiểm. Nếu các công việc nhỏ, thường xuyên phải thực hiện trong quá trình sản xuất, cơ sở phải đánh giá xem phương pháp bảo vệ thay thế hợp lệ có thể áp dụng hay không; không giả định rằng chỉ cần nút dừng là đủ.
6. Bảo vệ đặc thù theo quy trình đối với các mối nguy từ chất lỏng, hóa chất và vệ sinh
Chính chất của chất lỏng ảnh hưởng đến thiết kế an toàn. Các tấm chắn bắn tung tóe, các bộ phận chứa giọt nhỏ rò rỉ, bề mặt nóng được bảo vệ, gioăng làm kín tương thích và hệ thống thoát nước có thể rất quan trọng đối với sản phẩm đổ đầy ở nhiệt độ cao, chất lỏng ăn mòn, công thức tạo bọt hoặc hóa chất tẩy rửa mạnh. Các ứng dụng trong ngành thực phẩm, dược phẩm và mỹ phẩm cũng đòi hỏi quy trình làm sạch nhằm tránh để nhân viên tiếp xúc với sản phẩm còn sót lại hoặc dung dịch làm sạch.
Một máy chiết rót lỏng tự động có thể trông về mặt cơ học là an toàn nhưng vẫn tạo ra nguy cơ phơi nhiễm tại các vòi phun, bồn chứa sản phẩm, ống mềm hoặc kết nối làm sạch tại chỗ (CIP). Hãy ghi chép đầy đủ thông tin về môi chất, nhiệt độ, độ nhớt, hóa chất làm sạch và thiết bị bảo hộ cá nhân (PPE) bắt buộc trước khi hoàn tất cấu hình máy. Tính tương thích vật liệu và yêu cầu về vệ sinh cần được xác minh cùng chủ sở hữu quy trình thay vì suy luận từ đặc tả inox chung chung.
7. Cảm biến, báo động và phản ứng an toàn khi xảy ra sự cố
Cac bo cam bien san xuat chi co gia tri khi phan ung khi bi hong da duoc hieu ro. Can kiem tra cac bo cam bien xac dinh su co mat cua chai, su co mat cua nap, su mo cua luoi bao ve, ap luc khong khi thap, ap suat, muc chat long va tac nghen de xac dinh hanh dong ma chung kich hoat. Cac chuc nang bao ve quan trong can co chuc nang chuan doan va kiem chung phu hop; mot bo cam bien chi hien thi canh bao trong khi co che van tiep tuc chuyen dong thi khong dieu khien duoc nguy co gan lien.
- Xac minh rang tin hieu mo luoi bao ve se vo hieu hoa chuyen dong tu dong nguy hiem.
- Xac nhan rang cac truong hop tac nghen chai se dung hoac ngan chan chuyen dong lien quan truoc khi nguoi van hanh dua tay vao ben trong.
- Kiem tra cac dieu kien khong khi thap va ap suat thap, dac biet o nhung noi cac bo tac dong co the bi lech hoac mat luc giu.
- Thiet lap cac chuc nang thu cong/chay cham sao cho phai giu nut de van hanh, gioi han toc do, hoac co bien phap bao ve khac theo yeu cau cua danh gia rui ro.
- Luu lich su canh bao va huong dan can thiep de nhan vien da duoc dao tao co the truy cap.
8. Bo tri an toan, dao tao va kiem chung da tai lieu hoa
Các thiết lập bảo vệ chỉ có hiệu lực khi hệ thống lắp đặt hỗ trợ chúng. Để lại khoảng trống làm việc cho việc tiếp cận cửa được bảo vệ, các dụng cụ làm sạch và các điểm khóa nguồn. Ngăn chặn lối đi bộ buộc người lao động phải tiến gần các điểm kẹp của băng chuyền. Đào tạo người vận hành về cách dừng bình thường, cách dừng khẩn cấp, ranh giới xử lý tắc nghẽn và việc cấm vô hiệu hóa khóa liên động. Đào tạo nhân viên bảo trì được ủy quyền về quy trình kiểm soát năng lượng tại hiện trường.
Trước khi đưa vào sử dụng, xác nhận tính hiệu lực của các biện pháp an toàn bằng các bài kiểm tra được ghi thành văn bản. Kiểm tra từng khe hở của tấm che, nút dừng khẩn cấp (E-stop), điều kiện khởi động lại, điều kiện sự cố, chế độ vận hành thủ công và điểm cách ly năng lượng. Khi có thể, cần bao gồm cả các thùng chứa thực tế, nắp đậy thực tế, đặc tính chảy của chất lỏng và tốc độ dây chuyền mục tiêu.
Danh sách kiểm tra mua sắm và nghiệm thu thực tiễn
- Liệt kê từng vùng nguy hiểm từ đầu vào đến đầu ra, bao gồm cả khu vực tiếp cận để làm sạch và bảo trì.
- Xác nhận các tấm che cố định bao phủ đầy đủ các điểm kẹp dễ tiếp cận, các bộ phận quay và cơ cấu siết nắp.
- Xác nhận các cửa có khóa liên động sẽ dừng đúng các chuyển động nguy hiểm và tính đến thời gian chạy chậm dần (run-down time).
- Kiểm tra vị trí nút dừng khẩn cấp (E-stop), hành vi đặt lại và ngăn chặn khởi động lại trong điều kiện vận hành thực tế.
- Xác định tất cả các điểm cách ly năng lượng điện, khí nén, thủy lực, nhiệt và năng lượng tích trữ.
- Xem xét các điều khiển đặc thù theo quy trình đối với nhiệt độ sản phẩm, thành phần hóa học, bắn tung tóe và vệ sinh.
- Chứng kiến các bài kiểm tra đã được ghi chép đầy đủ với chai thật, nắp thật và điều kiện vận hành thực tế trước khi chấp nhận.
Kết luận
Gói bảo vệ thiết yếu cho một máy lấp đầy và nắp chất lỏng tự động kết hợp giữa rào chắn vật lý, cửa ra vào có khóa liên động, nút dừng khẩn cấp, ngăn chặn khởi động lại, xử lý sự cố an toàn và cách ly năng lượng đã được xác minh. Cấu hình đúng phụ thuộc vào sản phẩm, bao bì, thiết kế máy đóng nắp, bố trí nhà máy và các yêu cầu pháp lý địa phương. Coi mỗi cài đặt như một chức năng an toàn có thể kiểm tra — chứ không phải một tính năng quảng cáo — và yêu cầu nhà cung cấp cùng đội tại hiện trường thống nhất các tiêu chí xác nhận trước khi dây chuyền đi vào sản xuất.






 Tin nóng








