 EN

Quali impostazioni di protezione della sicurezza deve necessariamente avere una macchina automatica per il riempimento e la chiusura di liquidi?
Un macchina automatica per il riempimento liquido e tappamento deve essere specificata come un sistema produttivo protetto, non semplicemente come un riempitore con un chiuditore applicato. Gli ugelli di riempimento, i trasportatori di bottiglie, i dispositivi di alimentazione dei tappi, i chiuditori a mandrino o a pinza, i cilindri pneumatici e i comandi elettrici generano diversi rischi in momenti diversi del ciclo. La domanda pratica non è quindi «è dotata di una protezione di sicurezza?», bensì «quale rischio viene controllato, come viene rilevato l’accesso e come viene verificato lo stato di sicurezza?»
Dal punto di vista ingegneristico della linea di imballaggio, un punto di partenza pratico consiste nel mappare il percorso del materiale e l’accesso dell’operatore: alimentazione, posizionamento della bottiglia, riempimento, fornitura del tappo, tappatura, scarico, pulizia e manutenzione. Le impostazioni riportate di seguito costituiscono un utile elenco di controllo per l’accettazione di un macchina automatica per il riempimento liquido e tappamento . Le protezioni finali devono essere selezionate mediante una valutazione del rischio documentata e verificate rispetto alle normative vigenti nel luogo in cui la macchina sarà utilizzata.
Iniziare con una valutazione del rischio per l’intera cella di riempimento e tappatura
Una linea liquida raramente rappresenta un pericolo in un solo punto. Un operatore potrebbe essere esposto a punti di schiacciamento lungo le rotaie guida, sulle bottiglie in movimento alle ruote stellari, sugli ugelli in discesa, sulle teste rotanti del tappatore, sulla pressione d'aria accumulata, sulle linee di prodotto caldo, sui residui chimici o su un riavvio imprevisto dopo la rimozione di un intasamento. Esaminare separatamente le normali operazioni di produzione, le fasi di cambio formato, la rimozione degli intasamenti, la pulizia, la regolazione, il ripristino da guasti e la manutenzione. Una protezione adatta durante il funzionamento delle bottiglie potrebbe non garantire la sicurezza di un tecnico all'interno di una zona protetta.
Per le installazioni negli Stati Uniti, l'OSHA 29 CFR 1910.212 identifica i pericoli al punto di lavoro, i punti di presa in ingresso e le parti rotanti come rischi che richiedono protezioni meccaniche. Questo costituisce un utile punto di riferimento, ma non sostituisce la valutazione specifica dei rischi legati alla macchina, le norme elettriche applicabili né le procedure del cliente sul sito.
1. Protezioni fisiche intorno ai punti di schiacciamento e alle parti rotanti del tappatore
Le protezioni fisse devono impedire il contatto abituale con i mandrini rotanti dell’inscatolatrice, le pinze, le cinghie, gli ingranaggi, le ruote dentate, i sistemi a catena, le ruote stellari e i punti di trasferimento accessibili dei nastri trasportatori. La protezione deve essere sufficientemente rigida per l’ambiente in cui è installata, fissata in modo che non possa essere rimossa casualmente e progettata senza aperture che consentano alle mani di raggiungere la zona pericolosa.
Prestare particolare attenzione alla zona di transizione tra riempitrice e inscatolatrice. Le guide per il collo delle bottiglie, i canali di alimentazione dei tappi, le teste di serraggio e i nastri trasportatori di scarico sono spesso posizionati molto vicini tra loro. Le protezioni devono coprire effettivamente il percorso di possibile introduzione della mano, compresi i punti in cui una mano potrebbe seguire un tappo caduto o una bottiglia inclinata. Un macchina automatica per il riempimento liquido e tappamento ha inoltre bisogno di un accesso sufficiente per la sanificazione e l’ispezione; tale accesso deve essere gestito tramite porte protette, anziché mediante ampie aperture non protette.
2. Porte di accesso interbloccate e interruttori di sicurezza certificati
Laddove un operatore deve aprire un pannello per la pulizia, la manutenzione ordinaria o il cambio di configurazione, utilizzare protezioni mobili interbloccate. L'apertura della protezione deve portare la macchina in uno stato sicuro prima che una persona possa raggiungere il movimento pericoloso. La progettazione deve tenere conto del tempo di arresto: un tappatore rotante o un nastro trasportatore in movimento possono rimanere pericolosi anche dopo l'emissione del comando di arresto. Se è possibile accedere alla zona prima che il movimento si arresti completamente, potrebbe essere necessario un sistema di blocco della protezione o un altro dispositivo di protezione convalidato.
Specificare chiaramente il comportamento nella descrizione del sistema di controllo: quali movimenti si arrestano, se l'energia pneumatica viene scaricata o mantenuta, se il flusso del prodotto viene interrotto e quali condizioni devono essere soddisfatte prima del riavvio. Un semplice interruttore a porta che elimina soltanto il segnale di funzionamento potrebbe risultare insufficiente qualora i movimenti possano proseguire per inerzia, l'energia accumulata rimanga presente o il ciclo automatico possa riprendere inaspettatamente.
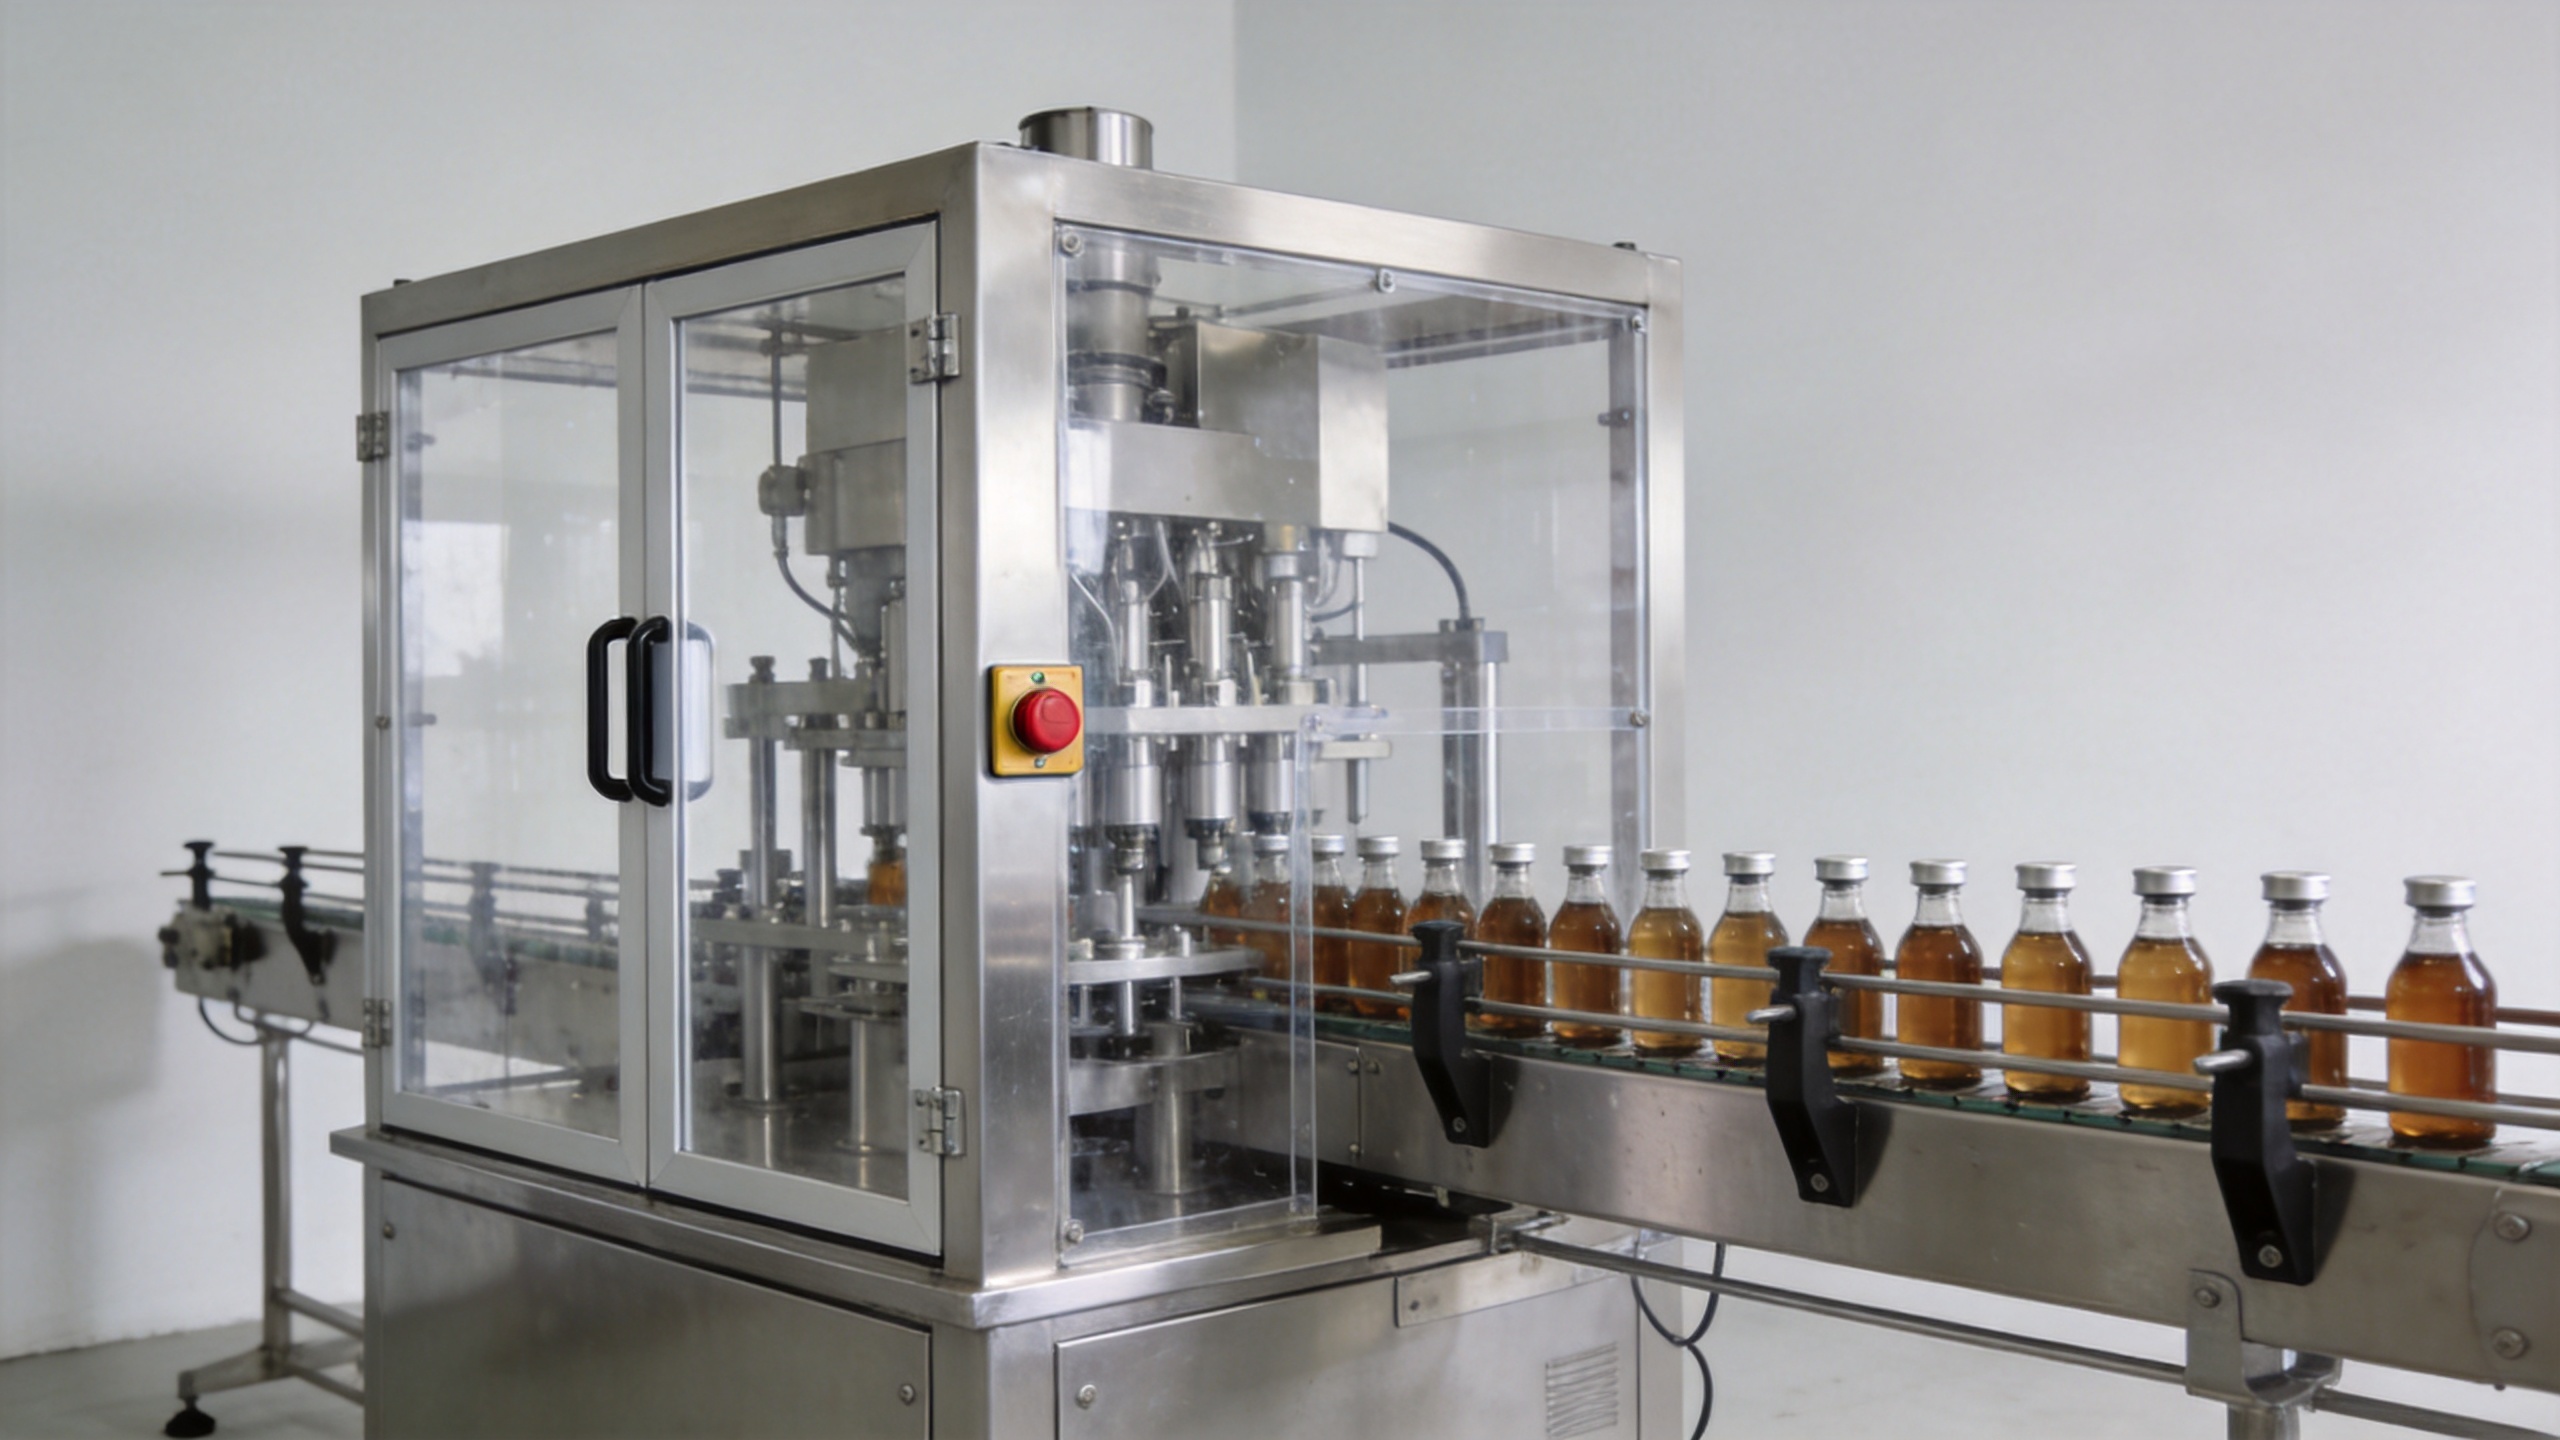
3. Dispositivi di arresto di emergenza posizionati nei punti reali di intervento
I dispositivi di arresto di emergenza devono essere facilmente raggiungibili dalle normali posizioni di operazione e intervento: pannello operatore, ingresso materiale, zona di riempimento, zona di tappatura e uscita, ove appropriato. L’arresto di emergenza è una misura protettiva supplementare, non un sostituto di protezioni fisiche o sistemi di interblocco. Deve arrestare tempestivamente i movimenti pericolosi e richiedere un azionamento intenzionale per il ripristino; il semplice ripristino non deve avviare automaticamente la produzione.
Durante i test di accettazione in fabbrica, chiedere al fornitore di dimostrare ciascun pulsante di arresto di emergenza con la linea nelle condizioni operative previste. Registrare quali componenti si fermano, quali rimangono sotto tensione, il tempo necessario per raggiungere uno stato sicuro e la sequenza di ripristino/riavvio. Ciò trasforma un pulsante apparentemente semplice in un elemento di accettazione verificabile.
4. Funzioni di controllo della sicurezza per la prevenzione del riavvio automatico
Un design sicuro del sistema di controllo impedisce un macchina automatica per il riempimento liquido e tappamento dal riavviarsi semplicemente perché la corrente viene ripristinata, una protezione viene chiusa o un arresto di emergenza viene azzerato. Il riavvio deve richiedere un’azione intenzionale di avvio, dopo che il sistema ha confermato che le protezioni sono chiuse, i guasti sono stati eliminati e l’area operativa è sicura. Qualora sia necessaria una modalità manuale o per la rimozione di un ingorgo, utilizzare una modalità appositamente selezionata, con movimenti limitati e supervisionati, anziché lasciare attiva la normale operazione automatica.
Definire la gestione dei guasti per eventi comuni: livello basso del tappo, ingorghi di bottiglie, segnali di assenza di bottiglia/assenza di riempimento, sovraccarico del nastro trasportatore, pressione dell’aria insufficiente e discrepanze tra sensori. Messaggi di stato chiari e una procedura di azzeramento riducono la tentazione di eludere le misure di sicurezza.
5. Isolamento dell’energia per pulizia, manutenzione e recupero da guasti più gravi
I comandi per l'arresto normale non equivalgono all'isolamento energetico. Prima di eseguire interventi all'interno di una zona pericolosa, la procedura applicabile di blocco/etichettatura (lockout/tagout) deve isolare le fonti di energia elettrica, pneumatica, idraulica, termica e qualsiasi altra forma di energia accumulata. Secondo il regolamento OSHA 29 CFR 1910.147, i dipendenti autorizzati devono applicare dispositivi di blocco o etichettatura (lockout o tagout) sui dispositivi di isolamento energetico e verificare l'effettivo isolamento e lo spegnimento prima di iniziare operazioni di manutenzione o assistenza.
Per una linea di riempimento, identificare il principale interruttore di scollegamento elettrico, la valvola di isolamento dell'aria compressa, eventuali fonti di vuoto o di pressione del prodotto e l'energia meccanica accumulata, ad esempio componenti sollevati. Etichettare tali punti e renderli accessibili senza dover introdurre parti del corpo nelle zone pericolose. Se durante la produzione devono essere eseguiti compiti routinari e di lieve entità, il sito deve valutare se sia applicabile un metodo alternativo di protezione valido; non si deve presupporre che un semplice pulsante di arresto sia sufficiente.
6. Protezione specifica per processo contro i rischi legati a liquidi, sostanze chimiche e sanificazione
Il liquido stesso influenza la progettazione della sicurezza. Scudi antischizzo, contenimento delle gocce, protezione delle superfici calde, guarnizioni compatibili e sistemi di drenaggio possono risultare fondamentali per prodotti a riempimento caldo, liquidi corrosivi, formulazioni schiumogene o agenti chimici per la pulizia aggressivi. Anche le applicazioni alimentari, farmaceutiche e cosmetiche richiedono una procedura di pulizia che eviti l’esposizione del personale al prodotto residuo o alla soluzione detergenti.
Un macchine di riempimento automatiche di liquidi può apparire meccanicamente sicuro pur generando un rischio di esposizione a ugelli, serbatoi prodotto, tubi flessibili o raccordi CIP. Documentare il tipo di mezzo, la temperatura, la viscosità, la chimica dei detergenti e i dispositivi di protezione individuale richiesti prima di definire definitivamente la configurazione della macchina. La compatibilità dei materiali e i requisiti igienici devono essere verificati con il responsabile del processo, anziché dedotti da una specifica generica in acciaio inossidabile.
7. Sensori, allarmi e risposta sicura ai guasti
I sensori di produzione sono utili soltanto quando è compresa la risposta al loro guasto. I sensori di presenza della bottiglia, di presenza del tappo, di apertura della protezione, di bassa pressione d'aria, di pressione, di livello e di intasamento devono essere verificati per l'azione che innescano. Le funzioni protettive critiche richiedono diagnosi e convalida adeguate; un sensore che visualizza semplicemente un allarme mentre il meccanismo continua a muoversi non controlla il rischio sottostante.
- Verificare che un segnale di apertura della protezione inibisca il movimento automatico pericoloso.
- Confermare che gli intasamenti delle bottiglie arrestino o impediscano il movimento pertinente prima che l'operatore inserisca la mano.
- Sottoporre a prova le condizioni di bassa pressione d'aria e di bassa pressione, in particolare là dove gli attuatori potrebbero subire deriva o perdere la forza di ritenuta.
- Rendere le funzioni manuali/di avanzamento incrementale di tipo 'tenere premuto per far partire', a velocità limitata o comunque protette secondo quanto richiesto dalla valutazione del rischio.
- Tenere la cronologia degli allarmi e le istruzioni per gli interventi a disposizione del personale qualificato.
8. Disposizione sicura, formazione e convalida documentata
Le impostazioni di protezione sono efficaci solo quando l'installazione le supporta. Lasciare spazio operativo per l'accesso alle porte protette, per gli strumenti di pulizia e per i punti di blocco dell'energia. Evitare che i percorsi pedonali costringano le persone a passare vicino ai punti di presa dei nastri trasportatori. Formare gli operatori sulle fermate normali, sulle fermate di emergenza, sui limiti per la rimozione degli intasamenti e sul divieto di eludere un interblocco. Formare il personale autorizzato alla manutenzione sulla procedura locale di controllo dell'energia.
Prima della messa in servizio, verificare le misure di sicurezza mediante test scritti. Sottoporre a prova ogni apertura delle protezioni, ogni pulsante di arresto di emergenza (E-stop), ogni condizione di riavvio, ogni condizione di guasto, ogni modalità manuale e ogni punto di isolamento dell'energia. Ove possibile, includere i contenitori effettivi, i tappi, il comportamento del liquido e la velocità nominale della linea.
Un pratico elenco di controllo per l'acquisto e l'accettazione
- Elencare ogni zona di pericolo, dall'ingresso fino allo scarico, compresi gli accessi per la pulizia e la manutenzione.
- Verificare che le protezioni fisse coprano tutti i punti di presa accessibili, le parti rotanti e i meccanismi di tappatura.
- Verificare che le porte interbloccate arrestino i movimenti pericolosi corretti e tengano conto del tempo di arresto residuo.
- Verificare le posizioni degli arresti di emergenza (E-stop), il comportamento di ripristino e la prevenzione dei riavvii in condizioni operative reali.
- Identificare tutti i punti di isolamento per energia elettrica, pneumatica, idraulica, termica e per energia accumulata.
- Esaminare i controlli specifici del processo relativi alla temperatura del prodotto, alla composizione chimica, agli schizzi e all’igienizzazione.
- Presenziare alle prove documentate effettuate con vere bottiglie, tappi e condizioni operative prima dell’accettazione.
Conclusione
Il pacchetto di protezione essenziale per un macchina automatica per il riempimento liquido e tappamento comprende protezioni fisiche, accessi interbloccati, pulsanti di arresto di emergenza, prevenzione dei riavvii, gestione sicura dei guasti e isolamento dell’energia verificato. La configurazione corretta dipende dal prodotto, dal contenitore, dal design del tappatore, dalla disposizione d’impianto e dai requisiti normativi locali. Considerare ogni impostazione come una funzione di sicurezza sottoponibile a verifica — non come una caratteristica descrittiva di catalogo — e richiedere che fornitore e team del sito concordino sui criteri di validazione prima che la linea entri in produzione.






 Notizie in primo piano








