 EN

Hvorfor utstyr for fylling av vannflasker krever korrosjonsbeskyttelse i en renvannsmiljø
Renvann ser mildt ut, men det skaper ikke automatisk et lavkorrosivt prosessmiljø. For et utstyr for å fylle vannflasker prosjekt inkluderer de faktiske eksponeringsforholdene variasjon i inngående vann, rengjøringskjemikalier, restfuktighet, temperatur, sveisede ledd og steder der væske kan samle seg etter produksjon. En linje kan kjøre klart vann i timer, og deretter utsettes for et annet kjemisk miljø under rengjøring og desinfisering. Derfor er korrosjonsbeskyttelse et spørsmål om konstruksjon og verifikasjon, ikke bare en materialeangivelse på et tilbud.
Fra et prosesskompatibilitetsperspektiv bør man starte med den våte delen av systemet, ikke med navneskiltet. Det praktiske spørsmålet er ikke bare om et rammeverk eller en tank kalles rustfritt stål. Det handler om hvilke overflater som kommer i kontakt med produktet eller rengjøringsløsningen, hvordan disse overflatene er fremstilt og om systemet tømmes fullstendig. Mer nøyaktig begynner korrosjonskontroll med en dokumentert driftsgrense.
Renset vann fjerner ikke alle korrosjonsfaktorer
Vannbehandlingsutstyr kan redusere mineraler og forurensninger, men det ferdige fyllingssystemet møter fortsatt mer enn bare produktvann. Kloridholdige rester, sure eller alkaliske rengjøringsmidler, oksiderende desinfiseringsmidler, høye temperaturer, avleiringer og fanget væske kan alle endre det lokale miljøet. Lokalisert angrep er spesielt viktig, fordi det kan starte i en liten ufullkommenhet eller en oksygenfattig spalte, mens resten av overflaten fremdeles ser hel ut.
For utstyr for å fylle vannflasker , vanlige oppmerksomhetspunkter inkluderer fyllingskar, produktmanifolder, ventiler, dysar, returledninger, pumpehus, tankbunn, klemmer, pakninger, gjengede forbindelser og varme-påvirkede soner nær sveiseskjøter. En smal spalte under en pakning eller en upresis sveiseskive kan holde væske lenger enn en åpen rørstrekning. Med andre ord bør en renvannsspesifikasjon vurderes sammen med hele rengjørings- og avløpsforholdet.
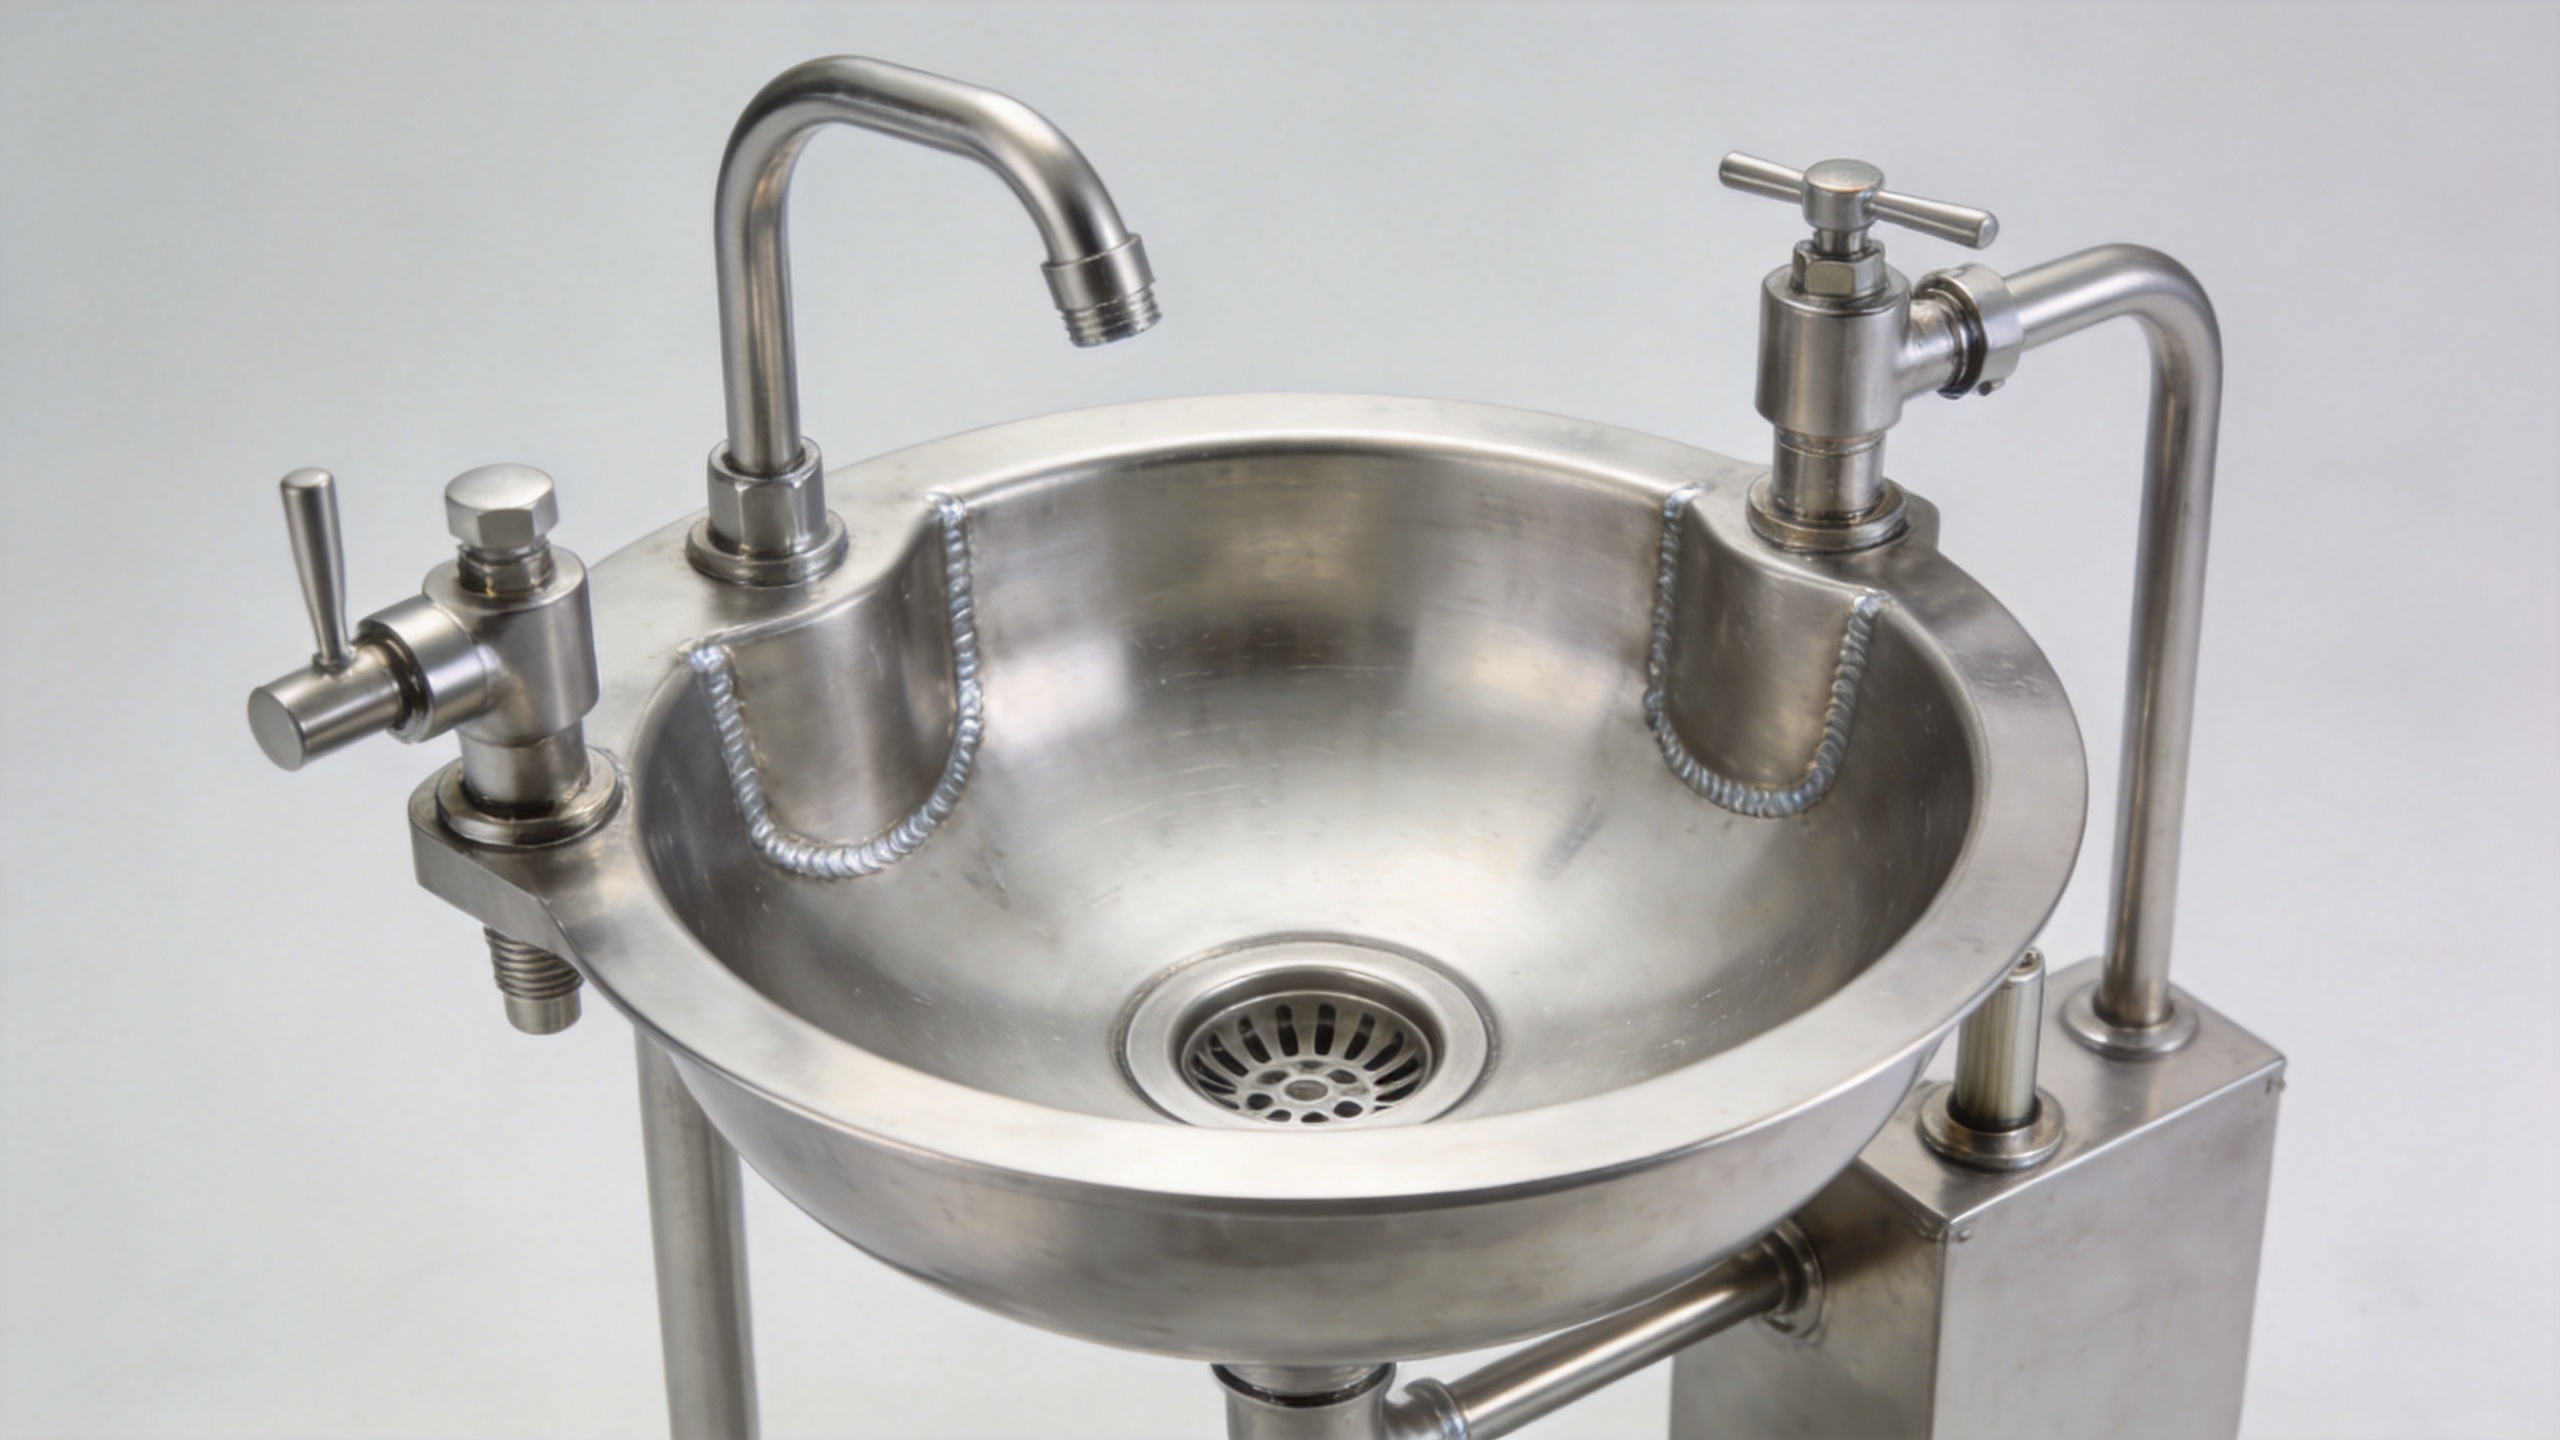
Hvorfor anti-korrosjonsbehandling støtter hygiene og driftstid
Korrosjon er ikke bare et estetisk problem. Ru eller skrupuløse kontaktflater kan beholde avleiringer, gjøre verifikasjon av rengjøring mer komplisert og skape vedlikeholdsarbeid som forstyrrer en stabil fyllingsplan. Når en vannflaskefyllingsanlegg forventes å kjøre gjentatte desinfeksjonsrundene, er tilstanden til metalloverflaten og geometrien rundt tetninger like viktig som fylleren sin nominelle hastighet.
Anti-korrosjonsbehandling betyr vanligvis en koordinert tilnærming: passende materialevalg, kontrollert fremstilling, rengjøring av sveiseoksid der det er relevant, overflatebehandling som passer for bruken, passivering eller gjenoppretting av den edelstålsbaserte passive laget når det er spesifisert, og rutinemessig inspeksjon. Den bør ikke betraktes som en garanti for at enhver kvalitet vil tåle hvilken som helst kjemi ubegrenset lenge. Valget av kvalitet avhenger fortsatt av faktiske kloridnivåer, pH-verdi, temperatur, desinfiseringsmiddelkonsentrasjon, kontaktvarighet og effektivitet av skylling.
Materialevalg: sammenlign bruken, ikke bare merkelappene 304 og 316L
304-edelstål kan være egnet i mange vanlige drikkevareprosessbetingelser. Der klorideksponering, aggressiv rengjøring, høyere temperatur eller lengre våt holdetid er mer krevende, vurderes 316L ofte på grunn av dets bedre motstand mot lokal pittingkorrosjon og sprekkekorrrosjon. Denne sammenligningen er nyttig, men den erstatter ikke en prosessvurdering. En 316L-komponent med stillestående rensemiddel fanget i en dårlig leddforbindelse krever fortsatt oppmerksomhet; en korrekt konstruert og rengjort 304-komponent kan fungere godt på et mindre aggressivt sted.
Be leverandøren om å skille de våte kretsene fra ikke-kontaktbeskyttelse, støtter og deksler. Etterspør deretter materialeklassen for hver kritisk våt komponent, inkludert ventilkar, dysar, rør, tankinteriør og pumpekontaktdeler. Dette gjør en generell forespørsel om «korrosjonsbestandighet» om til en sporebar liste over verifikasjonspunkter.
Sjekk fremstilling og geometri sammen med materialeklassen
Fra materialebetegnelse til bekreftelse av kontaktflate er den nyttige overgangen. Slike overflater må være glatte og lett tilgjengelige, sveiseskumringer må være ordentlig ferdigstilt, og rørledninger må ha drenering for å redusere muligheten for avleiring og væskefangst. Døde soner, dårlig orienterte forgreninger, unødvendige gjengede rom, skadede overflater og sprekker under uegnede tetninger bør vurderes nøye både under konstruksjon og ved mottak på stedet. Hvis en komponent ikke kan skyllles eller inspiseres tilfredsstillende, gir dens nominelle legeringsgrad alene begrenset sikkerhet.
Inkluder CIP- og desinfeksjonskjemi i spesifikasjonen
Innstillinger for rengjøring i stedet kan være mer korrosive enn produktvannet. Definer typene rengjørings- og desinfiseringsmidler, konsentrasjonsområder, temperatur, sirkulasjonstid, skyllsekvens og forventninger til restvann før endelig godkjenning av utstyret for fylling av vannflasker. Målet er ikke å preskrive et generisk kjemisk program; det er å sikre at de foreslåtte våte materialene, elastomerene, overflatebehandlingene og dreneringsdesignet er kompatible med anleggets faktiske rutiner.
Under igangsettingen må du bekrefte at kretsen oppnår den ønskede strømmen og temperaturen, tømmes etter syklusen og ikke etterlater synlig reststoff rundt ventiler, skruer, fyllemonteringer eller bunn på tankene. Hold en logg over avvik, spesielt gjentatte fargeendringer, ru overflater, lekkasje ved tetninger eller uvanlige reststoffer. Tidlig inspeksjon er enklere enn å reagere etter at lokal korrosjon har skapt et hygieneproblem.
En praktisk akseptsjekkliste mot korrosjon
- Kartlegg den våte banen: identifiser alle produkt- og CIP-kontaktkomponenter, inkludert mindre åpenbare grener og ventilkamre.
- Bekreft materialkvaliteter etter plassering: etterspør materiell dokumentasjon for kritiske kontaktdele i stedet for å stole på en enkelt, helhetlig utstyrsdokumentasjon.
- Gjennomgå sveise- og overflateforhold: spesifiser tilgjengelige, rengjørbare sveiseområder og klarlegg hvordan fremstillingssøppel og varmefarge håndteres.
- Test avløp: bekreft at produktvann, skyllingsvann og rengjøringsløsninger ikke står igjen i lavpunkter eller lukkede sprekker etter den planlagte syklusen.
- Valider kjemikalier og elastomerer: sammenlikn CIP- og desinfiseringsforhold med den material- og tetningskompatibilitetsinformasjonen som er levert for linja.
- Planlegg inspeksjon: inkluder rutinemessige sjekker av dysene, fyllingskummen, ventiler, pakninger og resirkulasjonspunkter for avleiringer, fargeendringer, ruhet eller lekkasje.
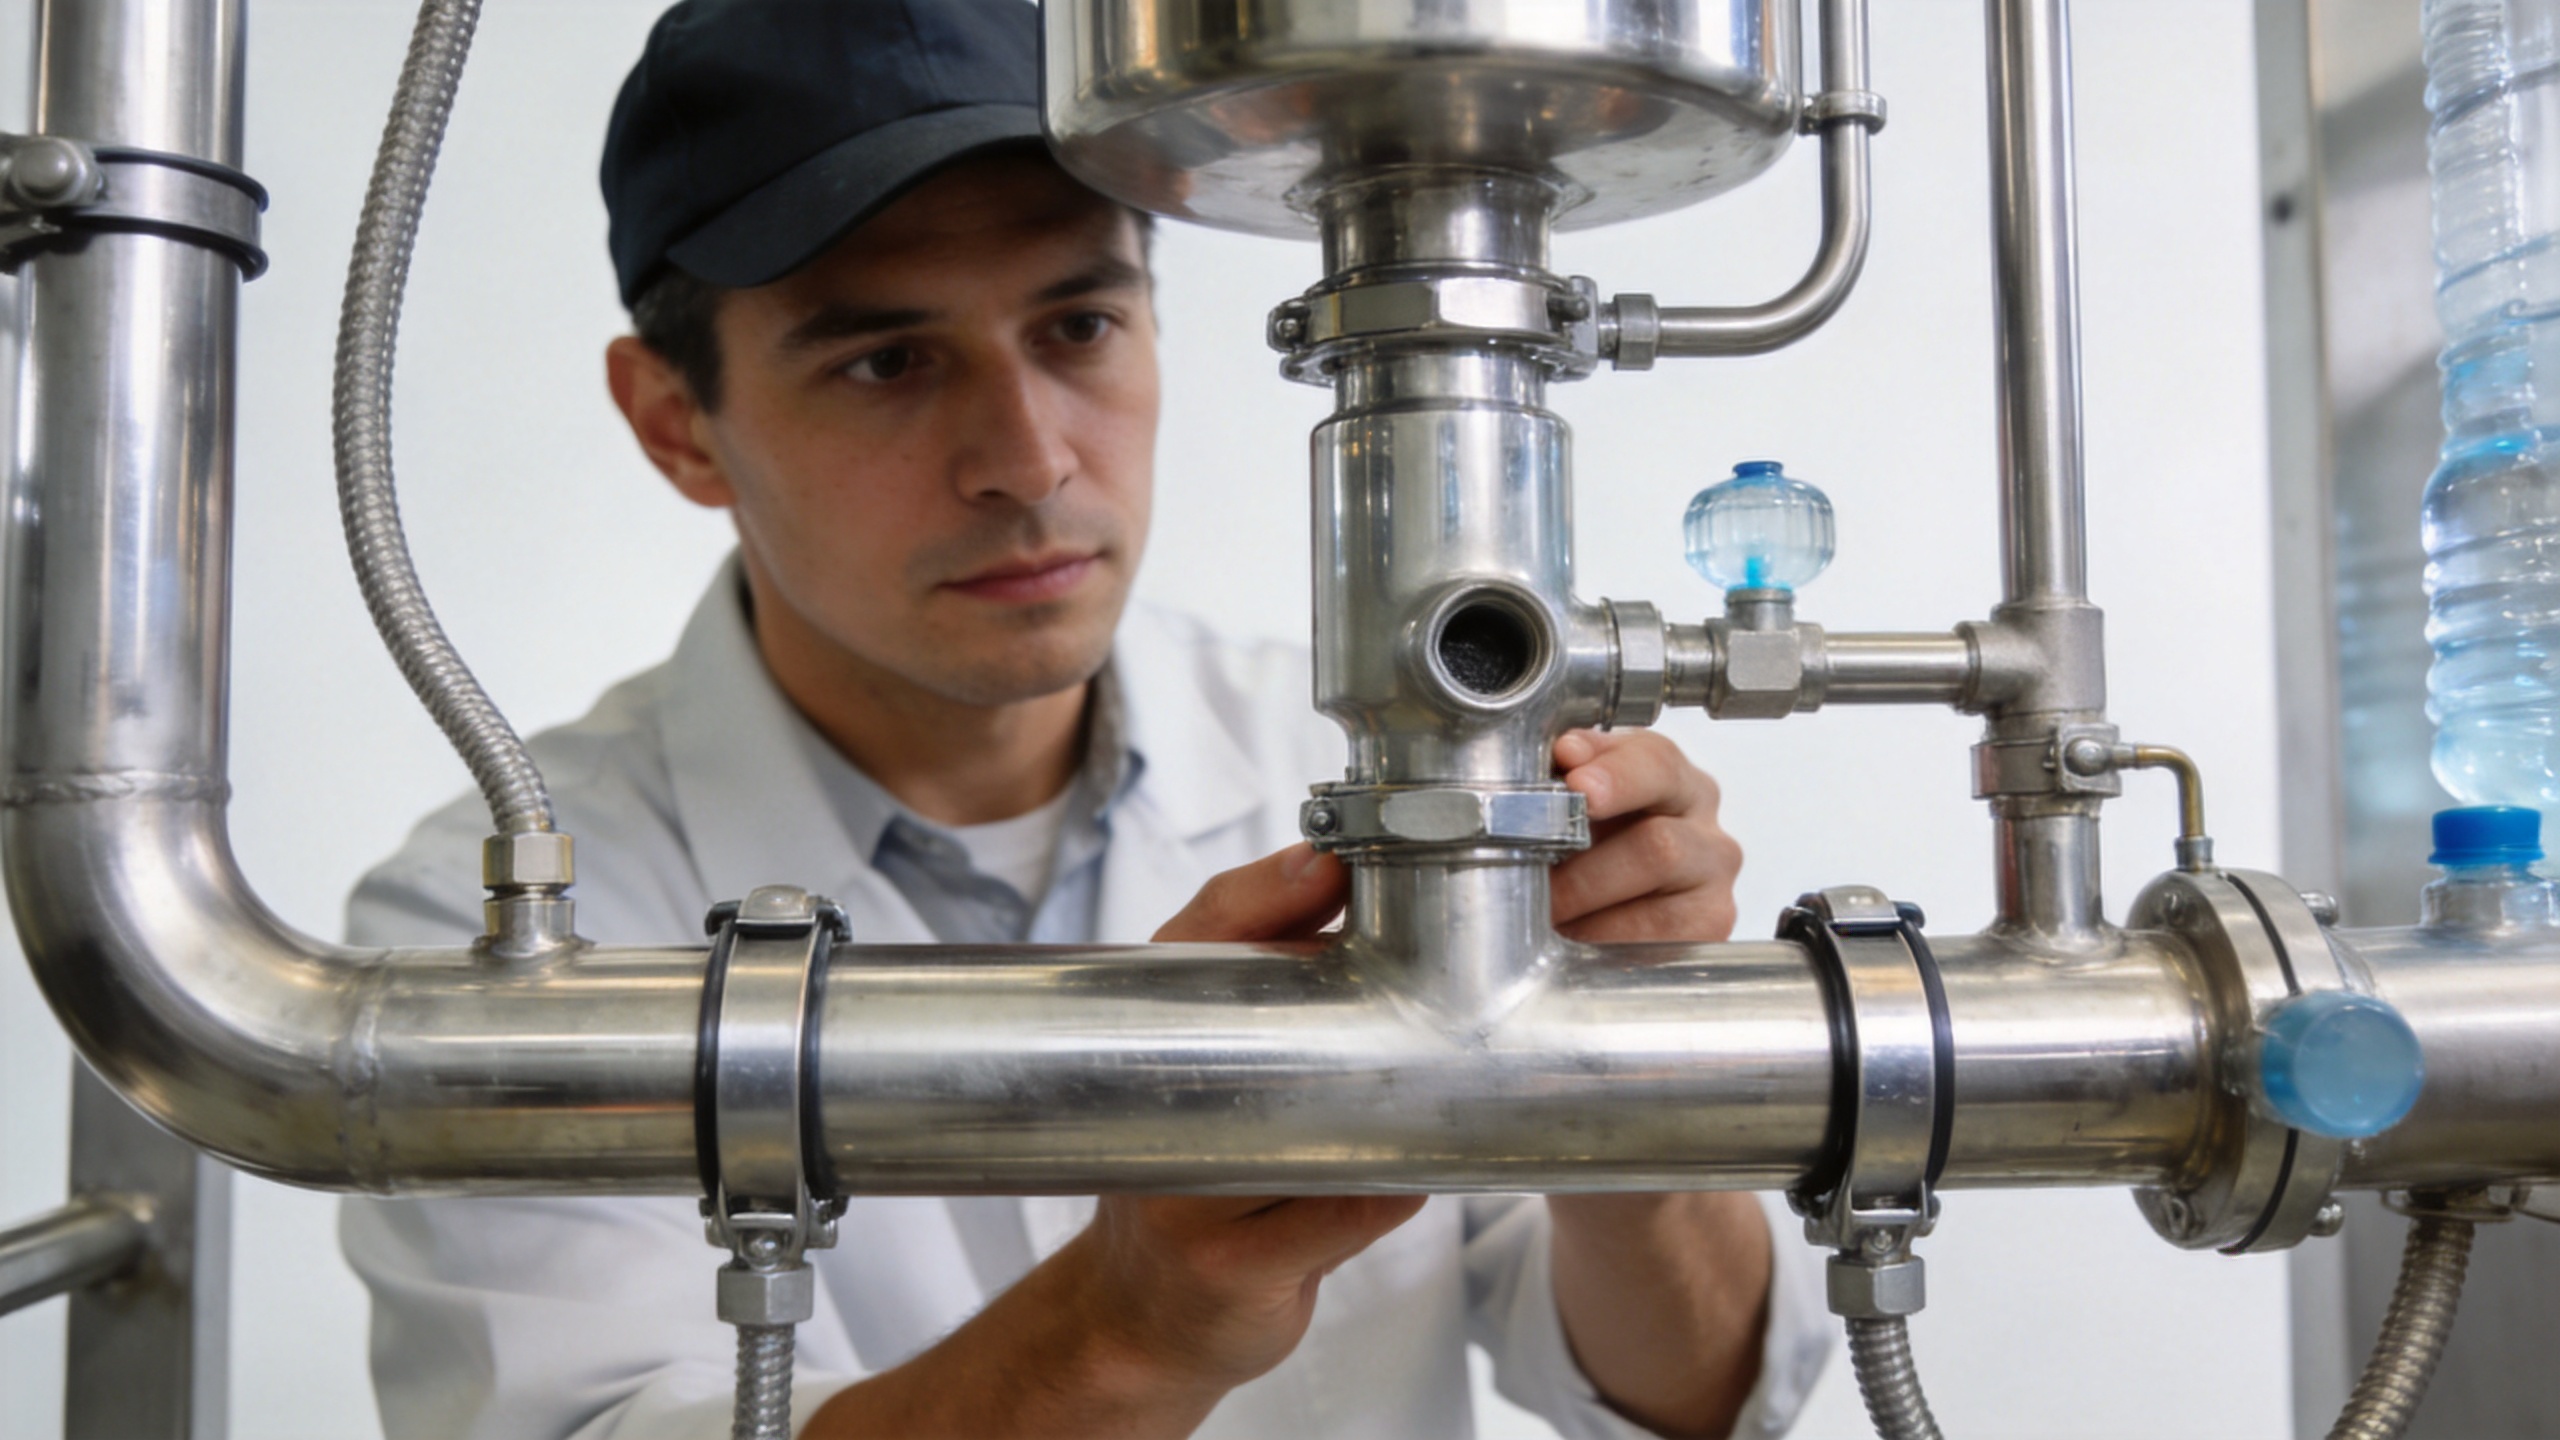
Angi et verifiserbart resultat for utstyr til fylling av vannflasker
For kjøpere er den sterkeste kravet ikke bare «bruk korrosjonsbestandig stål» som en isolert krav. Det er et verifiserbart pakkekrav: definerte våte materialer, passende overflate- og fremstillingskontroller, en CIP-kompatibilitetsvurdering, drenerbarhetskontroller og en inspeksjonsrutine. Denne tilnærmingen er spesielt verdifull når man sammenligner en konfigurasjon for en vannflaskefyllingsanlegg, fordi den knytter utstyrets design til det faktiske renvanns- og sanitærmiljøet.
Ace-Filling kan diskutere væsken, flaskeformatet, målset gjennomstrømning, rengjøringsprogrammet og stedets forhold som trengs for å utarbeide denne verifikasjonslisten. Før en beslutning tas, leveres den forventede vannanalysen, informasjon om rengjøringsmiddel og desinfiseringsmiddel, driftstemperaturer samt eventuelle kloridrelaterte begrensninger på stedet. Disse detaljene gjør det mulig å vurdere utstyr for fylling av vannflasker basert på de forholdene som er relevante under drift, i stedet for kun på grunnlag av en legeringsbetegnelse.






 Siste nytt








