 EN

Ხშირად მოხდება ფორმატის ცვლილებეა, სადაც როტაციული სოდის სავსებელი მანქანა შეფასდება ყოველდღიურ წარმოებაში. ხაზი შეიძლება ერთი კვირის განმავლობაში რამდენიმე PET ბოთლის ზომას, სიმაღლეს, დიამეტრს ან ყურის დასრულებას გამოიყენოს. პრაქტიკული კითხვა არ არის ის, შეიძლება თუ არა კარუსელი ბრუნვა, არამედ ის, შეძლებენ თუ არა ოპერატორები ცვალონ ბოთლის ტრაექტორია, აღადგინონ კონტრ-წნევის პირობები და გამოვიდნენ სტაბილური გამომავალი ნაკადი, არ გადააქციონ ყოველი განრიგის ცვლილება გრძელი ტექნიკური პრობლემების გადაჭრის სესიად.
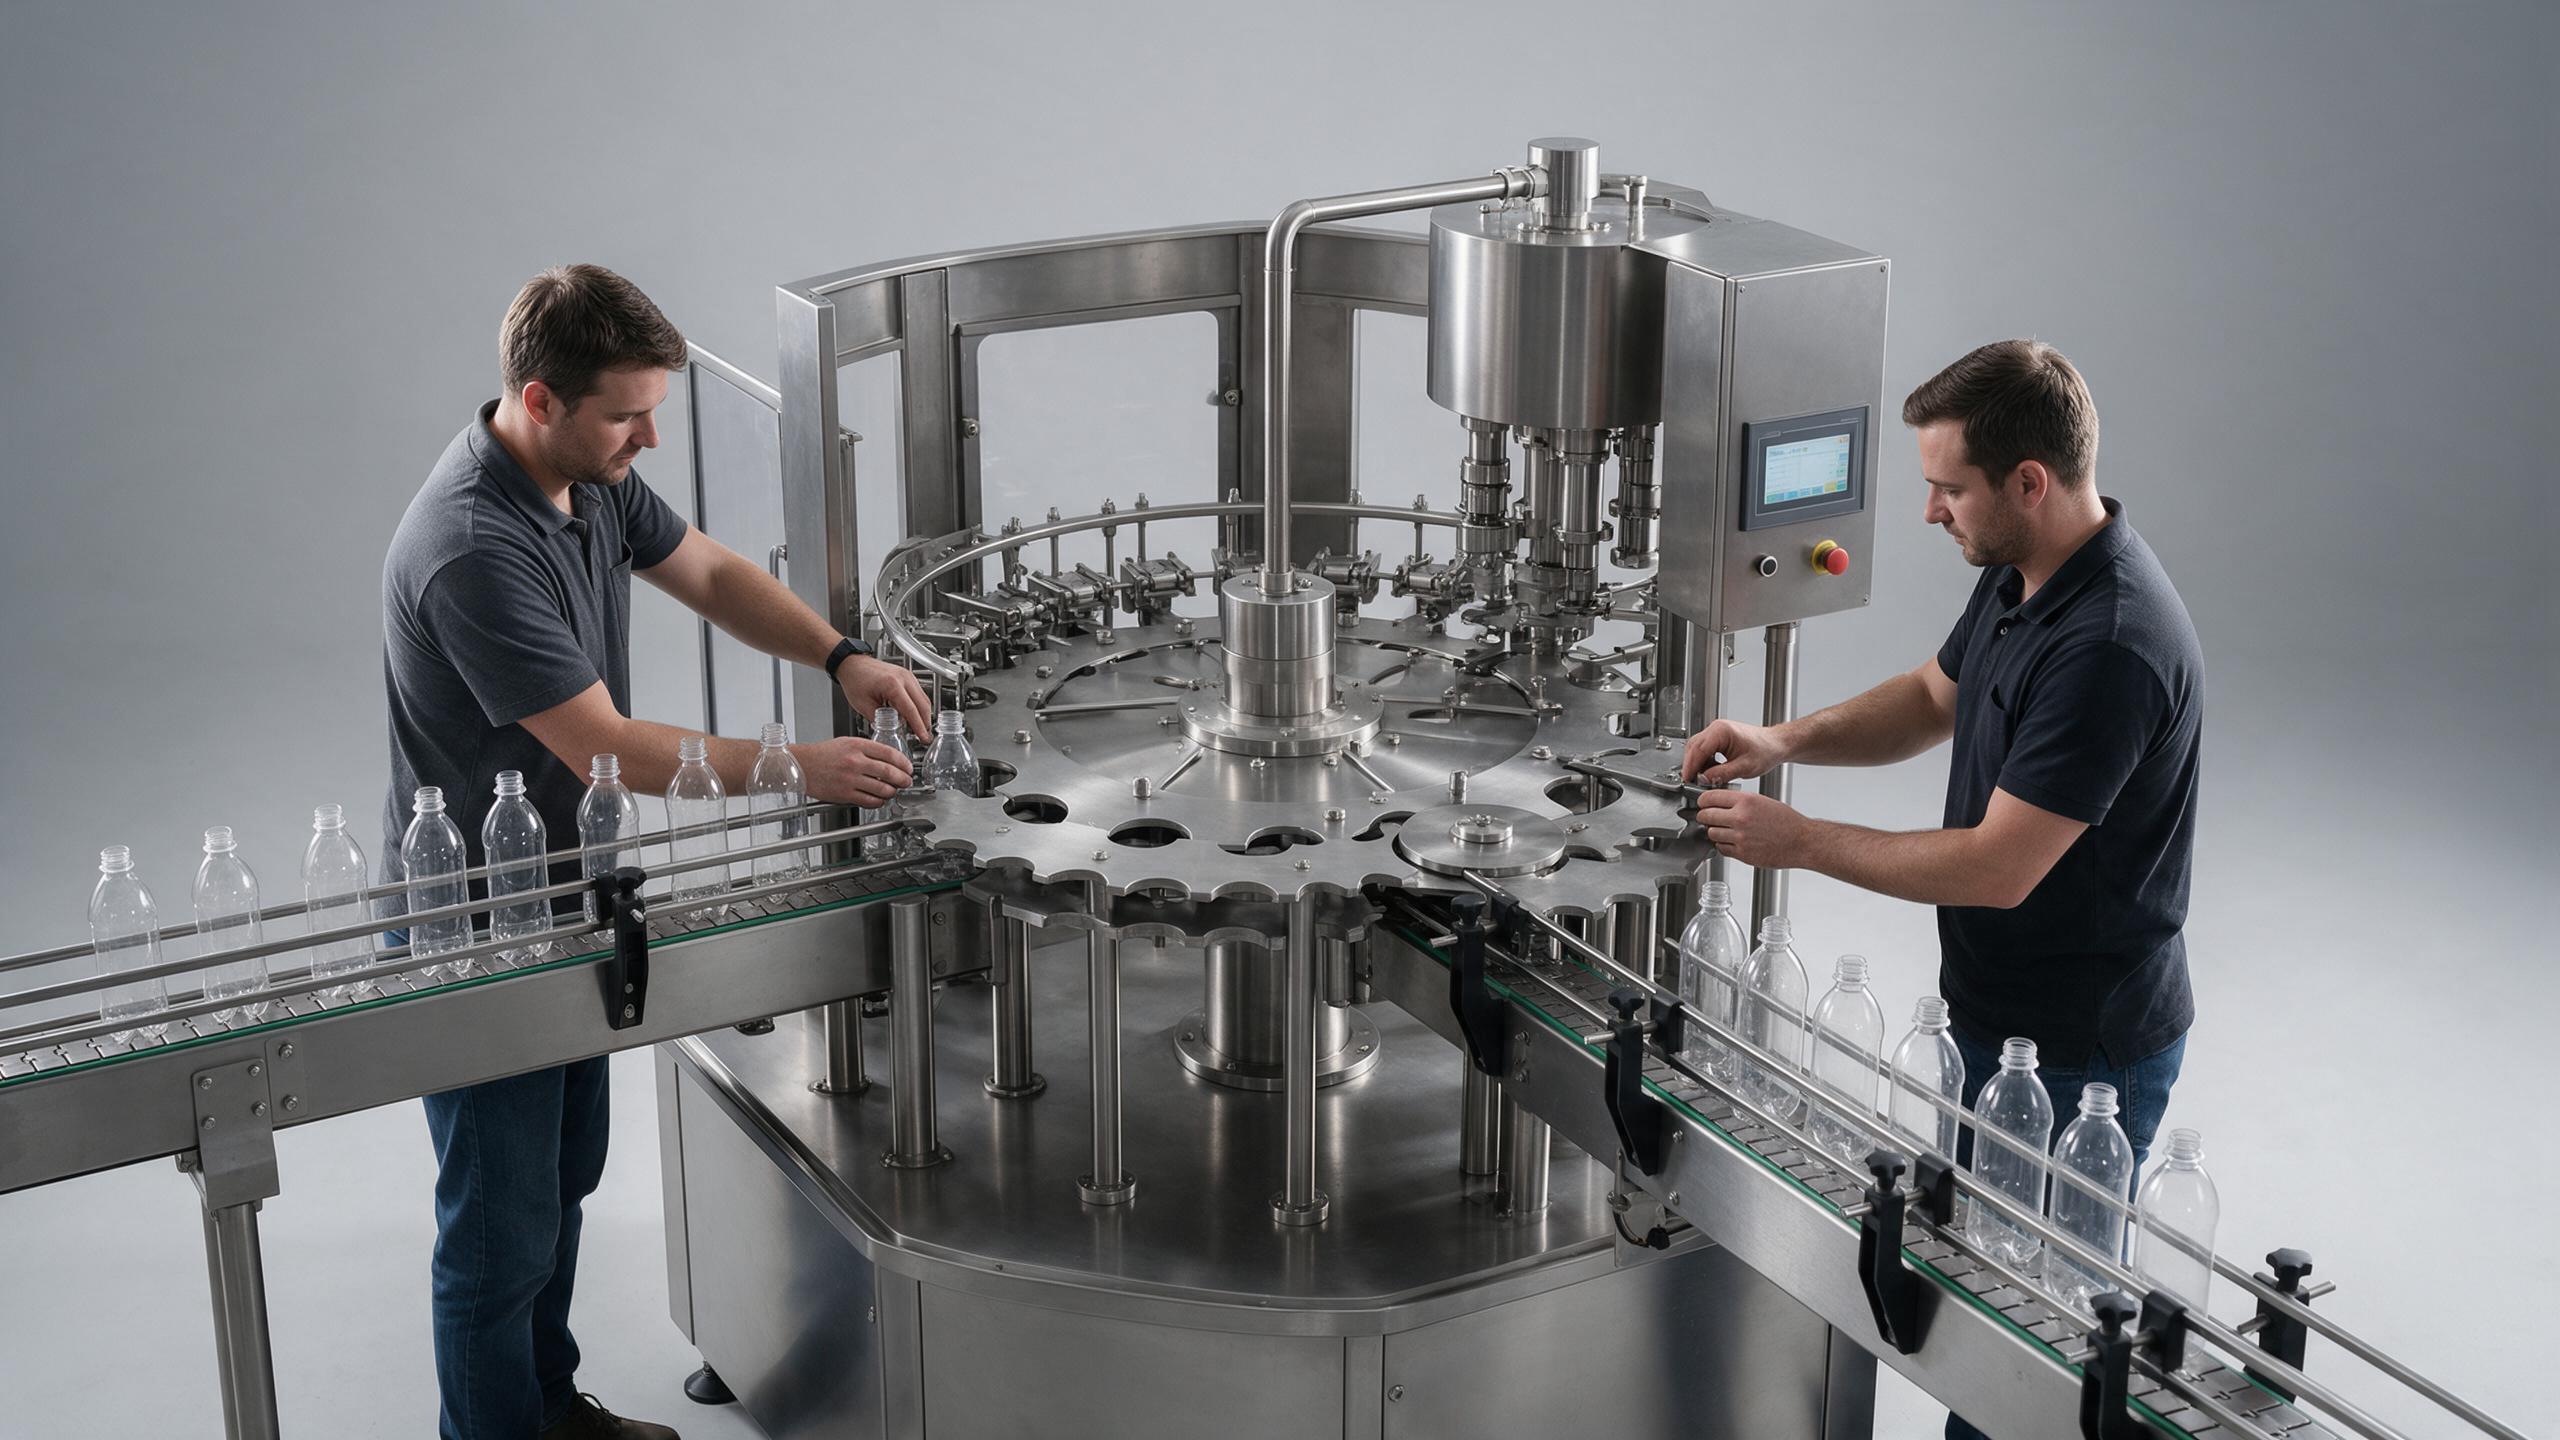
Წარმოების ხაზის ინჟინერიის თავდაპირველი ხედვით, როტაციული სოდის სავსებელი მანქანა უნდა იყოს მითითებული როგორც კოორდინირებული ბოთლის მოძრაობისა და ნახშირორჟანგიანი სითხის სავსებელი სისტემა. ეს განსხვავება მნიშვნელოვანია. ბოთლი, რომელიც არ არის სწორი სიმაღლეზე ან არ აქვს კარგად კონტროლირებული ყური, როცა იგი სავსებელზე მიდის, შეიძლება გავლენა მოახდინოს გადატანაზე, ცენტრირებაზე, სავსებაზე, დახურვაზე და შემდგომი აგრეგირებაზე. როგორც pET ფლასტიკური ბუჩის სოდის შევსების მაშინი , მსუბუქი ბოთლის ქცევა და განზომილებების ცვალებადობა მოითხოვს ყურადღებას ნომინალური სიჩქარის შედარებამდე.
Დაიწყეთ ბოთლის მონაცემებით, არ არსებობს ზოგადი ცვლილების მოთხოვნა
Ნებისმიერი ნაკლებად გამოყენებული ნაკეთობის არჩევის წინ, შექმენით ფორმატის ფურცელი ყველა ბოთლისთვის, რომელიც მუშაობს როტაციულ სოდის სავსებელ მანქანაზე. ჩაწერეთ ბოთლის დიამეტრი, სრული სიმაღლე, ყელის დასრულება, მხრის ფორმა, ძირის გეომეტრია, მასალა, ნომინალური სავსებელი მოცულობა, ფარდას ტიპი და ნებისმიერი საფარის ან ეტიკეტის თავისებურება, რომელიც ზემოქმედებს მიმართვის საშუალებებზე. შეიტანეთ ბოთლის მომწოდებლის მიერ დადგენილი დასაშვები გაზომვის დაშორებები. ორი ბოთლი ერთი და იგივე მოცულობით შეიძლება მოითხოვოს განსხვავებული მოპყრობა, თუ ყელის რგოლის ან ძირის პროფილი შეიცვლება.
Ფურცელი ასევე უნდა ასახავდეს თითოეულ კონტაქტის წერტილს: შესასვლელი სახელურები, ვარსკვლავის ბორბლები, მიმართვის რელსები, აწევის კამები, ბოთლის პლატფორმები, ცენტრირების ზარები, სავსებელი ვალვები, ფარდას მომჭერები, გამოსატანი ვარსკვლავები და კონვეიერის მიმართვის საშუალებები. ეს არ არის მხოლოდ მიუკერძოებელი „ფორმატის შეცვლა“, არამედ კონტროლირებადი სია კონტაქტის წერტილების შესახებ. ამასთანავე, ეს ამარტივებს საფასურის შედარებას, რადგან მყიდველი ხედავს, რომელი ნაკეთობები არის მხოლოდ ერთი ბოთლისთვის განკუთვნილი და რომელი არეგულირება იყოფა სხვადასხვა ბოთლს შორის.
Გამოიყენეთ ფორმატის ნაკეთობები მხოლოდ მაშინ, როდესაც გეომეტრია ნამდვილად იცვლება
Ბოთლების მიერ კარუსელში დადებითი კონტროლის გამოყენების შემთხვევაში ბურღული სოდის სავსების მანქანა ყველაზე წინასწარმეტყველებად ადაპტირდება. პრაქტიკაში ეს ხშირად ნიშნავს ფორმატის მიხედვით განსაკუთრებულ ვარსკვლავის ბორბლებს, მიმართველებს, ბოთლების აწევას ან ცენტრირების კომპონენტებს სხვადასხვა დიამეტრის, სიმაღლის და ყელის ზომების შემთხვევაში. მიზანია ბოთლის გადატანა ხახუნის, გადახრის ან ძალით პოზიციაში ჩასმის გარეშე.
Არ დაუშვათ, რომ „რეგულირებადი“ რეილი ყველა ცვლად ნაკეთობას ანაცვლებს. ხელსაწყოების გარეშე ან ინდექსირებული რეგულირება შეიძლება შეამციროს მომზადების დრო მცირე განზომილების ცვლილებების შემთხვევაში, მაგრამ ბოთლის სხელის ან ყელის გეომეტრიაში მნიშვნელოვანი განსხვავებების შემთხვევაში შეიძლება საჭიროებული იყოს სპეციალიზებული ნაკეთობები. უკეთესი კითხვა არის: რომელი კომპონენტები სწრაფად რეგულირდება, რომელი არის ფორმატის მიხედვით განსაკუთრებული და როგორ ვამოწმებთ მათ აღდგენის შემდეგ მათ მდებარეობას? მოუთხოვეთ დოკუმენტირებული ნაკეთობების სია და იდენტიფიკაციის მეთოდი, რათა მსგავსი ნაკეთობები სხვადასხვა ფორმატს შორის არ შეერეოდეს.
Შეინარჩუნეთ გაზიანებული სავსების პირობები ახალ ფორმატთან დაკავშირებულად
Სოდა ჩვეულებრივ მოიხლევა საწინააღმდეგო წნევის სავსებით, ამიტომ ბოთლის კონტროლი და პროცესის პირობები ერთმანეთზე მოქმედებენ. როდესაც შემოღებულია ახალი PET ბოთლის სპეციფიკაცია, ჯგუფმა უნდა ხელახლა შეამოწმოს ბოთლის დაჯდომა, დახურვის კონტაქტი, წნევის გათანაბრების მოქმედება, სავსების დონე, ცხავის რეაქცია და კეპის დაყენება. ფორმატი, რომელიც უსიამოვნო გადაადგილდება შესასვლელში, შეიძლება მაინც სჭირდებოდეს მორგება სავსების ვალვაში, თუ მისი სიმაღლე ან ყელის კონტაქტის გეომეტრია განსხვავდება.
Ამ მიზეზით, როტაციული სოდის სავსების მანქანის გადასვლის დროს უნდა ჩატარდეს მოკლე ვალიდაციის გაშვება, არ არის საჭიროების გარეშე სრული სიჩქარით გაშვება. დაიწყეთ საკმარისად საფრთხის მინიმიზაციის პირობებში, შეამოწმეთ წარმოდგენითი ბოთლები, შემდეგ დაადასტურეთ სავსების დონე, კეპის მოთავსება, გაჟონვა, ბოთლის სტაბილურობა და გადაცემების დროს მოქმედება. თუ ცხავის ან სავსების თანმიმდევრობის მოქმედება შეიცვალა, მიემართეთ შესაბამის მექანიკურ და პროცესულ პარამეტრებს ერთდროულად, არ შეცვალოთ მხოლოდ ხაზის სიჩქარე.
Შეადგინეთ შესასვლელი და გამოსასვლელი ნაკადაგი როგორც გადასვლის ნაკლებად ნაწილი
Ბევრი ხელახლა მეორდებადი პრობლემა არის სავსებლის გარეთ. შესასვლელი სახელურის ტაიმინგი, მიმართვის რელსის სიგანე, გადაცემის ვარსკვლავის გადაცემის წერტილი და გამოსასვლელი კონვეიერის გასწორება უნდა შეესატყოს ახალ ბოთლს. ვერძის ნაკლებად სიგანე მოითხოვს უფრო მჭიდრო მიმართვის კონტროლს; უფრო მაღალი ბოთლი მოითხოვს განსხვავებულ ზედა შეზღუდვას; მსუბუქი ფუძე უფრო მგრძნობარე იქნება დაგროვების წნევის მიმართ. ეს არის ხაზის ინტეგრაციის კითხვები, არ არის არჩევითი აქსესუარები.
Როდესაც შეაფასებთ პეტ ბოთლის სოდის სავსებლის მანქანას, მოახდინეთ სრული გადაადგილების ტრაექტორიის შემოწმება მომწოდებლის მიერ ნამდვილი ბოთლების ნიმუშების გამოყენებით. მოუთხოვეთ გამოსაყენებლად განსაკუთრებული გეგმა, რომელშიც შეიტანილია ჩვეულებრივი ბოთლები და ნიმუშები, რომლებიც მისაღები გაზომვების ზღვარს მიახლოებიან. ეს აჩენს, არის თუ არ არის გადასვლა სტაბილური მხოლოდ იდეალური ნიმუშების შემთხვევაში თუ რეალისტური შეფუთვის ცვალებადობის შემთხვევაშიც მართვა შესაძლებელი.
Შეადგინეთ ხელახლა გამეორებადი გადასვლის თანმიმდევრობა
Სასარგებლო თანმიმდევრობა ამყოფებს სასუფთაობას, მექანიკურ სამუშაოს და პროცესის გაშვებას:
- Დაადასტურეთ შემდეგი ფორმატის ფურცელი, დამტკიცებული ცვლილებების სია და ბოთლის/ყურას ნიმუშები.
- Შეასრულეთ საჭიროების შემთხვევაში საჭიროებული სუფთავების ან სადეზინფექციო პროცედურები და დაიცავეთ პროდუქტთან კონტაქტში მყოფი ზედაპირები მექანიკური მუშაობის დროს.
- Დააყენეთ და იდენტიფიცირეთ სწორი ფორმატის ნაკეთობანი; დააყენეთ ინდექსირებული რელსები, მიმართველები, აღმართები და კეპერთან დაკავშირებული რეგულირებები.
- Ხელით აატრიალეთ ან მოახდინეთ ჯოგირება როტაციულ სოდის ავსების მანქანაზე, რათა შეამოწმოთ სივრცე, ბოთლის გადაცემა და შეხედვის შეფერხება წარმოების ბოთლების ჩატვირთვამდე.
- Ჩატარეთ კონტროლირებული საცდელი გაშვება, რომელიც მოიცავს ბოთლის მდებარეობის, სითხის დონის, ცხადის, ყურას დამაგრების, გაჟონვის და შემდგომი გადაცემის შემოწმებას.
- Დააფიქსირეთ საბოლოო პარამეტრები და გამოაცხადეთ ფორმატი მხოლოდ შეთანხმებული შემოწმების კრიტერიუმების დაკმაყოფილების შემდეგ.
Ეს მიდგომა სამართლიანად დისციპლინირებულია. ის არ იძევს ყველა ფორმატისთვის ერთსა და იმავე დროს; ხანგრძლივობა დამოკიდებულია ბოთლის გეომეტრიისა და დახურვის განსხვავების ხარისხზე. რასაც ის სთავაზობს, არის დროის ხარჯვის ადგილის გამოვლენის საშუალება და შემდეგი ცვლილების დროს ზომიერი რეგულირებების საშუალებით გაუმჯობესება, არა მხოლოდ ოპერატორის მეხსიერებაზე დაყრდნობით.
Მიუთითეთ კონტროლები და ჩანაწერები, რომლებიც ხელს უწყობენ განმეორებადობას
Ფორმატის შეცვლის შესაძლებლობა არ არის მხოლოდ მექანიკური. ბრუნვადი სოდის სავსებლის მანქანა სარგებლობს გასაგები ფორმატის რეცეპტებით, ნიშნული ნაკეთობების შენახვით, რეგულირების სკალებით ან ინდექსირებული სადგურებით და გამოშვების შემოწმების სიაში ჩამოთავლით. სადაც კონტროლები ინახავენ რეცეპტებს, განსაზღვრეთ, რომელი პარამეტრები არის რეცეპტზე დამოკიდებული და რომელი მოითხოვს ფიზიკურ დადასტურებას. ოპერატორებს უნდა შეძლონ აქტიური ფორმატის დადასტურება, არა მხოლოდ ეკრანზე სახელის არჩევა.
Მენტენანსსაც აქვს როლი. შეამოწმეთ მიმართულების ზედაპირები, ვარსკვლავები, ცენტრირების ნაკეთობები, სილიკონის სახურავები და ფურცლების მოსახელებლად გამოყენებული კომპონენტები. ნაკეთობა, რომელიც თანდათან გამოიხარჯება და ფორმის დაკარგვას განიცდის, შეიძლება ადრე სტაბილურ ფორმატს პროცესული პრობლემის მსგავსად გამოიყურებოდეს. შეადგინეთ მარტივი ჩანაწერი ბოთლის ოჯახის მიხედვით ხშირად მეორდებადი რეგულირებების შესახებ; ეს შეიძლება მიუთითოს იმაზე, რომ ამოხსნა არის გაუმჯობესებული ნაკეთობის გამოყენება, მიმართულების რევიზია ან შეფუთვის მომწოდებლის მიერ ბოთლის დაშვების ზღვრების განხილვა.
Კონფიგურაციაზე დასადგენად დასასმელი კითხვები
- Რომელი ბოთლის განზომილებები შეიძლება დაეყენოს რეგულირებით, ხოლო რომელი მოითხოვს სპეციალურ ნაკეთობას?
- Როგორ იდენტიფიცირდება ვარსკვლავის ბორბლები, მიმართველები, აწევები და კეპერის პარამეტრები თითოეული ფორმატისთვის?
- Რომელი ბოთლისა და კეპის ნიმუშები გამოიყენება ქარხნულ და საიტზე ვალიდაციის დროს?
- Როგორ შეამოწმდება კონტრ-პრესურის სავსების შესრულება ახალი ფორმატის დაყენების შემდეგ?
- Რომელი შემოსასვლელი, გამოსასვლელი და კონვეიერის რეგულირებები შეიტანილია დოკუმენტირებულ პროცედურაში?
- Რომელი სუფთავის და შემოწმების ეტაპები არის საჭიროებული ხაზის გაშვებამდე?
Აირჩიეთ ადაპტაცია ვერიფიკაციის პროცესად
Ბოთლების სპეციფიკაციების ხშირად შეცვლადობის უზრუნველყოფა შესაძლებელია მაშინ, როდესაც მანქანის კონფიგურაცია, ნაკლებად ხანგრძლივი ნაკელების შეცვლის სტრატეგია, ბოთლების მონაცემები და ვალიდაციის პროცედურა ერთად არის დაგეგმილი. პეტ-ბოთლების სოდის სავსების მანქანის შემთხვევაში უნდა მივცეთ ტოლი მნიშვნელობა როგორც ბოთლების მოვლას, ასევე ნახშირორჟანგიანი სითხის სავსების პირობებს. ყველაზე სასარგებლო შედეგი არ არის მოქნილობის ზოგადი განცხადება; ეს არის დამტკიცებული ფორმატის გეგმა, რომელიც აჩვენებს, თუ როგორ მოძრაობს ყველა ბოთლი ხაზზე, როგორ აკეთებენ მომხმარებლები მის მორგებას და როგორ ადასტურებს გუნდი სტაბილურ წარმოებას ყოველი შეცვლის შემდეგ.






 Ახალი სიახლეები








