 EN

يُقاس أداء آلة تعبئة الصودا الدوارة في الإنتاج اليومي من خلال مدى تكرار تغيير التنسيقات. فقد تعمل الخطوط الإنتاجية على عدة أحجام مختلفة من زجاجات البولي إيثيلين تيريفثاليت (PET)، سواء من حيث الارتفاع أو القطر أو تشطيبات الفتحات خلال أسبوع واحد. والسؤال العملي ليس ما إذا كان القرص الدوار قادرًا على الدوران، بل ما إذا كان المشغلون قادرين على تعديل مسار الزجاجة، واستعادة ظروف الضغط المعاكس، وإطلاق إنتاجٍ مستقرٍ دون أن يتحول كل تغيير في الجدول الزمني إلى جلسة استكشاف أخطاء مطولة.
من منظور هندسة الخطوط الإنتاجية، يجب تحديد مواصفات آلة تعبئة الصودا الدوارة باعتبارها نظامًا متكاملًا لمعالجة الزجاجات وتعبئتها بالسوائل الغازية. وهذه التفرقة ذات أهمية كبيرة. فزجاجة تصل إلى وحدة التعبئة بارتفاع غير مناسب أو مع سيطرة ضعيفة على الفتحة قد تؤثر سلبًا على عمليات النقل والتوسيط والتعبئة وإغلاق الغطاء وتراكم المنتج في المراحل اللاحقة. ماكينة تعبئة صودا زجاجات البولي إيثيلين التيريفثالي (PET) وبالتالي، فإن سلوك الزجاجات الخفيفة والتغيرات الأبعادية تستحق الاهتمام قبل إجراء أي مقارنة بين السرعات الاسمية.
ابدأ ببيانات الزجاجة، وليس بادعاء عام حول سهولة التبديل بين الأنواع.
قبل اختيار أجزاء التغيير، أنشئ ورقة تنسيق لكل زجاجة ستعمل على آلة تعبئة الصودا الدوارة. سجّل قطر الزجاجة، والارتفاع الكلي، ونهاية العنق، وشكل الكتف، وهندسة القاعدة، والمادة، وحجم التعبئة الاسمي، ونوع الغطاء، وأي ميزة تتعلق بالغلاف أو الملصق التي تؤثر في الموجهات. ويشمل ذلك التسامحات البعدية المسموح بها من مورد الزجاجات. فقد تتطلب زجاجتان لهما نفس الحجم معالجة مختلفة إذا تغيرت هندسة حلقة العنق أو قاعدة الزجاجة.
كما يجب أن تُبيّن الورقة كل نقطة تماس: براغي التغذية، والعجلات النجمية، وقضبان التوجيه، وكامات الرفع، ومنصات الزجاجات، وأجراس التمركز، وصمامات التعبئة، ومفاتيح التغطية، والعجلات النجمية للتفريغ، وتوجيهات الناقل. وبذلك يتحول مفهوم «تغيير التنسيق» الغامض إلى قائمة محكومة بنقاط التماس. كما يسهل ذلك مقارنة العروض السعرية، لأن المشتري يستطيع رؤية الأجزاء المخصصة مقابل التعديلات المشتركة.
استخدم أجزاء التنسيق فقط عندما تتغير الهندسة فعليًّا.
تتكيف آلة تعبئة الصودا الدوارة بشكلٍ أكثر قابلية للتنبؤ عندما يُحكَم على الزجاجة تحكّمًا إيجابيًّا أثناء دورانها في الحلقة الدوارة. وفي الواقع، غالبًا ما يعني ذلك استخدام عجلات نجمية أو أدلة أو رافعات زجاجات أو مكوّنات مركزية مخصصة لكل تنسيق، وذلك لاستيعاب الفروقات الجوهرية في الأقطار والارتفاعات وأبعاد الأعناق. والهدف هو حمل الزجاجة دون احتكاك أو ميل أو إجبارها في وضع معين.
لا تفترض أن السكة «القابلة للضبط» تحل محل كل قطعة تغيير. فعمليات الضبط الخالية من الأدوات أو المُدرجة في مؤشرات محددة قد تقلل وقت الإعداد عند حدوث تغيرات طفيفة في الأبعاد، لكن الاختلافات الكبيرة في هندسة جسم الزجاجة أو عنقها قد تتطلب قطعًا مخصصة. والسؤال الأفضل هو: أي المكونات قابلة للضبط السريع؟ وأيها مخصصة لكل تنسيق؟ وكيف يتم التحقق من مواضعها بعد إعادة التجميع؟ اطلب قائمة موثّقة بالقطع وطريقة تحديدها لضمان عدم خلط القطع المتشابهة بين التنسيقات المختلفة.
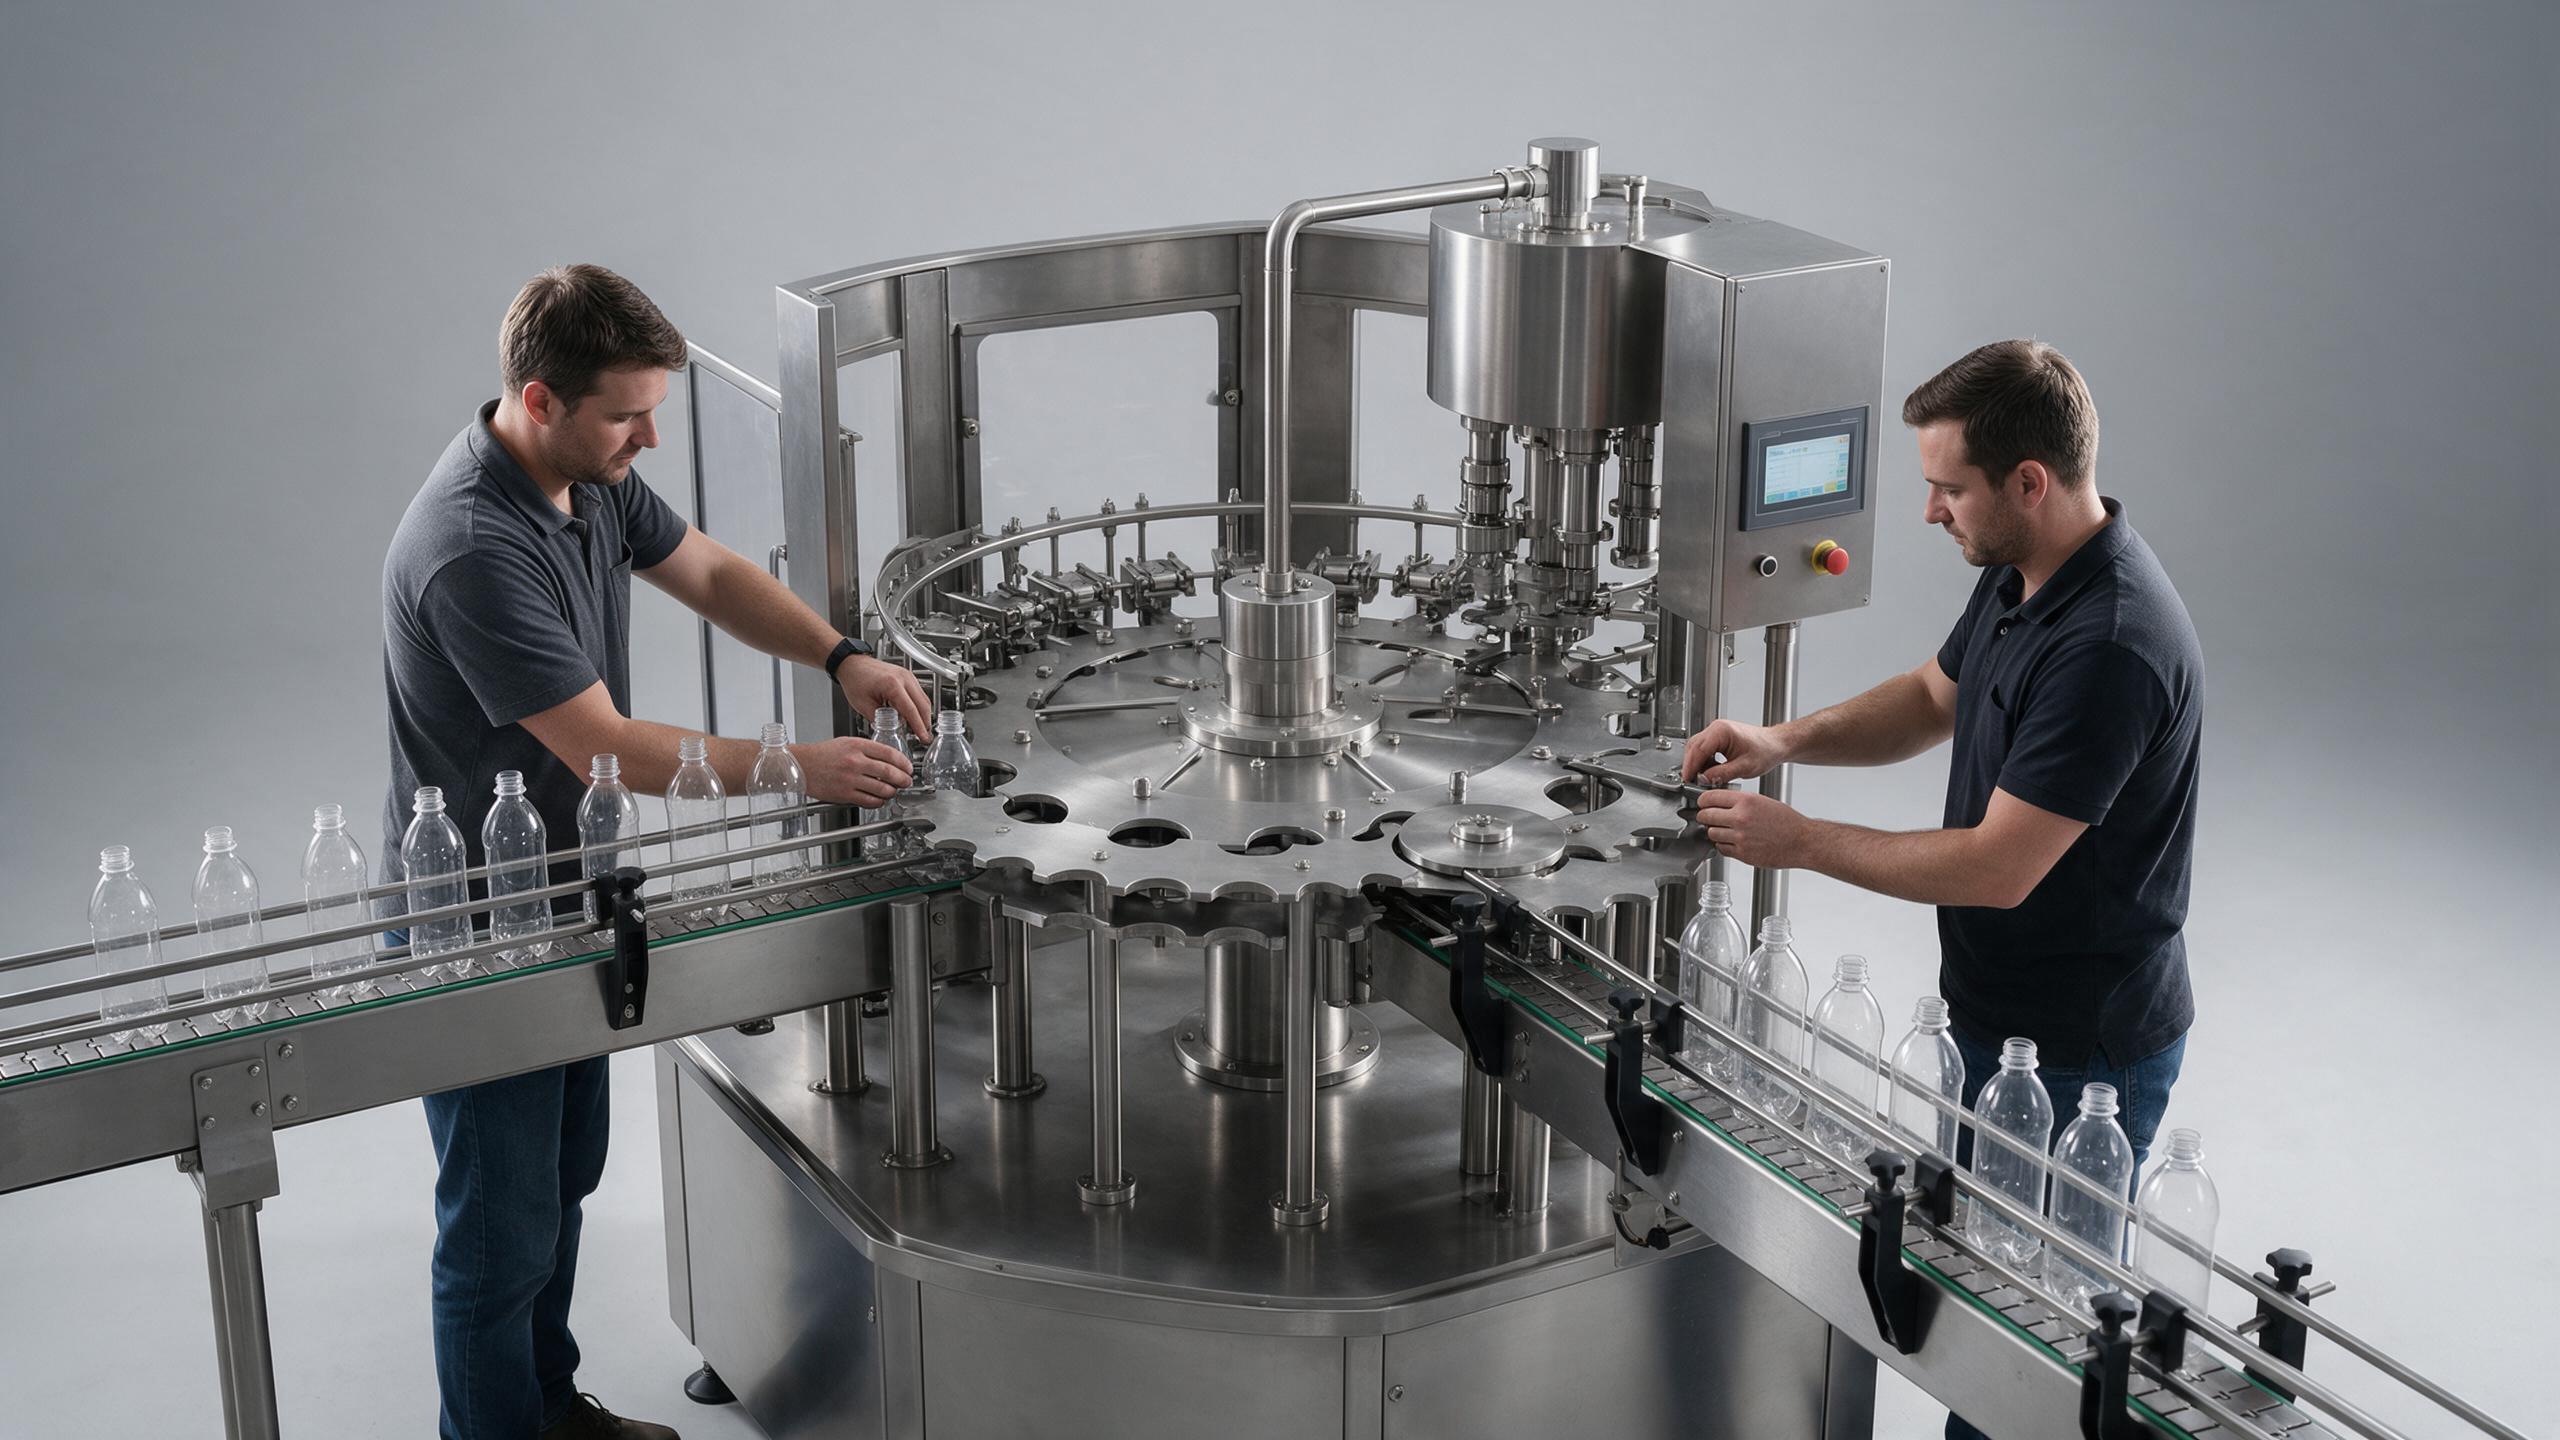
الحفاظ على ظروف تعبئة المشروبات الغازية مرتبطة بالشكل الجديد
عادةً ما تُدار مشروبات الصودا باستخدام التعبئة ذات الضغط المعاكس، لذا فإن تحكّم الزجاجة وظروف العملية مترابطان. وعند إدخال مواصفات جديدة لزجاجات البولي إيثيلين تيريفثاليت (PET)، ينبغي على الفريق إعادة فحص وضعية الزجاجة على الحامل، والتلامس عند الغلق، وسلوك تكافؤ الضغط، ومستوى التعبئة، واستجابة الرغوة، وتركيب الغطاء. فقد تمرّ الزجاجة بسلاسة عبر مدخل الخط رغم الحاجة إلى ضبط صمام التعبئة إذا اختلف ارتفاعها أو هندسة تلامس عنقها.
ولهذا السبب، يجب أن تتضمّن عملية تغيير الشكل على ماكينة التعبئة الدوارة للمشروبات الغازية تشغيلًا تجريبيًّا قصيرًا بدل الإطلاق الفوري للخط بسرعته القصوى. ابدأ بشرط تشغيلي حذر، وافحص عيّنات تمثيلية من الزجاجات، ثم تأكَّد من مستوى التعبئة، وموضع الغطاء، وانعدام التسرب، واستقرار الزجاجة، وسلوكها أثناء عمليات النقل. وإذا طرأت تغيّرات في الرغوة أو اتساق التعبئة، فعالِج الإعدادات الميكانيكية والعملية ذات الصلة معًا بدل تغيير سرعة الخط فقط.
تصميم مسار الإدخال والإخراج كجزء من عملية التحويل
تظهر العديد من المشكلات المتكررة خارج جهاز التعبئة. ويجب أن تتطابق توقيت برغي الإدخال، وعرض السكك الإرشادية، وانتقال الزهرة الناقلة، ومحاذاة ناقل الإخراج مع الزجاجة الجديدة. فقد تحتاج زجاجة الـPET الضيقة إلى تحكم أدق في السكك الإرشادية، بينما قد تتطلب الزجاجة الأطول قيودًا علوية مختلفة، وقد تكون القاعدة الخفيفة الوزن أكثر حساسية لضغط التراكم. وهذه أسئلة تتعلق بتكامل الخط، وليست إضافات اختيارية.
عند تقييم ماكينة تعبئة مشروبات الغاز في زجاجات PET، راجع المسار الكامل للحركة مع المورد باستخدام عينات فعلية من الزجاجات. واطلب خطة تشغيل تشمل الزجاجات الاعتيادية وعينات قريبة من الحدود المسموح بها للأبعاد. وهذا يكشف ما إذا كانت عملية التحويل مستقرة فقط عند استخدام العينات المثالية أم أنها تظل قابلة للإدارة عند وجود تنوّع واقعي في التغليف.
وضع تسلسل قابل للتكرار لعملية التحويل
وتسلسل مفيد يفصل بين عمليات التعقيم والعمل الميكانيكي وإطلاق العملية:
- تأكيد ورقة التنسيق التالية، وقائمة أجزاء التغيير المعتمدة، وعينات الزجاجات/الغطاء.
- إكمال خطوات التنظيف أو التعقيم المطلوبة، وحماية مناطق اتصال المنتج المكشوفة أثناء العمل الميكانيكي.
- تركيب أجزاء التنسيق الصحيحة وتحديدها؛ وضبط السكك المُرقَّمة، والتوجيهات، والرافعات، وتعديلات جهاز تغطية الزجاجات.
- تدوير آلة تعبئة الصودا الدوارة يدويًّا أو تشغيلها ببطء للتحقق من المسافات الآمنة، وانتقال الزجاجات، والاصطدامات قبل إدخال الزجاجات الإنتاجية.
- تشغيل تجربة خاضعة للرقابة، مع التحقق من موضع الزجاجة، ومستوى التعبئة، والرغوة، وتثبيت الغطاء، والتسريبات، وانتقال الزجاجات إلى الخطوط التالية.
- توثيق الإعدادات النهائية وإصدار تنسيق التشغيل فقط بعد استيفاء معايير الفحص المتفق عليها.
هذه الطريقة مُطبَّقة بانضباطٍ متعمَّد. وهي لا تضمن أن يستغرق كل تنسيق نفس المدة الزمنية؛ إذ تعتمد المدة على مدى اختلاف هندسة الزجاجة ونوع الغطاء. أما ما توفره فعلاً فهو وسيلة لتحديد النقاط التي تستهلك الوقت، ولتحسين عملية التبديل التالية عبر تعديلات مُقاسة بدلًا من الاعتماد فقط على ذاكرة المشغل.
حدّد أدوات التحكم والسجلات التي تدعم إمكانية التكرار
القدرة على التحويل لا تقتصر على الجانب الميكانيكي فقط. وتستفيد آلة تعبئة الصودا الدوارة من وصفات تنسيق واضحة، وتخزين الأجزاء المُسمّاة، ومقياس التعديل أو نقاط التوقف المُرقّمة، وقائمة التحقق من الإطلاق. وفي الحالات التي تُخزّن فيها أدوات التحكم وصفات التنسيق، فكّك أي الإعدادات التي تُدار بواسطة الوصفة وأيّها ما زال يتطلّب تأكيدًا ماديًّا. ويجب أن يتمكّن المشغّلون من تأكيد التنسيق النشط، وليس مجرد اختيار اسمٍ من على الشاشة.
تلعب الصيانة أيضًا دورًا مهمًّا. فافحص أسطح البلى في المرشدين، والنجوم، وأجزاء التمركز، والختم، ومكوّنات معالجة الغطاء. فقد يؤدي جزءٌ تآكل تدريجيًّا عن شكله الأصلي إلى جعل تنسيقٍ كان مستقرًّا سابقًا يبدو كأنه مشكلة في العملية. واحفظ سجلًّا بسيطًا للتعديلات المتكررة حسب عائلة الزجاجات؛ إذ قد يشير ذلك إلى ما إذا كانت الحلول المطلوبة تشمل تحسين قطعة التغيير، أو مراجعة المرشد، أو مناقشة تسامحات الزجاجة مع مورّد التغليف.
أسئلة يجب طرحها قبل الالتزام بتكوين معين
- أي أبعاد للزجاجات يمكن تغطيتها بالضبط، وأيها تتطلب أجزاء تغيير مخصصة؟
- كيف يتم تحديد عجلات النجوم، والتوجيهات، والرافعات، وإعدادات الغطاء لكل تنسيق؟
- ما عينات الزجاجات والأغطية التي ستُستخدم للتحقق من التصنيع في المصنع والتحقق في الموقع؟
- كيف سيُختبر أداء التعبئة ذات الضغط المعاكس بعد تركيب تنسيق جديد؟
- ما التعديلات على وحدات الإدخال، والإخراج، والناقلات المدرجة في الإجراء الموثَّق؟
- ما خطوات التنظيف والتفتيش المطلوبة قبل إجازة تشغيل الخط؟
اختر القابلية للتكيف كعملية تحقق
يمكن لآلة تعبئة الصودا الدوارة دعم التغييرات المتكررة في مواصفات الزجاجات عندما يتم تطوير تكوين الآلة واستراتيجية تغيير الأجزاء وبيانات الزجاجات وإجراءات التحقق معًا. ولآلة تعبئة صودا زجاجات الـPET، يجب إعطاء وزن متساوٍ لمعالجة الزجاجات وظروف التعبئة الغازية. وأفضل نتيجة مفيدة ليست وعدًا عامًّا بالمرونة، بل خطة تنسيق مُحقَّقة تبيّن كيف تمر كل زجاجة عبر الخط، وكيف يُجهِّزها المشغلون، وكيف يتأكد الفريق من استقرار الإنتاج بعد كل تغيير.






 أخبار عاجلة








