 EN

Հաճախակի ձևաչափերի փոփոխությունները են այն բանը, որի հիման վրա գնահատվում է պտտվող սոդայի լցման մեքենան առօրյա արտադրության ընթացքում: Մեկ գծով կարող են աշխատել մի քանի PET շշերի չափսեր՝ բարձրություն, տրամագիծ կամ շշի բերանի վերջավորություն շաբաթվա ընթացքում: Գործնական հարցը ոչ թե այն է, թե արդյոք կարուսելը կարող է պտտվել, այլ այն, թե արդյոք շահագործողները կարող են փոխել շշի ճանապարհը, վերականգնել հակաճնշման պայմանները և ստաբիլ ելք ստանալ՝ առանց յուրաքանչյուր ժամացույցի փոփոխությունը վերածելու երկարատև խնդիրների լուծման սեսիայի:
Արտադրական գծի ինժեներական տեսանկյունից պտտվող սոդայի լցման մեքենան պետք է սահմանվի որպես համակարգված շշերի կառավարման և ածխաթթվային լցման համակարգ: Այս տարբերակումը կարևոր է: Եթե շուշը հասնում է լցման սարքին սխալ բարձրության վրա կամ վատ վերահսկվող բերանով, դա կարող է ազդել տեղափոխման, կենտրոնացման, լցման, փակման և հետագա կուտակման վրա: Սա պԵՏ հանգիստի սոդային լցումարկղային մաքինա , թեթև շշերի վարքագիծը և չափսերի տատանումները պետք է ուսումնասիրվեն նոմինալ արագության համեմատությունից առաջ:
Սկսեք շշի տվյալներից, ոչ թե ընդհանուր փոփոխության հայտարարությունից
Նախքան մասերի փոխարինումը ընտրելը՝ ստեղծեք ձեվավորման թերթիկ յուրաքանչյուր շշի համար, որը կաշխատի պտտվող սոդայի լցման մեքենայում: Շշի տրամագիծը, ընդհանուր բարձրությունը, քուռայի վերջավորությունը, ուսի ձևը, հիմքի երկրաչափությունը, նյութը, նոմինալ լցման ծավալը, փակածի տեսակը և ցանկացած թաղանթ կամ պիտակ, որը ազդում է ուղեցույցների վրա, գրանցեք: Ներառեք շշի մատակարարի կողմից թույլատրված չափային թույլատրելի շեղումները: Երկու շշեր, որոնց ծավալը նույնն է, կարող են պահանջել տարբեր մշակում, եթե քուռայի օղակի կամ հիմքի պրոֆիլը փոխվի:
Թերթիկը պետք է նաև նշի յուրաքանչյուր շփման կետը՝ մուտքային ստեղները, աստղաձև աղեղները, ուղեցույցի ռելսերը, բարձրացնող կամերը, շշերի հարթակները, կենտրոնացնող զանգերը, լցման փականները, փակածների բռնակները, ելքային աստղաձև աղեղները և փոխադրիչի ուղեցույցները: Սա մի անորոշ «ձեւավորման փոփոխություն»-ը վերածում է վերահսկվող շփման կետերի ցանկի: Դա նաև հեշտացնում է առաջարկների համեմատությունը, քանի որ գնորդը կարող է տեսնել, թե որ մասերն են նվիրված և որ ճշգրտումներն են ընդհանուր:
Օգտագործեք ձեւավորման մասեր այն դեպքերում, երբ երկրաչափությունը իսկապես փոխվում է
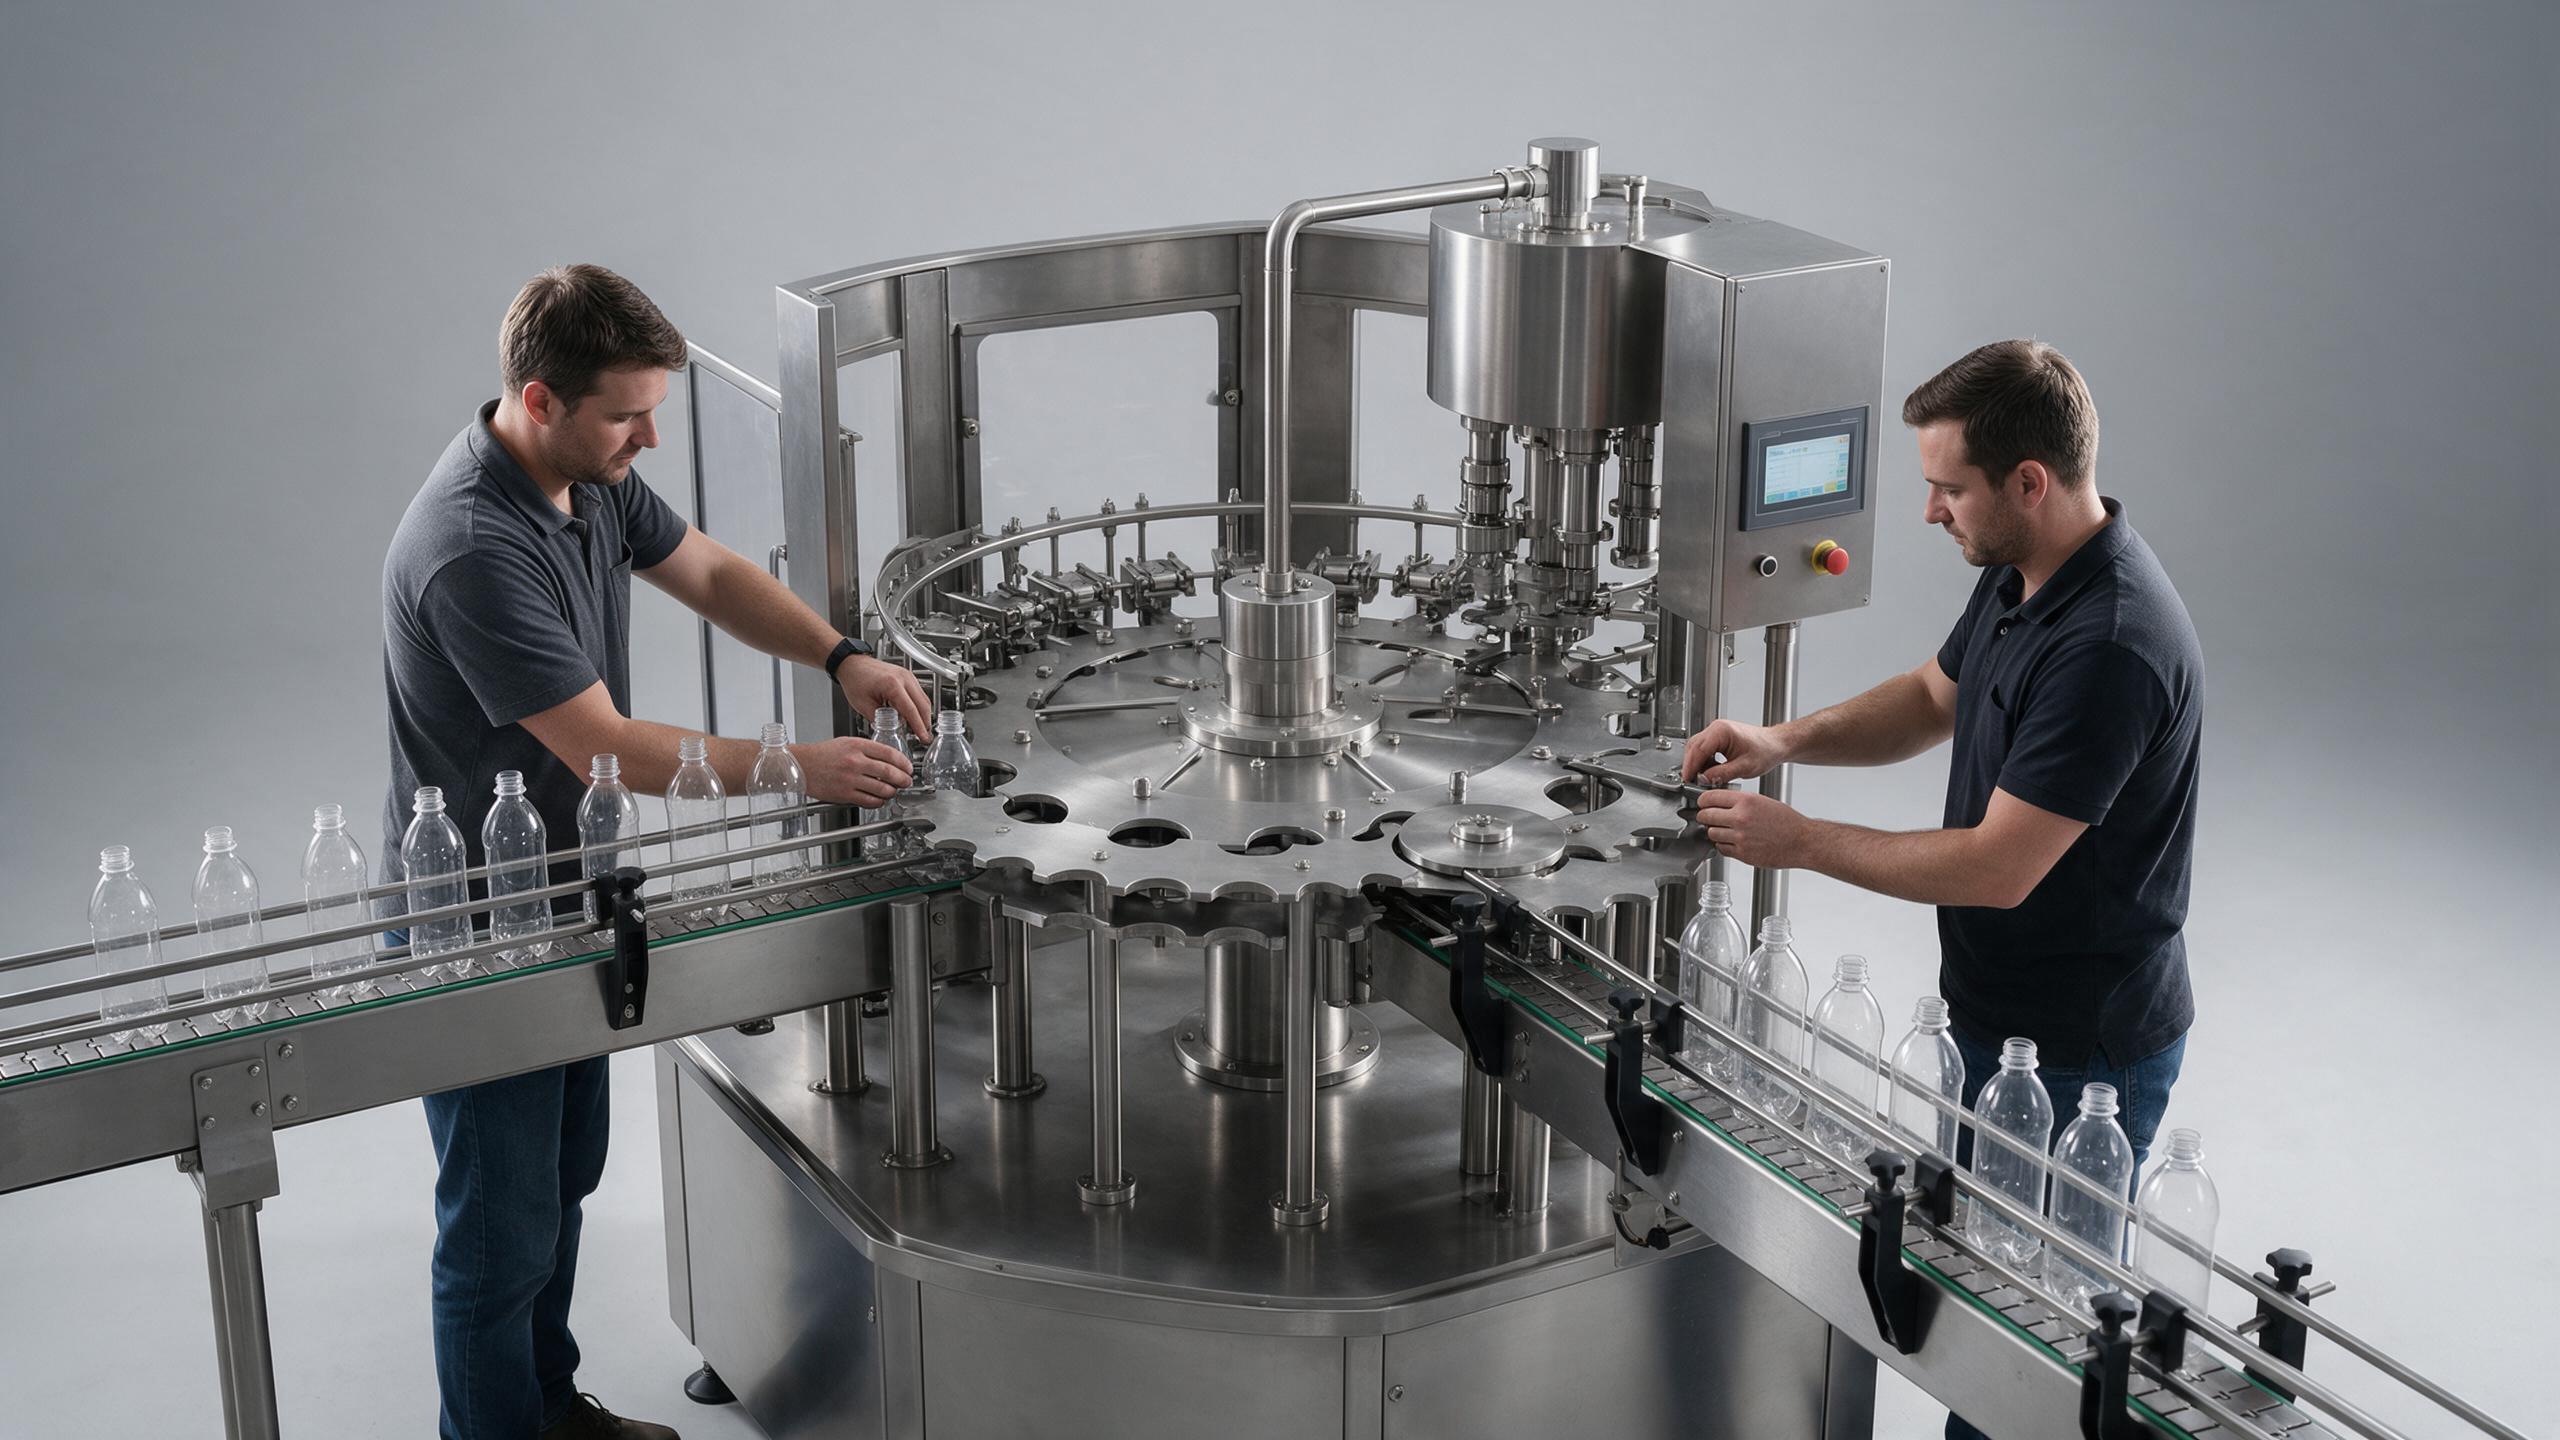
Շրջանաձև սոդայի լցման մեքենան ամենականխատեսելի կերպով է հարմարվում, երբ շշը ճշգրիտ վերահսկվում է շրջանաձև սարքի միջոցով: Իրականում սա հաճախ նշանակում է ձևաչափին հատուկ աստղաձև անվելներ, ուղեցույցներ, շշերի բարձրացնող սարքեր կամ կենտրոնացնող մասեր՝ տարբեր տրամագծերի, բարձրությունների և շշի վզի չափերի համար: Նպատակն է շշը տեղափոխել առանց շփման, թեքման կամ ստիպելու դիրքի մեջ տեղադրելու:
Մի ենթադրեք, որ «կարգավորելի» ռելսը փոխարինում է բոլոր փոխարինվող մասերին: Առանց գործիքի կամ ինդեքսավորված կարգավորումները կարող են նվազեցնել սկզբնական կարգավորման ժամանակը փոքր չափային փոփոխությունների դեպքում, սակայն շշի մարմնի կամ վզի երկրաչափական մեծ տարբերությունները կարող են պահանջել հատուկ մասեր: Լավ հարցն է՝ որ մասերն են արագ կարգավորվող, որոնք են ձևաչափին հատուկ և ինչպես են ստուգվում դրանց դիրքերը վերահավաքման հետևանքով: Պահանջեք փաստաթղթավորված մասերի ցուցակ և նույնականացման մեթոդ, որպեսզի նմանատիպ մասերը չխառնվեն տարբեր ձևաչափերի միջև:
Պահպանել գազավորված լցման պայմանները՝ կապված նոր ձևաչափի հետ
Սոդան սովորաբար լցվում է հակաճնշման մեթոդով, այդ պատճառով շշի վերահսկումը և գործընթացի պայմանները փոխազդում են: Երբ ներդրվում է նոր PET շշի սպեցիֆիկացիա, թիմը պետք է վերաստուգի շշի տեղադրումը, սեղմման շփման մակերեսը, ճնշման հավասարակշռման վարքագիծը, լցման մակարդակը, փրփուրի ռեակցիան և կափակի տեղադրումը: Այն ձևաչափը, որը հարթ է անցնում մուտքի հատվածով, կարող է այնուամենայնիվ պահանջել ճշգրտում լցման կրակի մոտ, եթե նրա բարձրությունը կամ վզի շփման երկրաչափությունը տարբերվում է:
Այդ պատճառով պտտվող սոդայի լցման մեքենայի ձևաչափի փոխարկումը պետք է ներառի կարճ վավերացման աշխատանք, այլ ոչ թե անմիջապես լիարժեք արագությամբ շահագործում: Սկսեք պահպանողական շահագործման պայմաններով, ստուգեք ներկայացուցչային շշերը, այնուհետև հաստատեք լցման մակարդակը, կափակի տեղադրումը, հերմետիկությունը, շշի կայունությունը և տեղափոխման ժամանակ վարքագիծը: Եթե փրփուրի կամ լցման համասեռության մեջ տեղի է ունենում փոփոխություն, միաժամանակ ճշգրտեք համապատասխան մեխանիկական և գործընթացային պարամետրերը՝ փոխելով միայն գծի արագությունը:
Նախագծել մուտքի և ելքի համակարգերը որպես փոխարկման մաս
Բազմաթիվ կրկնվող խնդիրներ առաջանում են լցնողից դուրս: Մուտքի պտտվող վահանակի ժամանակավորումը, ուղեցույցի ռելսերի լայնությունը, փոխանցման աստղի ձեռքի փոխանցումը և ելքի տրանսպորտյորի համաչափությունը ստիպված են համապատասխանել նոր շշին: Նեղ PET շուշը կարող է պահանջել ավելի ճշգրիտ ուղեցույցի վերահսկում, բարձր շուշը՝ այլ վերին ամրացում, իսկ թեթև հիմքով շուշը՝ ավելի զգայուն լինել կուտակման ճնշման նկատմամբ: Սա գծի ինտեգրման հարցեր են, ոչ թե ընտրովի աքսեսուարներ:
Երբ գնահատում եք PET շշի սոդայի լցման մեքենան, մատակարարի հետ միասին վերլուծեք ամբողջ շարժման ճանապարհը՝ օգտագործելով իրական շշերի նմուշներ: Պահանջեք փորձարկման ծրագիր, որը ներառում է ստանդարտ շշեր և թույլատրված չափսերի սահմաններին մոտ նմուշներ: Դա ցույց կտա, թե փոխարկումը կայուն է միայն իդեալական նմուշների դեպքում, թե՞ մնում է կառավարելի իրական փաթեթավորման տատանումների դեպքում:
Կառուցել կրկնվող փոխարկման հաջորդականություն
Օգտակար հաջորդականությունը բաժանում է սանիտարական մշակումը, մեխանիկական աշխատանքը և գործընթացի արձաปลումը:
- Հաստատել հաջորդ ձևաթղթի, հաստատված փոփոխված մասերի ցանկի և շշի/կափարիչի նմուշների ճշգրտությունը:
- Կատարել անհրաժեշտ մաքրման կամ սանիտարական միջոցառումները և պաշտպանել բաց թողնված արտադրանքի հետ շփվող մակերեսները մեխանիկական աշխատանքի ընթացքում:
- Տեղադրել և նույնականացնել ճիշտ ձևավորման մասերը. հաստատել ինդեքսավորված ռելսերը, ուղեցույցները, բարձրացնող սարքերը և կափարիչների հետ կապված ճշգրտումները:
- Ձեռքով պտտել կամ կարճ ժամանակով միացնել պտտվող սոդայի լցման մեքենան՝ ստուգելու ազատ տարածքը, շշի տեղափոխումը և միմյանց հետ խաչվելու հնարավորությունը արտադրական շշերի մուտքից առաջ:
- Անցկացնել վերահսկվող փորձարկում՝ ստուգելով շշի դիրքը, լցման մակարդակը, փրփուրը, կափարիչների տեղադրումը, հեղուկի արտահոսքը և հետագա տեղափոխումը:
- Շարադրել վերջնական կարգավորումները և թույլատրել ձևավորումը միայն համաձայնեցված ստուգման չափանիշների բավարարման դեպքում:
Այս մոտեցումը նախատեսված է հատուկ կարգավորված լինելու համար: Այն չի երաշխավորում յուրաքանչյուր ձևավորման համար նույն ժամանակահատվածը. տևողությունը կախված է շշի երկրաչափական պարամետրերի և կափարիչների տարբերության աստիճանից: Ինչ որ այն ապահովում է, այն է՝ ժամանակի ծախսման վայրերը նույնականացնելու և հաջորդ փոխարկման արդյունավետությունը բարելավելու հնարավորությունը՝ օգտագործելով չափված ճշգրտումներ, այլ ոչ թե միայն օպերատորի հիշողությունը:
Նշել կրկնելիությունը ապահովող ստուգման միջոցներն ու գրառումները
Փոխարկման հնարավորությունը ոչ միայն մեխանիկական է: Շրջավայրային սոդայի լցման մեքենան օգտվում է հստակ ձևավորման բաղադրատոմսերից, պիտակավորված մասերի պահեստավորումից, ճշգրտման սանդղակներից կամ ինդեքսավորված կանգառներից և թույլատրման ստուգման ցուցակից: Այնտեղ, որտեղ ստուգման միջոցները պահպանում են բաղադրատոմսերը, սահմանել, թե որ կարգավորումներն են բաղադրատոմսի կողմից կառավարվում, իսկ որոնք դեռ պահանջում են ֆիզիկական հաստատում: Օպերատորները պետք է կարողանան հաստատել ակտիվ ձևավորումը, ոչ թե պարզապես ընտրել էկրանի վրա անվանում:
Սպասարկումն էլ իր դերն ունի: Ստուգել ուղեցույցների, աստղաձև մասերի, կենտրոնացման մասերի, լարվածության մեխանիզմների և փակածների մշակման մասերի մաշվածության մակերեսները: Մաս, որն աստիճանաբար մաշվել է իր ձևից դուրս, կարող է նախկինում կայուն ձևավորումը դարձնել գործընթացի խնդիր թվացնել: Պահպանել շշի ընտանիքի համար կրկնվող ճշգրտումների պարզ գրառում՝ դա կարող է ցույց տալ, թե լուծումը բարելավված փոխարինվող մաս է, ուղեցույցի վերանայում, թե շշի հաստատված սահմանների վերաբերյալ փաթեթավորման մատակարարի հետ քննարկում:
Կոնֆիգուրացիային վերջնական հաստատումից առաջ տալիս հարցեր
- Որո՞նք են ամբողջական ճշգրտմամբ հարմարեցվող շիշերի չափսերը, և որո՞նք են պահանջում հատուկ փոխարինման մասեր:
- Ինչպե՞ս են նույնականացվում աստղաձև աղեղները, ուղեցույցները, բարձրացնողները և կափարիչների կարգավորումները յուրաքանչյուր ձևաչափի համար:
- Գործարանային և տեղամասային վավերացման համար որո՞նք են օգտագործվելու շիշերի և կափարիչների նմուշները:
- Ինչպե՞ս կստուգվի հակաճնշման լցման աշխատանքային ցուցանիշները նոր ձևաչափի տեղադրումից հետո:
- Ի՞նչ մուտքի, ելքի և տրանսպորտյորային ճշգրտումներ են ներառված փաստաթղթավորված ընթացակարգում:
- Ի՞նչ մաքրման և զննման քայլեր են անհրաժեշտ մինչև գծի ազատումը:
Ընտրել հարմարվողականությունը որպես վավերացման ընթացակարգ
Շրջվող սոդայի լցման մեքենան կարող է աջակցել շատ հաճախակի շշի սպեցիֆիկացիայի փոփոխություններին, երբ մեքենայի կոնֆիգուրացիան, մասերի փոխարինման ռազմավարությունը, շշի տվյալները և վավերացման ընթացակարգը մշակվում են միասին: ՊԵՏ շշի սոդայի լցման մեքենայի համար հավասար կշիռ տվեք շշի մշակմանը և գազավորված լցման պայմաններին: Ամենաօգտակար արդյունքը չէ ընդհանուր ճշմարտության խոստումը՝ ճկունության մասին, այլ ստուգված ձևաչափի պլանը, որը ցույց է տալիս, թե ինչպես է յուրաքանչյուր շուշ շարժվում գծով, ինչպես են օպերատորները այն կարգավորում և ինչպես է թիմը հաստատում կայուն արտադրությունը յուրաքանչյուր փոփոխությունից հետո:






 Թեժ նորություններ








