 EN

Một dây chuyền chiết rót đồ uống có ga không làm giảm lượng tiêu thụ carbon dioxide chỉ bằng cách vận hành ở tốc độ cao hơn. Câu hỏi hữu ích là khí được cung cấp cho quá trình có thực sự trở thành độ gas trong sản phẩm, khí bảo vệ môi trường làm việc hay tổn thất có thể tránh được hay không. Từ góc nhìn của kỹ sư vận hành dây chuyền, giải pháp thực tiễn là ổn định các điều kiện xung quanh dây chuyền chiết rót đồ uống có ga, đo lường các sai lệch theo từng ca vận hành và khắc phục nguyên nhân gốc rễ thay vì tăng giá trị áp suất đặt sau mỗi sự kiện trào bọt.
Mọi dây chuyền chiết rót đồ uống có ga đều có nhu cầu CO2 hợp lý do công thức, độ gas mục tiêu, kích thước bao bì và kế hoạch sản xuất quy định. Mức cơ sở này không nên nhầm lẫn với lượng khí bị lãng phí. Một nhà máy bắt đầu tìm ra cải tiến khi so sánh lượng khí tiêu thụ với khối lượng sản phẩm đạt chuẩn đã xác lập, sau đó điều tra các thay đổi liên quan đến khởi động, dừng máy, chuyển đổi sản phẩm, phế phẩm và phục hồi sau vệ sinh.
Bắt đầu bằng một bảng cân bằng CO2 có thể sử dụng được
Trước khi thay đổi cài đặt thiết bị, hãy giao cho một người phụ trách lập bảng cân bằng hàng ngày đơn giản cho dây chuyền chiết rót đồ uống có ga. Ghi lại lượng khí nén hoặc khí từ hệ thống phân phối được tiêu thụ, thể tích sản phẩm đã đóng gói được chấp nhận, số lượng bao bì bị loại, thời gian vận hành, thời gian dừng theo kế hoạch, thời gian dừng ngoài kế hoạch, cũng như loại sản phẩm và bao bì đang được sản xuất. Duy trì ranh giới báo cáo như nhau mỗi ngày. Nếu ca làm việc này bao gồm tổn thất từ máy trộn còn ca kia thì không, thì việc so sánh sẽ không phản ánh đúng tình hình khu vực chiết rót.
Chỉ số đầu tiên hữu ích nhất là lượng khí tiêu thụ trên mỗi đơn vị sản phẩm được chấp nhận hoặc trên mỗi thể tích sản phẩm đã đóng gói được chấp nhận, được theo dõi riêng biệt cho từng SKU. Một dây chuyền chiết rót đồ uống có ga sản xuất định dạng PET nhỏ không nhất thiết sẽ có cùng xu hướng như dây chuyền chạy chai thủy tinh hoặc lon. Hãy theo dõi xu hướng chỉ số này trong suốt giai đoạn sản xuất ổn định, khởi động, tắt máy và chuyển đổi sản phẩm — thay vì chỉ dựa vào tổng số liệu cuối tháng.
Tại sao cân bằng áp suất lại quan trọng
Việc chiết rót áp suất đối kháng, hay còn gọi là chiết rót đẳng áp, sử dụng áp suất khí được kiểm soát xung quanh sản phẩm trong suốt quá trình chiết rót. Trên dây chuyền chiết rót đồ uống có ga, sự chênh lệch lớn giữa điều kiện sản phẩm, áp suất buồng chứa, áp suất bao bì và thời điểm chiết rót có thể biểu hiện dưới dạng bọt, mức chiết không ổn định hoặc cần can thiệp thường xuyên. Những dấu hiệu này có thể khiến lượng khí đi qua hệ thống tăng lên mà không cải thiện được năng suất đầu ra chấp nhận được.
Giải pháp không phải là chọn ngẫu nhiên một áp suất cao hơn. Hãy kiểm tra công thức đã được phê duyệt, nhiệt độ sản phẩm, tình trạng bộ tạo ga, độ ổn định của áp suất buồng chứa và trình tự hoạt động của van chiết rót một cách tổng thể. Cụ thể hơn, cần xác minh rằng các thiết bị đo lường vẫn phù hợp với trạng thái bảo trì hiện tại và rằng nhân viên vận hành không đang bù trừ cho một sự cố cơ khí hoặc quy trình bằng cách thay đổi liên tục giá trị đặt (setpoint). Dây chuyền chiết rót đồ uống có ga phải sử dụng các giá trị đặt đã được xác thực cho sản phẩm tương ứng; mọi sai lệch đều phải được điều tra và ghi chép đầy đủ.
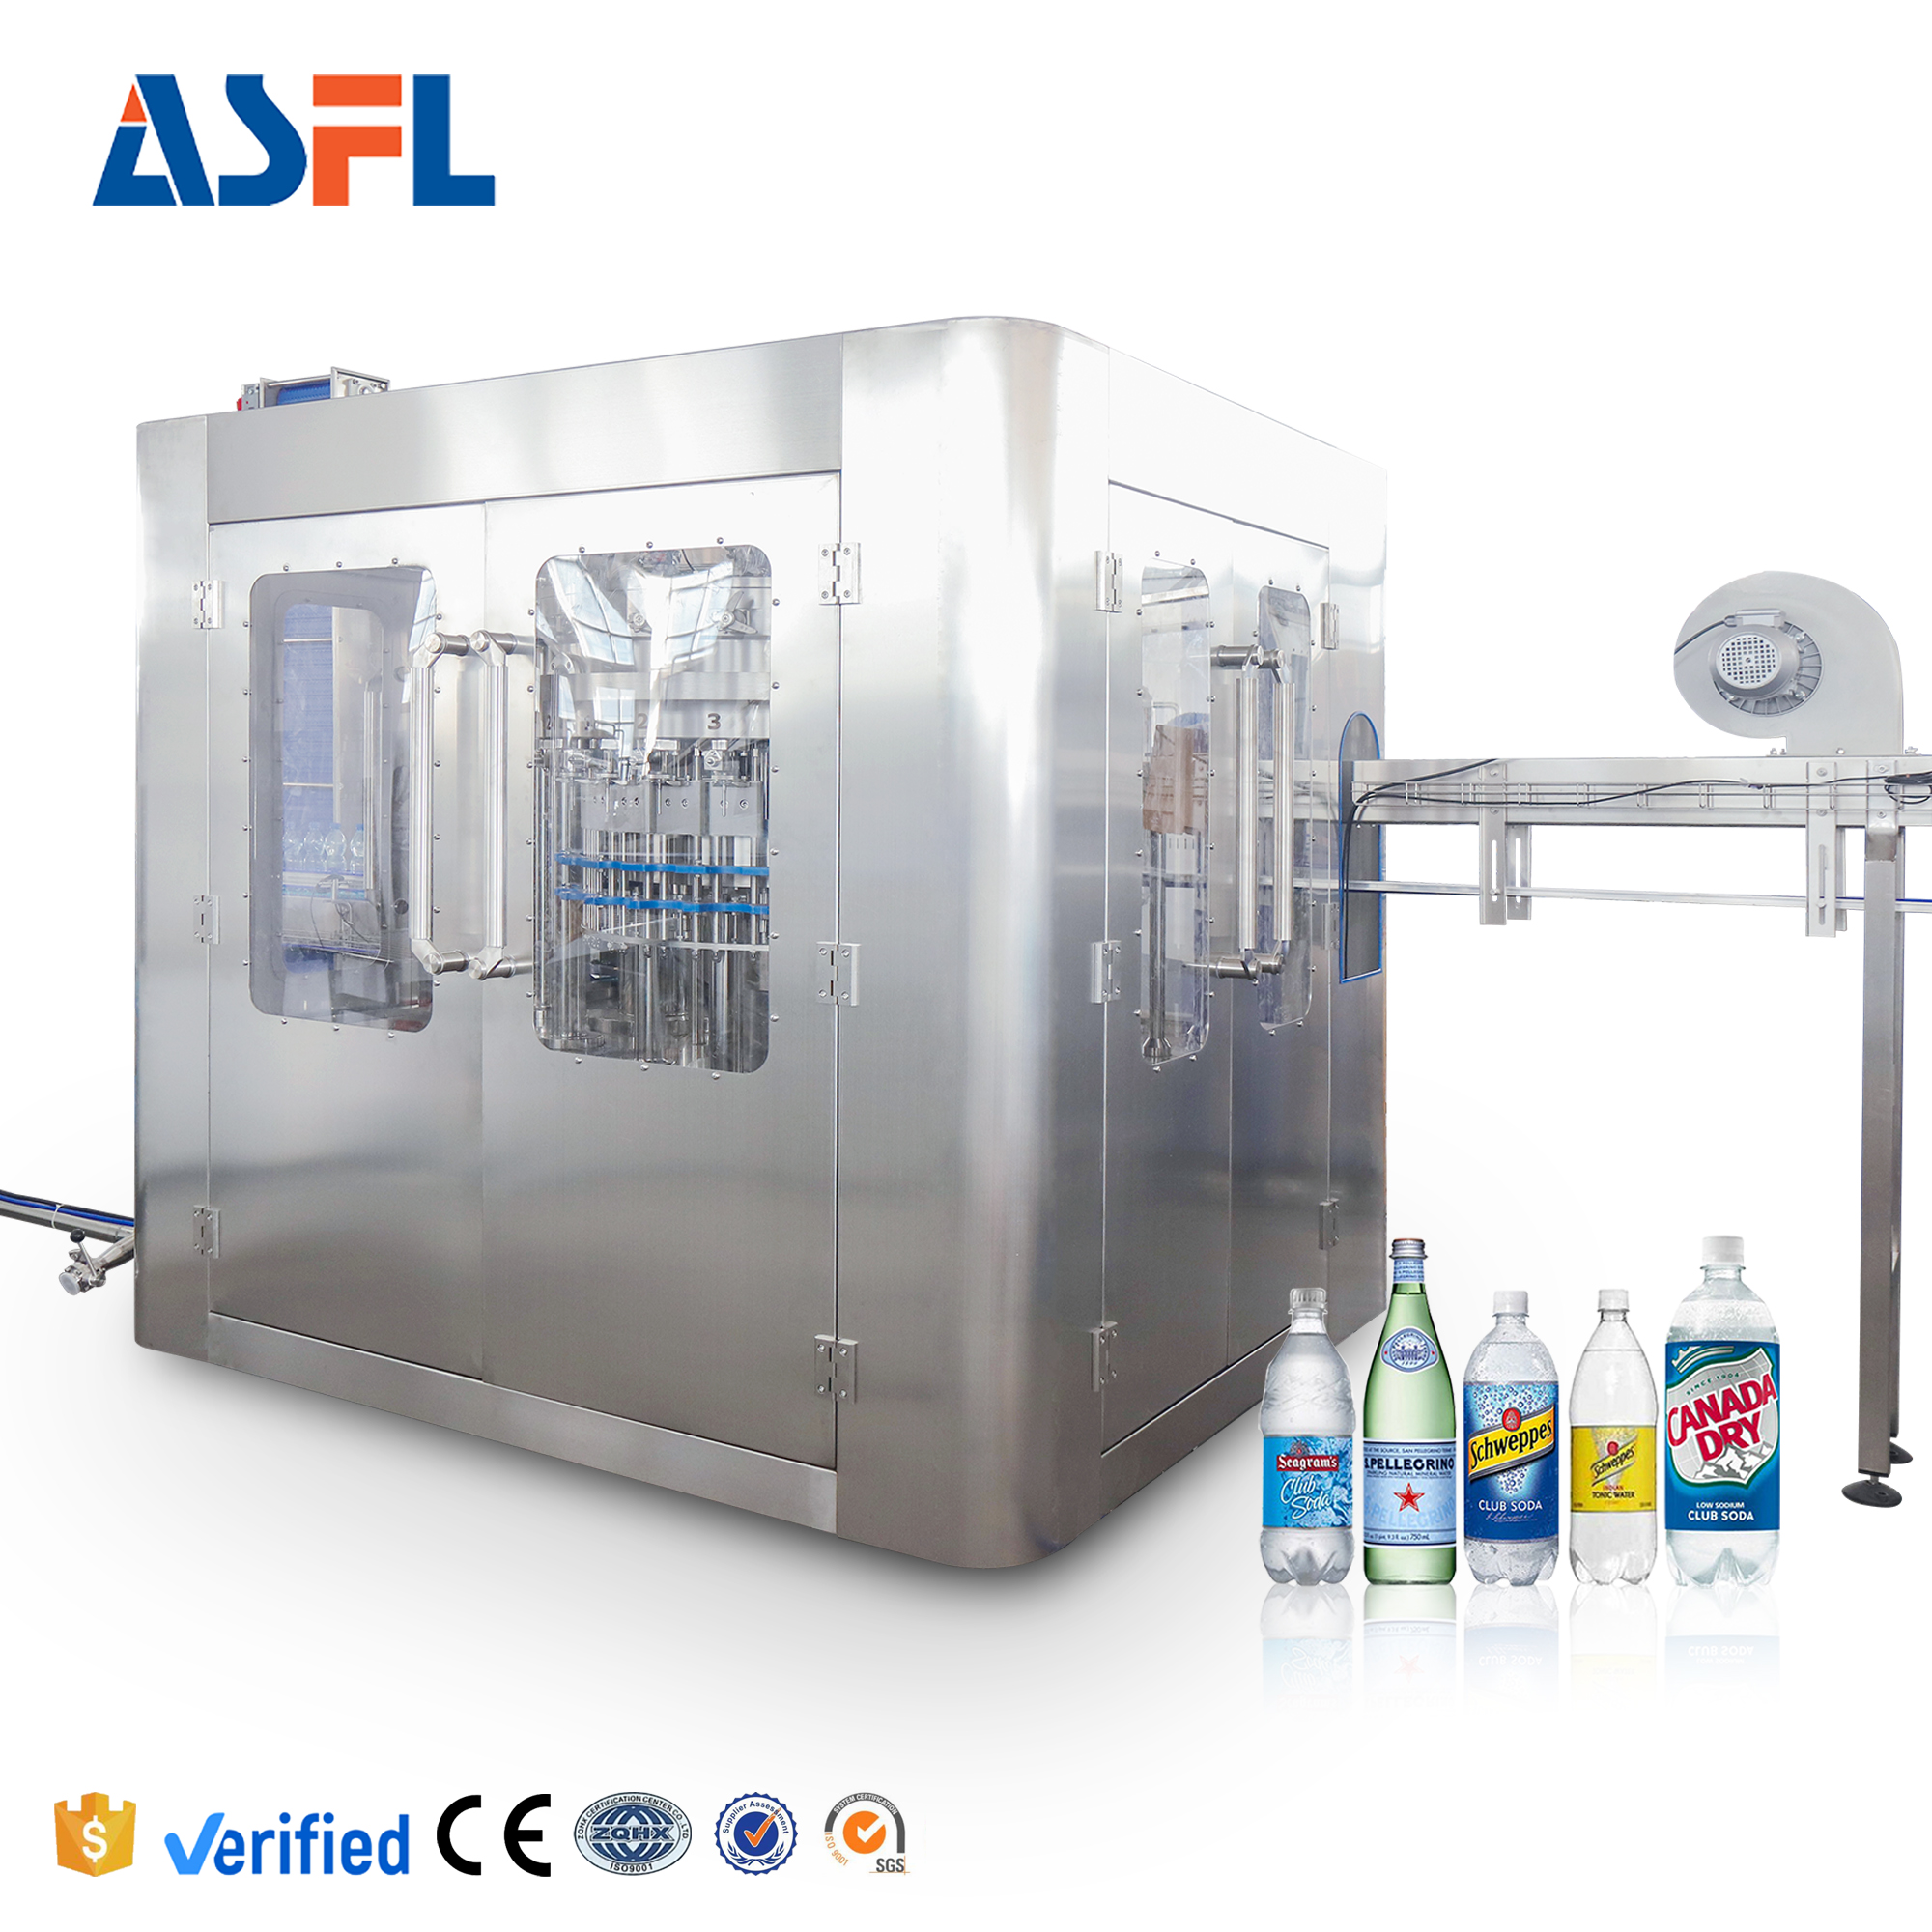
Kiểm soát nhiệt độ trước khi đổ lỗi cho máy chiết rót
Tình trạng sản phẩm có ga ảnh hưởng mạnh đến mức độ ổn định của chu kỳ chiết rót. Khi nhiệt độ sản phẩm lệch ra ngoài phạm vi đã được xác nhận, dây chuyền chiết đồ uống có ga có thể xuất hiện nhiều bọt hơn hoặc lượng chiết không đồng đều, ngay cả khi phần cứng van vẫn còn nguyên vẹn. Hãy xem xét lại quy trình phía lạnh trước khi chỉ tập trung vào máy chiết: điều kiện giữ sản phẩm, thời gian chuyển sản phẩm, thời điểm dừng dây chuyền và thời điểm khởi động lại đều có vai trò quan trọng.
Áp dụng quy trình xử lý sự cố theo cấp độ ngắn gọn. Khi lượng bọt tăng lên, trước tiên cần xác minh lại dữ liệu nhiệt độ sản phẩm và độ carbon hóa theo phương pháp kiểm tra của nhà máy. Tiếp theo, so sánh các giá trị đo được tại buồng chiết và khí với thông số trong công thức. Sau đó, kiểm tra xem sự việc có bắt đầu sau một lần dừng, thay đổi bao bì hay thực hiện bảo trì hay không. Trình tự này giúp biến một khiếu nại mơ hồ như “tiêu thụ khí cao” thành một sự kiện vận hành cụ thể trên dây chuyền chiết đồ uống có ga.
Giảm tổn thất trong giai đoạn khởi động, tắt máy và dừng máy
Việc sản xuất ổn định và liên tục thường dễ đánh giá hơn so với việc vận hành ngắt quãng. Dây chuyền chiết rót đồ uống có ga cần một danh sách kiểm tra riêng cho quá trình khởi động và khởi động lại vì tổn thất khí thường trở nên rõ ràng khi dòng sản phẩm, dòng bao bì và quá trình tăng áp chưa được đồng bộ hóa. Danh sách kiểm tra này cần bao gồm việc dọn dẹp dây chuyền, sẵn sàng sản phẩm, trạng thái nguồn cung cấp khí, ổn định bồn chứa, cấp bao bì và các mẫu đầu tiên được chấp nhận.
Trong thời gian dừng ngắn, ghi lại xem dây chuyền chiết rót đồ uống có ga có tuân thủ quy trình tạm dừng đã được phê duyệt hay không và liệu tài liệu máy có yêu cầu thực hiện thao tác xả hoặc thông hơi hay không. Trong thời gian dừng dài hơn, phân biệt rõ giữa việc chuyển đổi có kế hoạch và kiểm soát với sự gián đoạn đòi hỏi khắc phục sự cố. Không đánh giá một điều chỉnh chỉ dựa vào âm thanh hoặc ngoại hình; hãy so sánh các bao bì bị loại, sản lượng đầu ra được chấp nhận và xu hướng tiêu thụ khí trước và sau khi điều chỉnh.
Theo dõi thường xuyên van, gioăng kín và việc xử lý bao bì
Các van rót riêng lẻ rất quan trọng vì một sai lệch nhỏ lặp đi lặp lại có thể trở nên đáng kể sau nhiều chu kỳ. Trên dây chuyền rót đồ uống có ga, hãy kiểm tra hành vi của van như một phần trong kế hoạch bảo trì: tính nhất quán khi mở và đóng, rò rỉ nhìn thấy được, tình trạng gioăng kín, đường dẫn khí hồi và khả năng làm sạch. Tuân thủ các khoảng thời gian bảo trì do nhà cung cấp thiết bị quy định cùng thông số kỹ thuật phụ tùng thay thế được phê duyệt, thay vì coi mọi biểu hiện rò rỉ đều là vấn đề do cài đặt của người vận hành.
Việc xử lý bao bì cũng cần được đưa vào cùng đợt đánh giá. Việc định vị chai hoặc lon không chính xác, bề mặt bị trầy xước, đầu vào không ổn định hoặc sự cố đồng bộ hóa máy đóng nắp có thể gây ra sản phẩm lỗi và tình trạng gián đoạn – khởi động lại trên dây chuyền rót đồ uống có ga. Hãy quan sát quá trình chuyển tiếp vào công đoạn rót và việc bàn giao sản phẩm ra khỏi công đoạn rót. Một sự cố tại điểm bàn giao liền kề có thể bị nhầm là vấn đề của máy rót, đặc biệt khi sự cố chỉ xảy ra ở một tốc độ dây chuyền hoặc định dạng bao bì cụ thể.
Sử dụng các lần chuyển đổi và quá trình phục hồi CIP làm các điểm kiểm soát
Một dây chuyền chiết nước giải khát có ga có thể mất tính nhất quán sau khi chuyển đổi định dạng nếu các công việc như thay thế bộ phận định dạng, điều chỉnh hướng dẫn, chọn công thức và kiểm tra sản phẩm đầu tiên được thực hiện tách biệt. Hãy chia quá trình chuyển đổi thành các bước có thể đo lường được, đồng thời ghi chú thời gian thực hiện, xác nhận cài đặt, chấp nhận lần đầu và mọi điều chỉnh đã thực hiện. Việc này hữu ích hơn so với chỉ ghi chép tổng thời gian chuyển đổi.
Sau khi thực hiện quy trình vệ sinh CIP, hãy xác minh rằng dây chuyền đã trở lại cấu hình sản xuất đã được xác nhận hiệu lực trước khi sử dụng dữ liệu tiêu thụ khí để đánh giá hiệu suất. Các quy trình làm sạch và khử trùng khác nhau tùy theo sản phẩm và nhà máy. Điểm vận hành then chốt là xác nhận trạng thái sẵn sàng, kiểm tra giai đoạn sản xuất đầu tiên và ghi chép các ngoại lệ thay vì giả định mọi lần khởi động lại đều có hành vi giống nhau.
Thiết lập buổi xem xét hàng ngày nhằm dẫn đến hành động cụ thể
Một đánh giá ngắn gọn về dây chuyền chiết đồ uống có ga là điều khả thi. Cuối mỗi ca sản xuất, hãy so sánh lượng CO2 tiêu thụ trên mỗi đơn vị sản phẩm đạt chuẩn với mức chuẩn tương ứng cho mã SKU đó. Chỉ ghi nhận sự chệch lệch sau khi đã kiểm tra điều kiện sản phẩm, thời gian chạy máy, tỷ lệ phế phẩm và phân loại thời gian ngừng hoạt động. Sau đó, chỉ định một người chịu trách nhiệm và một điểm xác minh cho ca vận hành tiếp theo. Cách tiếp cận này đảm bảo việc điều tra luôn dựa trên bằng chứng thực tế.
- Xác nhận công thức mã SKU và các thông số quy trình đã được phê duyệt.
- Đánh giá nhiệt độ sản phẩm và kết quả carbon hóa theo quy trình nội bộ của cơ sở.
- So sánh các chỉ số áp suất bồn và áp suất khí với dải vận hành đã được xác thực.
- Phân biệt rõ lượng tiêu thụ trong chế độ vận hành ổn định với lượng tiêu thụ trong giai đoạn khởi động, dừng máy và chuyển đổi sản phẩm.
- Kiểm tra các dấu hiệu bất thường lặp lại ở van, gioăng kín, hệ thống xử lý bao bì và các điểm chuyển giao.
- Ghi chép hành động khắc phục và kiểm tra tác động của nó lên sản lượng đạt chuẩn cũng như mức tiêu thụ CO2.
Kết luận
Một dây chuyền chiết rót đồ uống có ga giúp giảm mức tiêu thụ khí carbon dioxide không cần thiết khi nhà máy sử dụng lượng khí tiêu thụ làm tín hiệu quy trình, chứ không chỉ dùng để tính hóa đơn tiện ích. Các mối quan hệ ổn định giữa nhiệt độ và áp suất, quy trình khởi động lại được kiểm soát chặt chẽ, van và giao diện được bảo trì đúng cách, cùng việc đo lường theo từng mã sản phẩm (SKU) giúp xác định dễ dàng hơn các nguồn thất thoát. Kết quả thực tế phụ thuộc vào loại đồ uống, bao bì, công thức đã được xác nhận và cấu hình thiết bị; do đó, mọi thay đổi cần được xem xét kỹ lưỡng dựa trên dữ liệu vận hành được kiểm soát trước khi áp dụng làm quy trình chuẩn.
Đối với các đội đang đánh giá một máy chiết rót đồ uống có ga, nguyên tắc tương tự cũng được áp dụng: hãy hỏi cách thức đo lường, bảo trì và xác minh quy trình chiết rót trong vận hành hàng ngày. Quy trình vận hành phù hợp sẽ giúp dây chuyền chiết rót đồ uống có ga đạt được đầu ra ổn định hơn và quản lý khí CO2 minh bạch, có trách nhiệm hơn.






 Tin nóng








