 EN

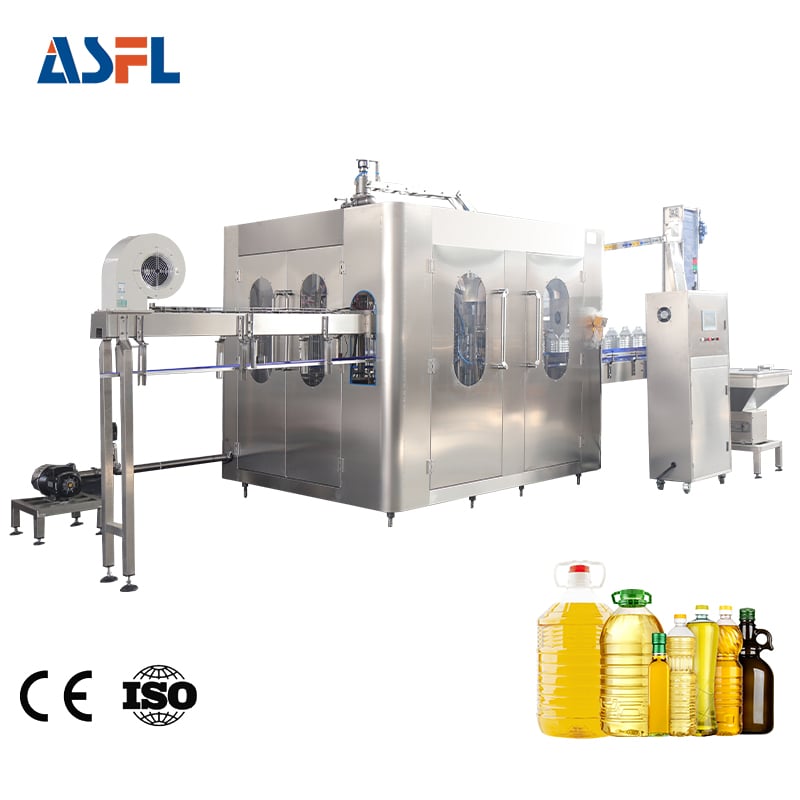
Підтримка максимальної готовності до роботи та точності дозування є остаточною експлуатаційною метою сучасних пакувальних підприємств у всіх промислових галузях світу. У передовій автоматичній системі розливу в пляшки механічне досконалість сама по собі вже недостатня для гарантії безперервного, безпомилкового виробництва. Оскільки швидкість сучасних виробничих ліній зростає до сотень контейнерів на хвилину, незначні відхилення у положенні контейнерів, в’язкості рідини чи тиску можуть призвести до дорогостоячих втрат продукції та незапланованих зупинок лінії. Інтеграція розумних датчиків у комерційну рідинну розливальну машину перетворює пасивне обладнання на інтелектуальну, самоконтрольовану екосистему. Використовуючи цикли зворотного зв’язку в реальному часі, швидке збирання даних та проактивне виявлення несправностей, розумні датчики безпосередньо підвищують загальну надійність розливальної машини, забезпечуючи водночас відповідність суворим міжнародним стандартам, зокрема вимогам FDA, ISO 9001 та BRC.
1. Точне позиціонування контейнерів за допомогою фотоелектричних та індуктивних датчиків наближення
Основною вимогою будь-якої високошвидкісної автоматичної системи розливу в пляшки є абсолютна синхронізація між прибуттям контейнера та опусканням насадки. Неправильно вирівняні пляшки призводять до розливів, пошкодження насадок та дорогостоячих збоїв у роботі лінії. Щоб усунути ці точки відмови, інженери підприємства інтегрують високочастотні фотоелектричні та індуктивні датчики наближення безпосередньо в індексні зірчасті колеса, регулювальні гвинти та конвеєрні доріжки.
Ці розумні датчики сканують надходження контейнерів із інтервалом у мілісекунди й передають миттєві тригери позиції до центрального програмованого логічного контролера (PLC). Коли пляшка надійно зафіксована на місці, датчик перевіряє цілісність конструкції та орієнтацію горловини, перш ніж надіслати сигнал до пневматичних клапанів наповнення для відкриття. Ця детермінована координація запобігає сухому спрацьовуванню або неточному дозуванню. Згідно з інженерними еталонними показниками виробничих ліній ACE-FILLING, використання передових фотоелектричних масивів зменшує розлив контейнерів до 94 відсотків, забезпечуючи стабільну продуктивність рідинного наповнювального агрегата без постійного втручання оператора.
2. Зворотний зв’язок у реальному часі щодо дозування за допомогою тензодатчиків і витратомірів
Узгодженість об’єму є критичним показником для відповідності нормативним вимогам та репутації бренду, зокрема в пакуванні фармацевтичних, напійних та хімічних продуктів. Традиційне наповнення за таймером часто страждає від дрейфу, спричиненого змінами в’язкості через коливання температури або незначними коливаннями тиску в головному резервуарі. Надійність сучасних машин для наповнення досягається шляхом заміни розімкнених припущень на замкнену аналогову систему зворотного зв’язку, що працює завдяки інтелектуальним тензодатчикам та електромагнітним витратомірам.
Під час надходження рідини в кожну ємність інтегровані датчики навантаження вимірюють прирости ваги в реальному часі й передають динамічні дані назад у керуючий процесор. Якщо партія рідини має вищу в’язкість, ніж зазвичай, розумна мережа датчиків автоматично надсилає команди пропорційним клапанам для коригування профілів потоку під час циклу. Це забезпечує, що кожна окрема одиниця, вироблена автоматичною системою розливу в пляшки, залишається в межах жорстко встановленого допуску ±0,5 відсотка. Усунення переповнення дозволяє підприємствам економити тисячі доларів щорічно на втраті сировини, безпосередньо поєднуючи ефективність експлуатації зі строгими стандартами чистоти ISO класу 8 та точності дозування.
Порівняльний аналіз: традиційні системи розливу проти розумних систем розливу на основі датчиків
| Критерій оцінки | Традиційні механічні системи розливу | Розумна автоматична система розливу на основі датчиків |
|
Точність дозування |
±1,5 відсотка до ±3,0 відсотка (залежно від змін тиску/в’язкості) |
±0,5 відсотка (динамічно коригується за допомогою зворотного зв’язку в реальному часі) |
|
Управління простоєм |
Реактивна відповідь; зупинки виявлено після відмови партії |
Профілактичне виявлення несправностей; самокорекція протягом 2–3 секунд |
|
Рівень розливу та відходів |
втрати матеріалу від 1,2 до 2,5 відсотка через неправильне вирівнювання контейнерів |
Втрати менше 0,3 відсотка завдяки точній фотоелектричній верифікації |
|
Інструкція з обслуговування |
Фіксовані планові капітальні ремонти за календарним графіком, незалежно від ступеня зносу |
Прогнозуюче моніторинг, що зменшує непередбачені простої на 20 відсотків |
|
Підпорядкованість регуляціям |
Ручна перевірка журналів, схильна до людських пропусків |
Автоматизовані електронні аудиторські сліди, що відповідають вимогам FDA та BRC |
3. Виявлення несправностей, самокорекція та прогнозне технічне обслуговування
Неплановий відмова обладнання є найбільшим джерелом втрат у прибутковості виробництва. У важкого типу рідинного розливального обладнання такі компоненти, як ущільнювальні прокладки, приводи клапанів та підшипники насосів, постійно зазнають термічного й механічного навантаження. Розумні датчики виступають як нервова система заводу, постійно контролюючи вібраційні сигнатури, температурні відхилення та тиск на лінії.
Коли виникає потенційна аномалія, наприклад, мікроскопічне засмічення сопла або нерегулярне падіння тиску, діагностичні алгоритми, вбудовані в програмне забезпечення керування, виявляють відхилення протягом двох–трьох секунд. Замість того щоби зазнати катастрофічного збою, автоматична система розливу рідини по пляшках може запустити протокол автоматичного перенаправлення, відводячи дефектні одиниці й одночасно сповіщаючи персонал з технічного обслуговування про необхідність перевірки певних підсистем. Крім того, безперервне реєстрування даних дає змогу керівникам підприємства перейти від реагування на збої до планування профілактичного технічного обслуговування, скоротивши загальну тривалість простоїв обладнання на 18–22 відсотки під час циклів високопродуктивного виробництва.
4. Впровадження в реальних умовах і протоколи контролю якості
Перетворення інтелекту сенсорів на конкретні вигоди у виробництві вимагає суворого дотримання стандартних експлуатаційних процедур (SOP) на виробничій дільниці. На провідних підприємствах з виробництва обладнання кожна автоматизована лінія розливу проходить багаторівневий протокол контролю якості перед введенням в експлуатацію. Це включає калібрувальні тести без навантаження за умов симульованої роботи на високій швидкості, перевірку електричної ізоляції та верифікацію гістерезису сенсорів.
Розгляньте середній за розміром завод з упаковки напоїв, який переходить від напівавтоматичного обладнання до повністю інтегрованої автоматичної системи розливу в пляшки, оснащеної багатоточковим «розумним» датуванням. До модернізації підприємство щодня страждало від мікроприпинень, що в сумі становили понад 90 хвилин втраченого часу виробництва через «сліпі зони» датчиків та перешкоди від піни. Після інтеграції ємнісних датчиків рівня та «розумних» витратомірів завод досяг стабільного випуску 12 000 контейнерів на годину без жодного невирішеного заклинювання. Крім того, прозора електронна реєстрація спростила аудити відповідності для отримання сертифікатів у сфері управління безпекою харчових продуктів.
Висновок
Максимізація надійності розливних машин більше не залежить лише від конструкції з нержавіючої сталі великої товщини; вона фундаментально забезпечується інтелектуальними системами автоматизації та прозорістю даних. Вбудовуючи в автоматичну систему розливу в пляшки точні фотоелектричні датчики, динамічні тензодатчики та швидкі алгоритми самодіагностики, виробники досягають безпрецедентного рівня точності дозування, зниження відходів та стабільності часу безперебійної роботи. Незалежно від того, чи експлуатується роторна рідинна розливна машина для газованих напоїв, чи лінійний розливник для в’язких засобів особистої гігієни, застосування технології «розумних» датчиків забезпечує тривалу експлуатаційну винятковість та перевагу на ринку.





 Гарячі новини








