 EN

Jakie przygotowania należy wykonać przed testem akceptacji fabrycznej linii do napełniania napojów?
Test akceptacji fabrycznej (FAT) to etap, w którym zaplanowana linia wypełniania napojów staje się działającym systemem, który można obserwować, mierzyć i omawiać przed wysyłką. Dla kupującego pytanie nie brzmi: „Czy linia uruchamia się i zatrzymuje się?”, lecz: „Czy możliwe jest sprawdzenie umówionego płynu, butelek, zatyczek, prędkości, sterowania, metody czyszczenia oraz punktów przekazania w warunkach zbliżonych do zamierzonych zadań produkcyjnych?”
Z perspektywy koordynacji inżynierskiej linii opakowaniowej przygotowania powinny rozpocząć się od punktów przekazania wokół napełniacza, a nie tylko od samego napełniacza. linia wypełniania napojów może obejmować obsługę butelek, płukanie lub obróbkę, napełnianie, zakręcanie, transport, kontrolę jakości, etykietowanie oraz gromadzenie na odcinku po napełniaczu. Problem w jednym z punktów przekazania może sprawić, że nawet dobrze działająca maszyna wyda się niestabilna. Dokładniej rzecz ujmując, test FAT powinien przekształcić wymagania zakupowe w obserwowalne testy oraz udokumentowane działania naprawcze.
Rozpocznij od uzgodnionego protokołu FAT
Poproś dostawcę o wcześniejsze przesłanie projektu protokołu FAT, aby obie strony mogły przedstawić swoje uwagi zanim zostaną zaplanowane podróże lub zdalne obserwacje. Protokół powinien określać zakres wyposażenia, zaplanowaną kolejność testów, osoby uprawnione do obserwacji, kryteria akceptacji, dane do rejestracji oraz metodę rozstrzygania odstępstw. Powinien również wyraźnie wskazywać, które testy mają charakter demonstracyjny, a które stanowią formalne punkty akceptacji.
Dla linia wypełniania napojów dołącz aktualną specyfikację, rysunek ogólny układu, informacje o przepływie procesowym, dokumentację elektryczną, wymagania dotyczące mediów oraz zatwierdzone rysunki butelek i korek – tam, gdzie są one stosowane. Ogólny protokół rzadko wystarcza. Twoje testy muszą odzwierciedlać rzeczywistą ciecz, pojemniki, rytm produkcji oraz wyposażenie linii dalszej przetwórki, jakie otrzymasz.
- Potwierdź zamówienie zakupowe, najnowszy zatwierdzony zakres oraz status rewizji każdego dokumentu.
- Wymień każdą maszynę i przekazanie objęte FAT, a także pozycje wykluczone, które zostaną ukończone na miejscu.
- Określić, kto może akceptować wyniki, kto rejestruje odstępstwa oraz kto zatwierdza dowody zamknięcia.
- Uzgodnić dokumentację testów: dziennik wyjściowy, pomiary wypełnienia, dziennik alarmów, listę kontrolną bezpieczeństwa oraz listę do wykonania.
Ogólne wytyczne dotyczące FAT w branży zwykle wymagają aktualnych rysunków, arkuszy danych, procedur testowych, planów inspekcyjnych oraz dowodów kalibracji urządzeń pomiarowych używanych do rejestrowania wyników. Należy traktować to jako pytanie dotyczące łańcucha pomiarowego: jeśli wynik ma stanowić podstawę akceptacji, obie strony powinny znać sposób jego pomiaru oraz to, czy dane urządzenie jest odpowiednie do przeprowadzenia tego pomiaru.
Wysłać przykładowe materiały i specyfikacje
Wiele niepotrzebnych sporów dotyczących FAT wynika z faktu, że materiały próbne nie odpowiadają warunkom produkcyjnym. Przed wizytą należy dostarczyć dostawcy przykładowej butelki, korka lub zamykacza, etykiety (jeśli dotyczy) oraz informacji o cieczy potrzebnych do skonfigurowania linia wypełniania napojów . Jeśli nie można wysłać rzeczywistego napoju, należy uzgodnić pisemnie akceptowalny zamiennik oraz opisać różnice, które mogą wpłynąć na wyniki.
Przynajmniej wyjaśnij zakres lepkości, zachowanie węglowodorowe lub pianienie, temperaturę, obecność cząstek stałych, wrażliwość produktu, zaplanowaną objętość napełnienia, kształt szyjki butelki, wymiary butelki, materiał butelki, moment dokręcenia korka lub oczekiwania dotyczące uszczelnienia oraz docelowe formaty. Jeśli istnieje kilka jednostek SKU, zdecyduj, czy test akceptacyjny u klienta (FAT) będzie demonstracją jednego głównego formatu, przełączenia między formatami, czy obu tych przypadków. Podana prędkość linii ma sens wyłącznie wtedy, gdy podano obok niej warunki związane z cieczą i pojemnikiem.
Dla jednego fabryka automatycznych maszyn do napełniania cieczy podczas próby sprawdź, jak dostawca będzie przygotowywał butelki próbne, jak będzie doprowadzał korki, jak będzie cyrkulował lub dostarczał ciecz oraz jak będzie zarządzał odrzuconymi jednostkami podczas uruchomienia. Celem nie jest dokładne odtworzenie wszystkich urządzeń pomocniczych dostępnych na miejscu. Celem jest ujawnienie założeń, które mogłyby inaczej pojawić się dopiero podczas wprowadzania systemu do eksploatacji.
Przekształć oczekiwania dotyczące wydajności w warunki testowe
Nie akceptuj pojedynczej wartości prędkości bez podania jej warunków roboczych. Zamiast tego opracuj plan uruchomienia dla linia wypełniania napojów : format testu, docelowy wynik wyjściowy, czas trwania uruchomienia, dozwolone przerwy, warunki dostawy produktu oraz kryteria rejestrowania odrzuconych jednostek lub interwencji. Dzięki temu dyskusja staje się bardziej użyteczna niż krótka demonstracja w wysokiej prędkości.
Poproś zespół o rozróżnienie krótkiego szczytu mechanicznego od stabilnego uruchomienia. Podczas testu akceptacyjnego na miejscu (FAT) obserwuj, czy odstępy przy podawaniu butelek, przesyłanie butelek, napełnianie, zakręcanie, odprowadzanie i gromadzenie pozostają zsynchronizowane. Tam, gdzie jest to możliwe, rejestruj początek i koniec każdego zaplanowanego uruchomienia, liczbę zaakceptowanych pojemników, odrzuconych pojemników, interwencji operatora oraz przyczynę każdej przerwy. Jeśli wystąpią pianowanie, niestabilny poziom cieczy, zadrapania butelek, przerwy w podawaniu korek lub zatkania, zapisz je w tym samym dzienniku zamiast rozstrzygać ustnie.
Alinia wypełniania napojów może osiągnąć określony cel wyłącznie w zdefiniowanych warunkach. Nie jest to słabość; to granica niezbędna do racjonalnego planowania zasilania obiektu, obsady personelu oraz testów akceptacyjnych na miejscu.
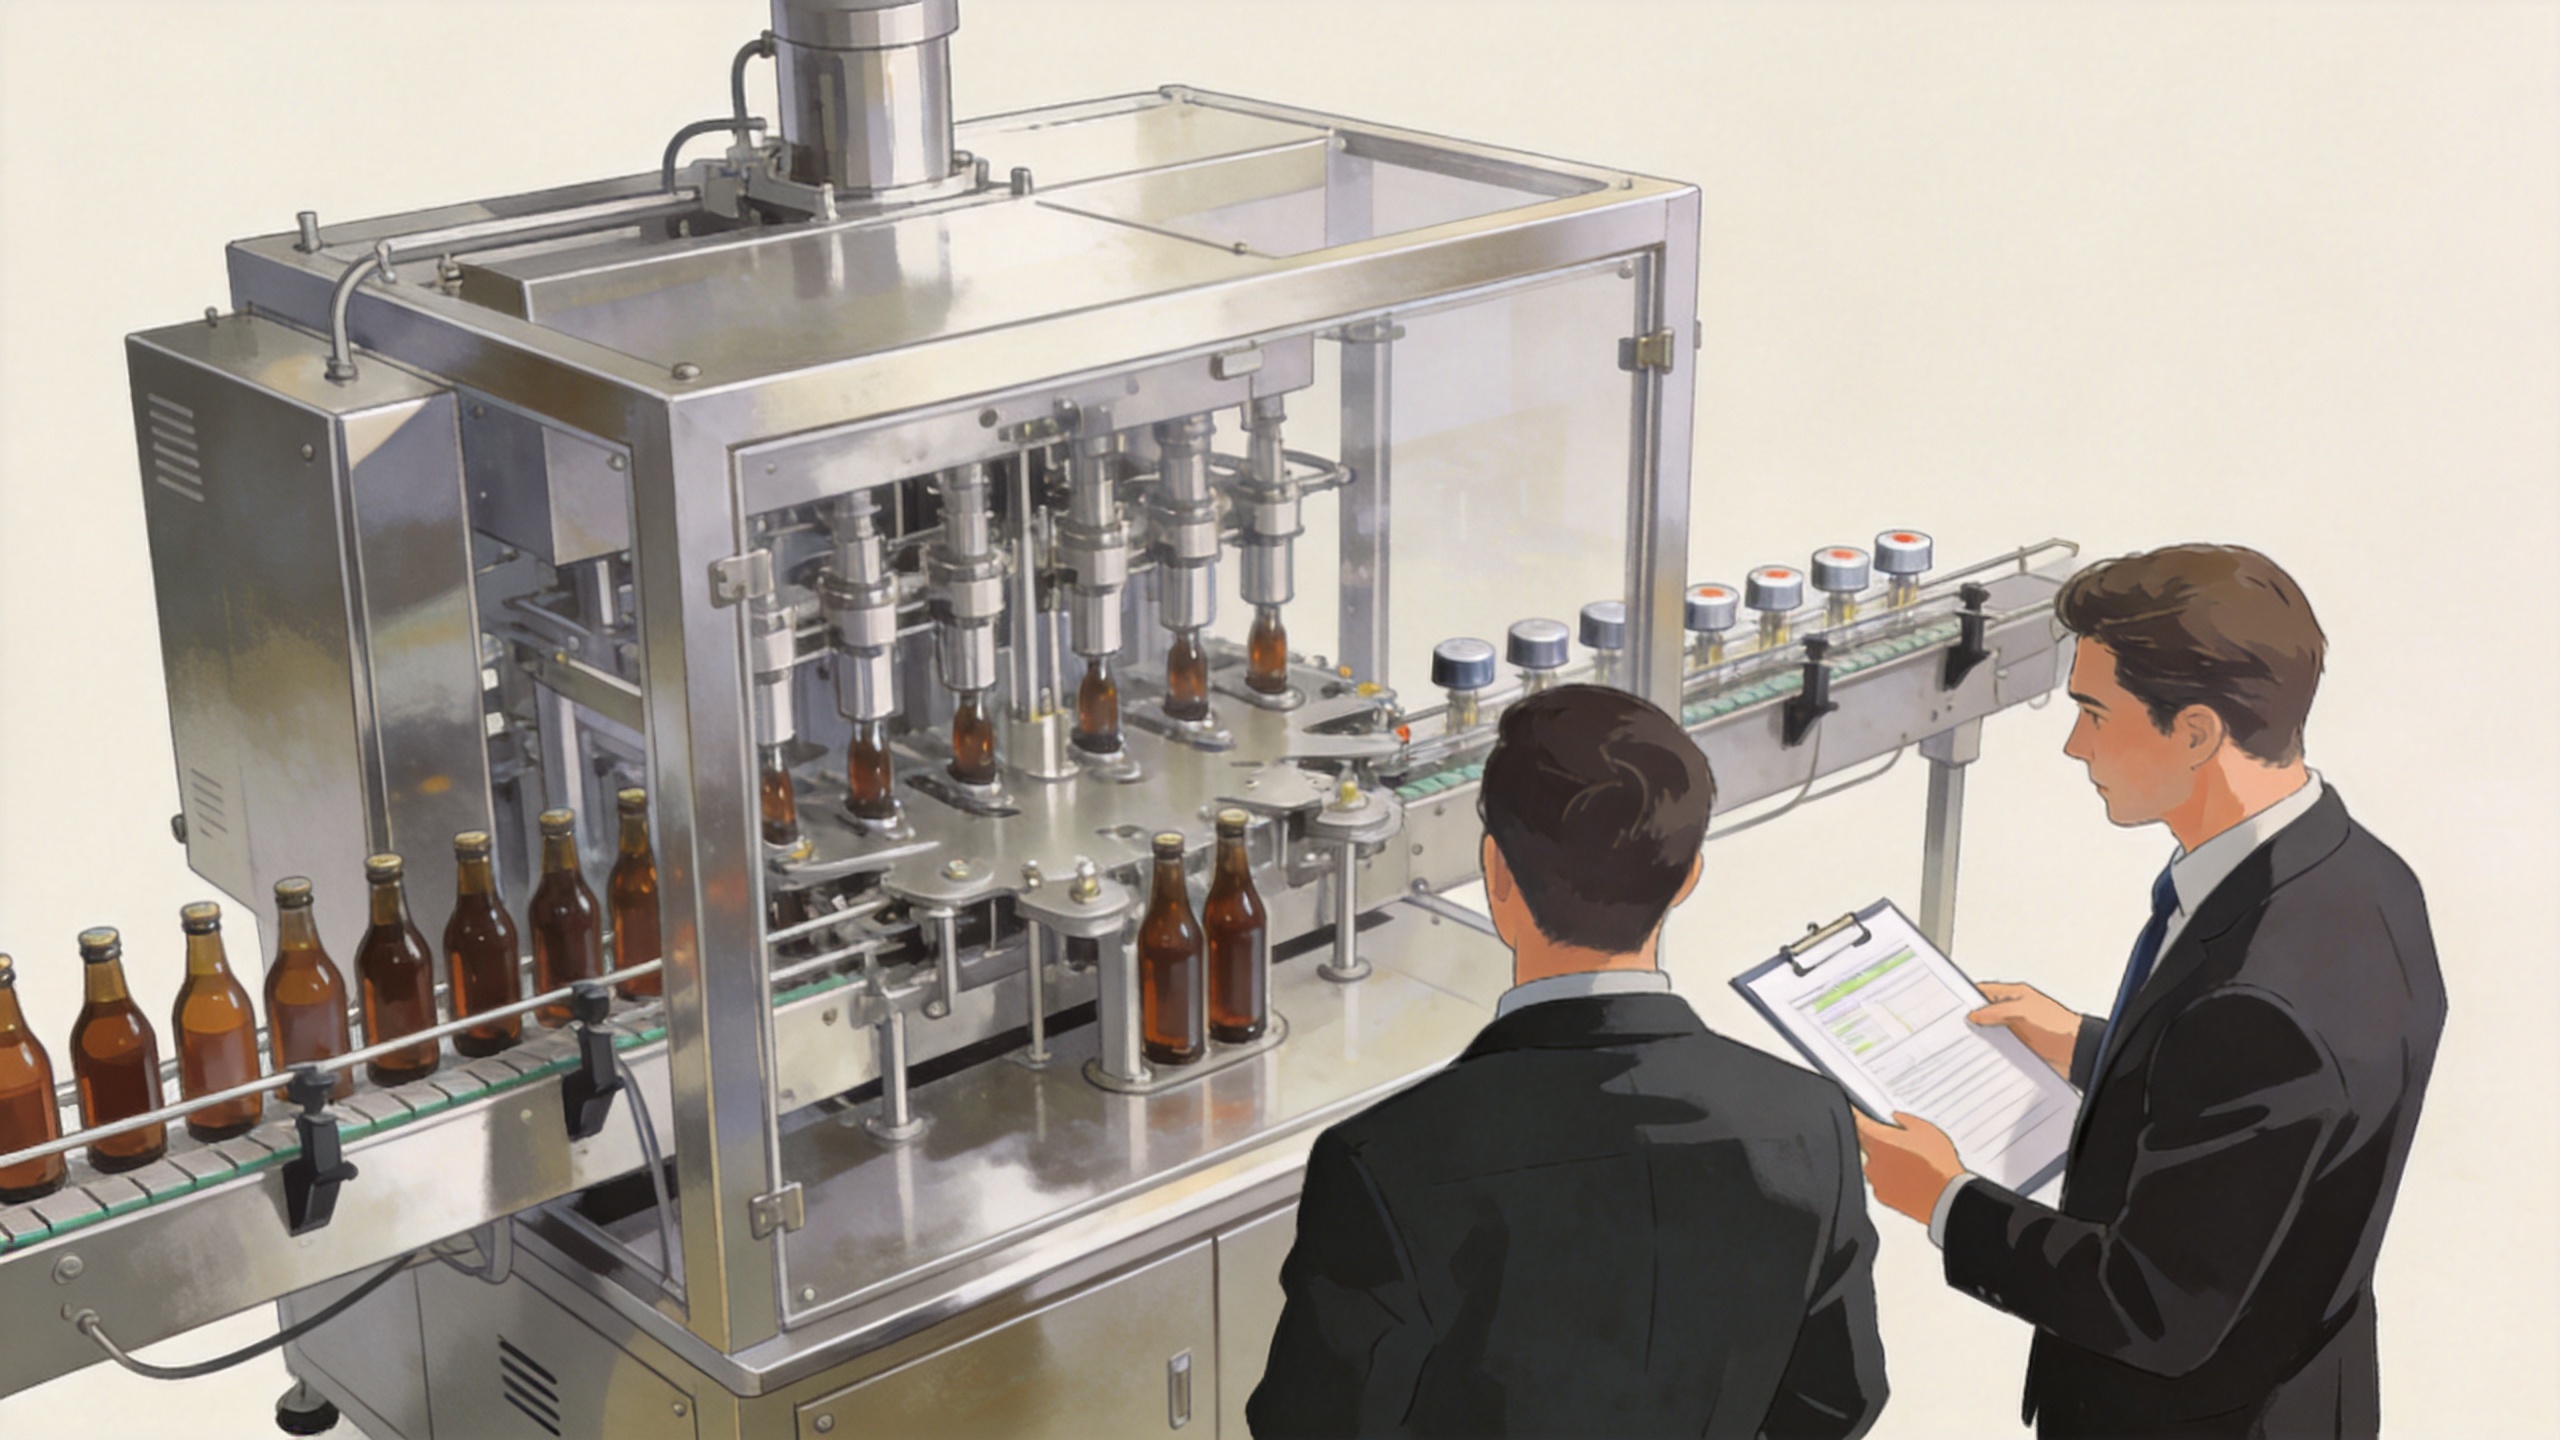
Przygotuj kontrole jakości dotyczące napełnionego pojemnika.
Zgadnij z wyprzedzeniem, które obserwacje jakości produktu można przeprowadzić w zakładzie produkcyjnym, a które wymagają własnego laboratorium lub warunków na miejscu. Typowe kontrole FAT mogą obejmować pobieranie próbek objętości napełnienia, wizualną kontrolę wycieków lub wilgoci na zewnętrznej powierzchni pojemnika, obserwację zakręcania lub uszczelniania, obsługę butelek, reakcję urządzenia odrzucającego, kodowanie lub rejestrację naklejek – jeśli te systemy są objęte zakresem – oraz śledzenie próbek testowych.
Określ metodę pobierania próbek zamiast polegać na subiektywnym wrażeniu. Na przykład ustal, w których punktach cyklu będą pobierane próbki, jakie rozmiary pojemników zostaną przetestowane, kto je zmierzy oraz jak zarejestruje się wyniki. Odpowiednie limity zależą od produktu, opakowania, rynku oraz Twojej zatwierdzonej specyfikacji; dostawca nie powinien wnioskować ich na podstawie ogólnego testu. Jest to szczególnie ważne, gdy linia wypełniania napojów obsługuje napoje gazowane, gorąco napełniane, zawierające pulpy lub skłonne do pianienia.
Sprawdź higienę, łatwość czyszczenia oraz dokumentację materiałów
Test odbiorczy (FAT) dla urządzeń do napojów to także odpowiedni moment na przeanalizowanie łatwości czyszczenia oraz szczegółów dotyczących stref kontaktu z produktem. Ramy projektowe zapewniające higienę w sprzęcie spożywczym i napojowym podkreślają dostępność do czyszczenia, odpływ cieczy, uszczelnienie oraz unikanie miejsc, w których mogą gromadzić się pozostałości. Potwierdź konkretne normy, certyfikaty oraz zakres wymagany dla Twojego produktu i rynku docelowego, zamiast zakładać, że jedno oznaczenie ma zastosowanie do każdego komponentu.
Dla linia wypełniania napojów , zażądaj listy materiałów wchodzących w kontakt z produktem, rysunków lub zdjęć identyfikujących obszary kontaktu, informacji o procedurach czyszczenia lub czyszczenia CIP (jeśli są dostępne), a także instrukcji demontażu, inspekcji i ponownej montażu. Zadaj praktyczne pytania: Czy operatorzy mają dostęp do punktów rutynowej inspekcji? W jaki sposób identyfikowane są części wymienne? Które uszczelki lub elementy zużywające się wchodzą w skład zalecanego zestawu części zamiennych? Jaka dokumentacja będzie towarzyszyć maszynie w momencie wysyłki?
Testy sterowania, bezpieczeństwa i odzyskiwalności
Przed testem FAT należy dostarczyć wymagany język, nazwy przepisów, filozofię alarmów, role użytkowników oraz oczekiwania dotyczące danych lub komunikacji. Podczas testu należy przeprowadzić operatora – który podpisze protokół – przez interfejs HMI. Należy przetestować normalny start i zatrzymanie, zachowanie w przypadku awaryjnego zatrzymania, ochronę i blokady, reakcję na niski poziom materiału, potwierdzenie odrzucenia, akceptację alarmów oraz odzyskiwanie po kontrolowanym zatrzymaniu.
Dla linia wypełniania napojów , odzyskiwanie ma takie samo znaczenie jak normalna praca. Należy zauważyć, czy linia ponownie uruchamia się z uporządkowanym przepływem butelek, czy pojemniki objęte awarią są obsługiwane zgodnie z założeniem oraz czy operator może zidentyfikować przyczynę alarmu. W przypadku obsługi zdalnej, wymiany danych lub systemów pomocniczych należy udokumentować uzgodniony zakres tych usług zamiast traktować je jako nieformalne zobowiązanie.
Opuszczenie miejsca testu z zarządzaną listą uwag i pakietem przekazania
Żadne FAT nie musi być traktowane jako wydarzenie teatralne z wynikiem zaakceptowane/niezaakceptowane. Bardziej użytecznym rezultatem jest podpisany protokół potwierdzający elementy, które przeszły test, odstępstwa, osoby odpowiedzialne, terminy realizacji oraz dowody wymagane do zamknięcia sprawy. Oddziel problemy blokujące wysyłkę od prac związanych z ukończeniem montażu na miejscu. Dla każdego otwartego punktu określ, czy zostanie on ponownie przetestowany przed wysyłką, zweryfikowany zdalnie, czy też przejęty do testu akceptacyjnego na miejscu.
Przed wyjazdem potwierdź pakiet przekazania dla linia wypełniania napojów : rysunki wykonawcze (jeśli dostępne), instrukcje obsługi, informacje o zapasowych częściach, protokoły testów, dowody kalibracji istotne dla FAT, oprogramowanie i ustalenia dotyczące jego kopii zapasowych (jeśli są objęte zakresem), plan pakowania oraz plan wprowadzania systemu w stan gotowości na miejscu. Dzięki temu tworzona jest praktyczna mostowa łączność między próbą fabryczną a instalacją.
Ostateczna lista kontrolna dla nabywcy
Zaproś osoby odpowiedzialne za produkcję, konserwację, kontrolę jakości, automatykę oraz zakupy. Przygotuj zatwierdzone wymagania, reprezentatywne próbki, plan pomiarów oraz uprawnienia do dokumentowania decyzji. Najważniejsze jest zdefiniowanie kryteriów sukcesu jeszcze przed uruchomieniem linii. linia wypełniania napojów gdy ocenia się ją w oparciu o uzgodnione warunki, a nie rozmytą demonstrację, test końcowy fabryczny (FAT) pozwala wcześnie wykryć problemy związane z przekazaniem zadania i ułatwia zarządzanie kolejną fazą.






 Gorące wiadomości








