 EN

¿Qué preparativos debe realizar para la prueba de aceptación en fábrica (FAT) de una línea de llenado de bebidas?
Una prueba de aceptación en fábrica (FAT) es un proceso planificado línea de llenado de bebidas que convierte un sistema en uno operativo, observable, medible y discutible antes del envío. Para el comprador, la pregunta útil no es si la línea arranca y se detiene, sino si se pueden verificar, bajo condiciones similares a las de la tarea productiva prevista, el líquido acordado, la botella, el cierre, la velocidad, los controles, el método de limpieza y los puntos de transferencia.
Desde la perspectiva de la coordinación técnica de líneas de envasado, la preparación debe iniciarse en los puntos de transferencia alrededor del llenador, no únicamente en el llenador mismo. A línea de llenado de bebidas puede incluir la manipulación de botellas, el enjuague o el tratamiento, el llenado, el tapado, el transporte, la inspección, el etiquetado y la acumulación aguas abajo. Un problema en una transición puede hacer que una máquina, de lo contrario estable, parezca inestable. Con mayor precisión, la prueba de aceptación en fábrica (FAT) debe convertir sus requisitos de compra en ensayos observables y en acciones correctivas documentadas.
Comience con un protocolo de FAT acordado
Pida al proveedor que distribuya un borrador del protocolo de FAT con suficiente antelación para que ambos equipos puedan emitir comentarios antes de organizar los desplazamientos o la supervisión remota. El protocolo debe especificar el alcance del equipo, la secuencia prevista de ensayos, los testigos, los criterios de aceptación, los datos que se registrarán y el método para resolver las desviaciones. Asimismo, debe indicar qué ensayos son meramente demostrativos y cuáles constituyen puntos formales de aceptación.
Para una línea de llenado de bebidas , adjunte la especificación actual, el dibujo de disposición general, la información del flujo de proceso, la documentación eléctrica, los requisitos de servicios auxiliares y los dibujos aprobados de botellas y tapas, cuando corresponda. Un protocolo genérico rara vez es suficiente. Sus pruebas deben reflejar el líquido real, el recipiente, el ritmo de producción y los equipos aguas abajo que recibirá.
- Confirme la orden de compra, el alcance aprobado más reciente y el estado de revisión de cada documento.
- Enumere cada máquina y punto de transferencia incluidos en la FAT, así como los elementos excluidos que se completarán en sitio.
- Defina quién puede aceptar los resultados, quién registra las excepciones y quién aprueba las pruebas de cierre.
- Acuerde los registros de prueba: registro de salida, mediciones de llenado, registro de alarmas, lista de verificación de seguridad y lista de pendientes.
Las directrices habituales para las pruebas de aceptación en fábrica (FAT) suelen exigir planos actuales, hojas de datos, procedimientos de ensayo, planes de inspección y documentación de calibración de los instrumentos utilizados para registrar los resultados. Considere esto como una cuestión de cadena de medición: si un resultado servirá para la aceptación, ambas partes deben conocer cómo se realizó la medición y si el instrumento es adecuado para dicha medición.
Enviar materiales y especificaciones representativos
Muchos desacuerdos evitables en las pruebas de aceptación en fábrica (FAT) surgen porque los materiales de ensayo no coinciden con las condiciones de producción. Antes de la visita, proporcione al proveedor la botella, la tapa o el cierre, la etiqueta (si procede) y la información sobre el líquido necesarios para configurar la línea de llenado de bebidas . Si no puede enviar la bebida real, acuerde por escrito un sustituto aceptable y describa las diferencias que podrían afectar los resultados.
Como mínimo, aclare el rango de viscosidad, el comportamiento de carbonatación o espumación, la temperatura, las partículas en suspensión, la sensibilidad del producto, el volumen de llenado previsto, el acabado del cuello del envase, las dimensiones de la botella, el material de la botella, el par de apriete de la tapa o las expectativas de sellado, y los formatos objetivo. Si hay varias unidades de mantenimiento de inventario (SKU), decida si la prueba de aceptación en fábrica (FAT) demostrará un formato principal, una transición entre formatos o ambos. Una velocidad de línea declarada solo tiene sentido cuando se especifican junto con ella las condiciones del líquido y del envase.
Para un fábrica de máquinas automáticas de llenado de líquidos prueba, pregunte cómo condicionará el proveedor las botellas para la prueba, cómo alimentará las tapas, cómo recirculará o suministrará el líquido y cómo gestionará los productos rechazados durante la operación. El propósito no es recrear todas las utilidades del sitio. Se trata de revelar suposiciones que, de lo contrario, podrían surgir durante la puesta en marcha.
Convierta las expectativas de capacidad en condiciones de prueba
No acepte un único valor de velocidad sin sus condiciones de operación. En su lugar, redacte un plan de operación para el línea de llenado de bebidas : el formato probado, la salida objetivo, la duración de la prueba, las paradas permitidas, las condiciones de suministro del producto y los criterios para registrar rechazos o intervenciones. Esto hace que la discusión sea más útil que una breve demostración a alta velocidad.
Pida al equipo que distinga entre un pico mecánico breve y una operación estable. Durante la FAT, observe si el espaciado de entrada, la transferencia de botellas, el llenado, el tapado, la descarga y la acumulación permanecen coordinados. Siempre que sea práctico, registre el inicio y el final de cada ciclo planificado, el número de envases aceptados, el número de envases rechazados, las intervenciones del operador y la causa de cada parada. Si ocurren espuma, nivel inestable del líquido, rozaduras en las botellas, interrupciones en la alimentación de tapas o atascos, anótelos en el mismo registro, en lugar de resolverlos verbalmente.
Alínea de llenado de bebidas puede alcanzar un objetivo únicamente bajo condiciones definidas. Eso no es una debilidad; es el límite necesario para planificar de forma sensata las instalaciones auxiliares del sitio, el personal y las pruebas de aceptación en el sitio.
Preparar controles de calidad alrededor del recipiente lleno
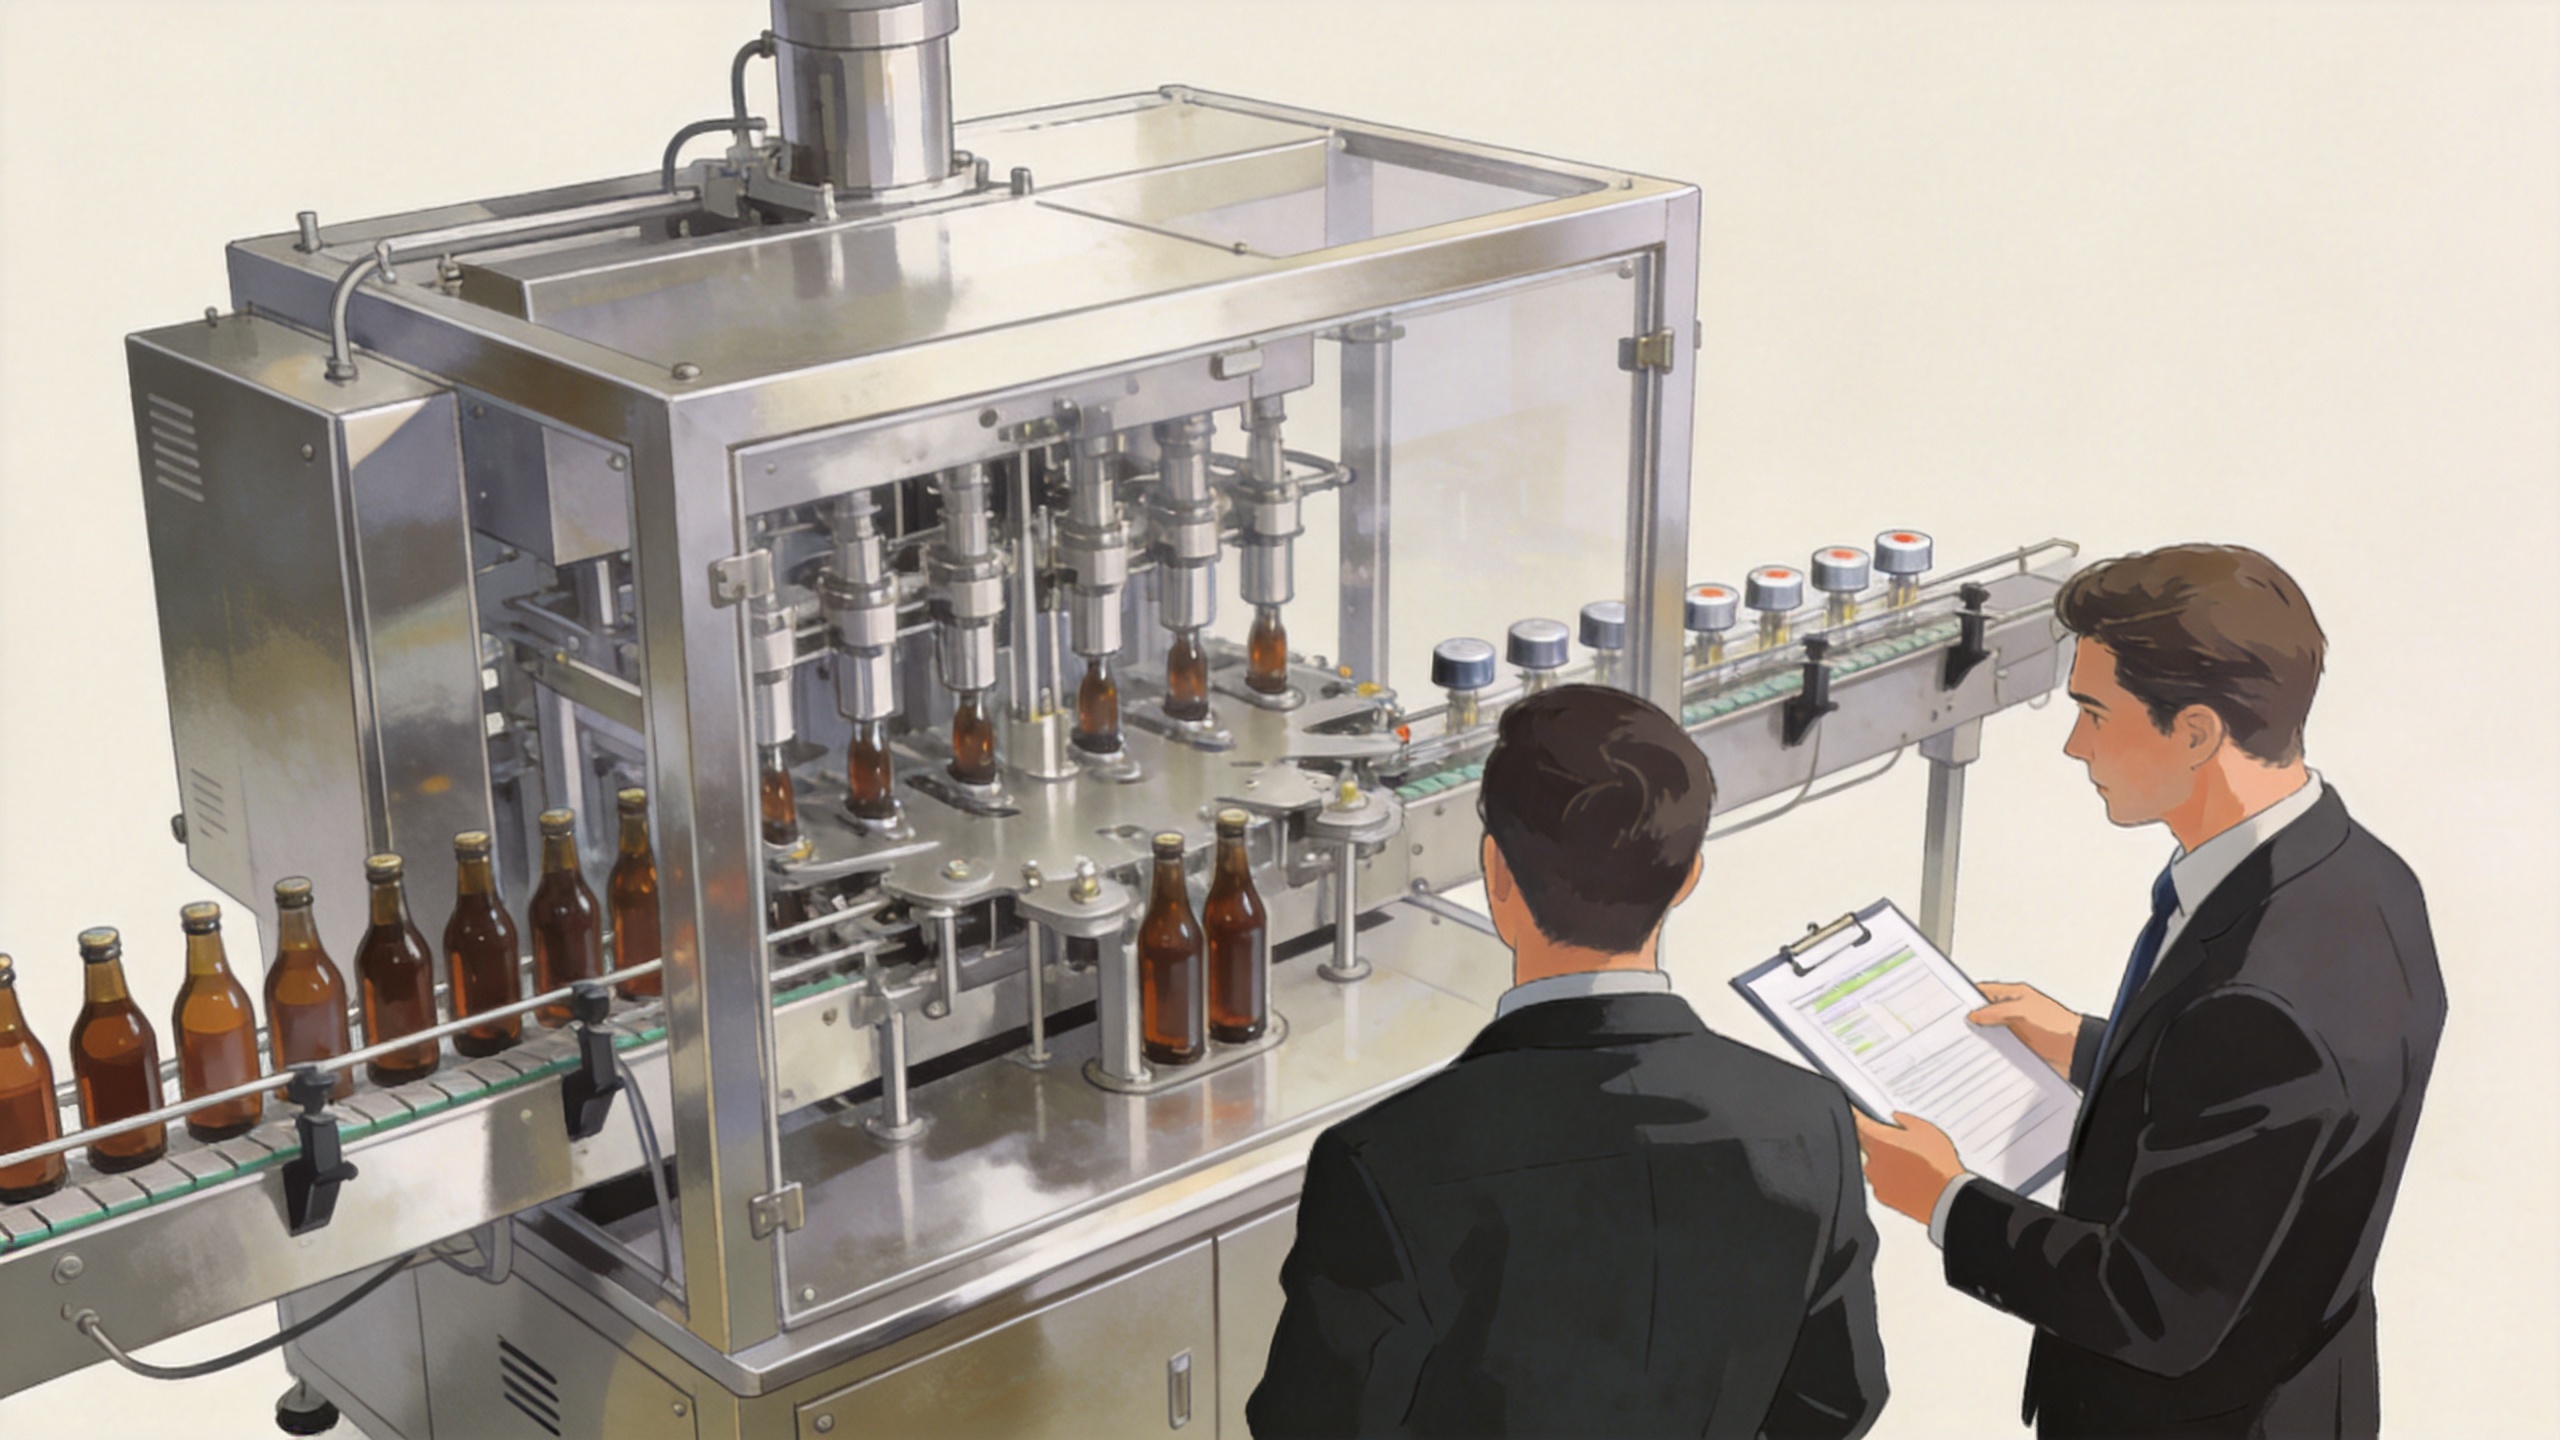
Acordar previamente qué observaciones sobre la calidad del producto pueden realizarse en la fábrica y cuáles requieren su propio laboratorio o condiciones específicas del sitio. Los controles típicos de FAT pueden incluir muestreo del volumen de llenado, inspección visual de derrames o humedad exterior, observación de la aplicación o sellado de tapas, manipulación de botellas, respuesta del dispositivo de rechazo, registro de códigos o etiquetas si dichos sistemas están dentro del alcance, y trazabilidad de las muestras de prueba.
Especificar el método de muestreo en lugar de basarse en una impresión. Por ejemplo, decidir en qué puntos de la prueba se realizará el muestreo, qué tamaños de recipiente se probarán, quién los medirá y cómo se registrarán los resultados. Los límites adecuados dependen del producto, del envase, del mercado y de su especificación aprobada; el proveedor no debe inferirlos a partir de una prueba genérica. Esto es especialmente importante cuando el línea de llenado de bebidas maneja bebidas carbonatadas, llenadas en caliente, con pulpa o propensas a la formación de espuma.
Verifique la higiene, la limpiabilidad y las pruebas relativas a los materiales.
Una prueba de aceptación en fábrica (FAT) de una bebida también es el momento adecuado para revisar la limpiabilidad y los detalles relacionados con el contacto con el producto. Los marcos de diseño higiénico para equipos alimentarios y de bebidas enfatizan la limpieza accesible, el drenaje, el sellado y la eliminación de zonas donde pueda acumularse residuo. Confirme las normas, certificados y alcance específicos requeridos para su producto y mercado de destino, en lugar de asumir que una designación única se aplica a todos los componentes.
Para el línea de llenado de bebidas solicite la lista de materiales en contacto con el producto, planos o fotografías que identifiquen las áreas relevantes de contacto, información sobre la secuencia de limpieza o CIP cuando esté disponible, e instrucciones para desmontaje, inspección y montaje. Formule preguntas prácticas: ¿Pueden los operadores acceder fácilmente a los puntos de inspección rutinarios? ¿Cómo se identifican las piezas de recambio? ¿Qué juntas o piezas sujetas al desgaste forman parte del juego recomendado de repuestos? ¿Qué documentación acompañará a la máquina en el momento del embarque?
Controles de prueba, seguridad y capacidad de recuperación
Antes de la prueba de aceptación en fábrica (FAT), proporcione el idioma requerido, los nombres de las recetas, la filosofía de alarmas, los roles de usuario y las expectativas sobre datos o comunicaciones. Durante la prueba, realice una revisión detallada de la interfaz hombre-máquina (HMI) junto con el operador que firmará el acta. Verifique el arranque y parada normales, el comportamiento del botón de parada de emergencia, las protecciones y los enclavamientos, las respuestas ante niveles bajos de material, la confirmación de rechazo, el reconocimiento de alarmas y la recuperación tras una parada controlada.
Para una línea de llenado de bebidas , la recuperación tiene tanta importancia como el funcionamiento normal. Observe si la línea reinicia con un flujo ordenado de envases, si los envases afectados se gestionan según lo previsto y si el operador puede identificar la causa de una alarma. Si se incluyen soporte remoto, intercambio de datos o sistemas auxiliares, registre claramente los límites acordados para ese alcance, en lugar de considerarlo una promesa informal.
Marche con una lista de pendientes gestionada y un paquete de entrega
No es necesario tratar la prueba de aceptación en fábrica (FAT) como un evento teatral con resultado de aprobado o reprobado. Un resultado más útil es un registro firmado de los ítems aprobados, las desviaciones, los responsables, las fechas previstas y la evidencia requerida para su cierre. Distinga claramente los problemas que impiden el embarque de los trabajos necesarios para la finalización en sitio. Para cada ítem pendiente, indique si se volverá a probar antes del despacho, se verificará de forma remota o se incluirá en la prueba de aceptación en sitio.
Antes de partir, confirme el paquete de entrega para el línea de llenado de bebidas : planos ‘as-built’ (cuando estén disponibles), manuales, información sobre piezas de repuesto, registros de pruebas, evidencia de calibración relevante para la FAT, software y disposiciones de respaldo (si se incluyen), plan de embalaje y plan de puesta en marcha en sitio. Esto establece un puente práctico entre la prueba en fábrica y la instalación.
Una lista final de verificación para el comprador
Traiga a las personas que entiendan las responsabilidades de producción, mantenimiento, calidad, automatización y compras. Traiga los requisitos aprobados, muestras representativas, un plan de medición y la autoridad para registrar las decisiones. Lo más importante es definir el éxito antes de que la línea se active. línea de llenado de bebidas cuando se evalúa frente a condiciones acordadas en lugar de una demostración vaga, la prueba de aceptación en fábrica (FAT) puede revelar problemas de traspaso temprano y facilitar la gestión de la siguiente fase.






 Noticias destacadas








