 EN

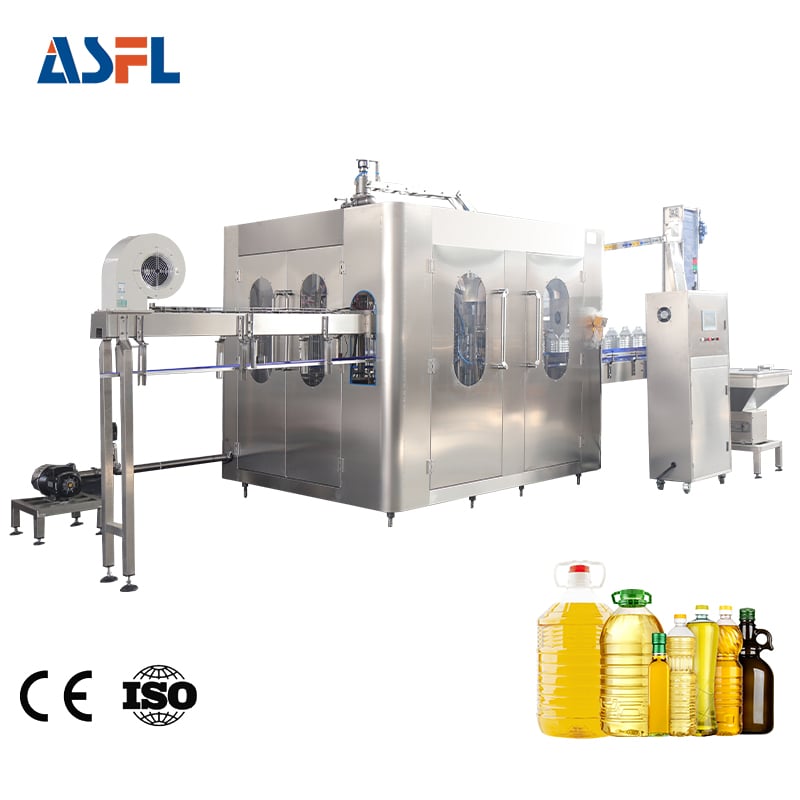
ការវាយតម្លៃស្ថាបត្យកម្មចលនាមេកានិកគឺជាការសម្រេចចិត្តមូលដ្ឋានមួយ នៅពេលជ្រើសរើស ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបន្ទាត់ ឬម៉ាស៊ីនចាក់រាវបែបវិលល្បឿនខ្ពស់ ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល ឧបករណ៍ចាក់រាវដែលដំណើរការដោយស្វ័យប្រវ័ត្តិ ឧបករណ៍ចាក់រាវដែលដំណើរការដោយស្វ័យប្រវ័ត្តិ ឱ្យបានត្រឹមត្រូវ។ ការជ្រើសរើសត្រឹមត្រូវនេះ ប៉ះពាល់ដោយផ្ទាល់ដល់ល្បឿនបន្ទាត់ផលិតកម្ម ប្រសិទ្ធភាពសរុបនៃឧបករណ៍ (OEE) និងផលប្រយោជន៍ប្រតិបត្តិការរយៈពេលវែង សម្រាប់ការប្រើប្រាស់ជាច្រើនប្រភេទ ដូចជាភេសជ្ជៈ ស៊ុប ឬថ្នាំ។
មេរៀនប្រៀបធៀបបច្ចេកទេសនេះវិភាគអំពីយន្តការវិស្វកម្ម ដែនកំណត់ល្បឿន សមត្ថភាពប្រើប្រាស់បរិបន្ទាក់បានច្រើនប្រភេទ និងលក្ខណៈសុខាភិបាលសម្រាប់ថែទាំ ដែលបែងចែកប្រព័ន្ធបំពេញបែបបន្ទាត់ និងប្រព័ន្ធបំពេញបែបវិល។
គីណេម៉ាទិក និងយន្តការផ្ទេរបរិបន្ទាក់
ភាពខុសគ្នាមូលដ្ឋានរវាង ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបន្ទាត់ និង ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល គឺស្ថិតនៅលើរបៀបដែលបរិបន្ទាក់ចូល ឈប់ និងចេញពីតំបន់បំពេញក្នុងអំឡុងពេលដំណើរការ។
-
គីណេម៉ាទិកនៃចលនាបែបបន្ទាត់ : នៅក្នុងប្រព័ន្ធបន្ទាត់ផ្ទាល់ បរិបន្ទាក់មកដល់តាមរយៈប៉ាន់ដែល ហើយត្រូវបានទប់ទល់នៅទីកន្លែងដោយស្មីប៉ាក់ដែលប្រើខ្យល់ នៅក្រោមប្រព័ន្ធប៉ាក់ដែលមានស្ថេរភាព។ ការបំពេញកើតឡើងនៅពេលដែលបរិបន្ទាក់នៅស្ងៀនទាំងស្រុង។ បន្ទាប់ពីបំពេញរួច ស្មីប៉ាក់នឹងបែងចែកចំណុចបំពេញ ហើយបរិបន្ទាក់ទទេថ្មីៗនឹងផ្លាស់ទីទៅមុខ។ ចលនាបែបចាប់ផ្តើម ហើយឈប់ជាបន្តបន្ទាប់នេះ បណ្តាលឱ្យល្បឿនមានកំណត់ ប៉ុន្តែផ្តល់នូវសមត្ថភាពប្រើប្រាស់បរិបន្ទាក់បានច្រើនប្រភេទ និងភាពសាមញ្ញទាបនៅក្នុងភាពស្មុគស្មាញផ្នែកយន្តការនៅក្នុង ឧបករណ៍ចាក់រាវដែលដំណើរការដោយស្វ័យប្រវ័ត្តិ .
-
គីណេម៉ាទិកនៃចលនាបែបវិលបន្ត ប្រព័ន្ធបង្វិលដែលបញ្ជូនធុងដែលចូលមកទៅក្នុងស្ក្រូវបញ្ជូនចូល និងផ្កាយបង្វិល ដែលប៉ះប៉ាក់ដបៗចូលទៅក្នុងប៉ូកេតនីមួយៗនៅលើថាសបំពេញដែលបង្វិលជាបន្តបន្ទាប់។ ការវាស់កំណត់បរិមាណកើតឡើងនៅពេលដបៗធ្វើដំណើរជុំវិញរង្វង់ប៉ះប៉ាក់នៅលើថាសបំពេញ។ ដោយសារការផ្ទេរអាឡូហ្វាល់កើតឡើងតាមចលនាដែលរាបសាប និងបន្តគ្មានការឈប់សម្រាក ដូច្នេះ ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល សម្រេចបានល្បឿនផលិតកម្មខ្ពស់ជាងមុនយ៉ាងច្បាស់ ដោយគ្មានការរញ្ជួយ ឬការប្រែប្រួលទីតាំងដបៗដែលមិនស្ថិតស្ថេរ។
សម្រាប់អនុសាសន៍ទូទៅអំពីការរៀបចំរចនាសម្ព័ន្ធផ្ទៃរាបសាបនៅក្នុងរោងចក្រ និងយុទ្ធសាស្ត្រការបញ្ចូលគ្នារវាងម៉ាស៊ីនច្រើនគ្រឿង សូមមើល [គោលការណ៍ណែនាំសម្រាប់បន្ទាត់ប៉ាក់អាឡូហ្វាល់រាវ] .
តារាងប្រៀបធៀបបច្ចេកទេស៖ ប៉ាក់ប៉ែតបែបបន្ទាត់ និងបែបបង្វិល
ការជ្រើសរើសរវាង ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបន្ទាត់ និង ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល តម្រូវឱ្យមានការប្រែប្រួលគ្នារវាងគោលដៅល្បឿនផលិតកម្ម និងការចំណាយមូលនៅលើម៉ាស៊ីន ការប្រើប្រាស់ផ្ទៃរាបសាប និងពេលវេលាដែលបាត់បង់ក្នុងការផ្លាស់ប្តូរប្រភេទផលិតផល។
| សូចនាករវិស្វកម្ម | ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបន្ទាត់ | ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល |
| សមត្ថភាពល្បឿនចេញ | ១,០០០ ដល់ ៦,០០០ ដបក្នុងមួយម៉ោង | ៦,០០០ ដល់ ៤៨,០០០+ ដបក្នុងមួយម៉ោង |
| គំរូចលន៍ | ការផ្លាស់ប្តូរជាបន្តបន្ទាប់ (ឈប់ហើយចាប់ផ្តើម) | ចលនាជាបន្តបន្ទាប់បែបវិល |
| ផ្ទៃទីដែលប្រើនៅលើផ្ទៃដី | រាងវែង ឬថ្លែង | រាងតូច ឬរាងជារង្វង់ |
| ពេលវេលាដើម្បីផ្លាស់ប្តូរប្រអប់ | ១០ - ២០ នាទី (ការកែសម្រួលដោយគ្មានឧបករណ៍) | ៣០ - ៦០ នាទី (ត្រូវការផ្លាស់ប្តូរផ្នែក) |
| ជម្រើសបច្ចេកវិទ្យាការវាស់កំហាប | ប៉ាំប៉ាក់ ប៉េរីស្តាល់ទិក ទម្ងន់ដែលធ្លាក់ចុះដោយសារឥទ្ធិពលទំនាញ ម៉ាស៊ីនវាស់ស្ទុះ | ទម្ងន់ដែលធ្លាក់ចុះដោយសារឥទ្ធិពលទំនាញ សម្ពាធស្មើគ្នា ម៉ាស៊ីនវាស់ស្ទុះ ទម្ងន់សុទ្ធ |
| ការវិនិយោគដើមនៃមូលនិធិ | មានប្រសិទ្ធភាពថ្លៃដើម ឬ រារាំងការចូលទីផ្សារទាប | វិនិយោគលឿន ឬ ផលប៉ះពាល់វិនិយោគខ្ពស់ |
នៅពេលកំណត់ ឧបករណ៍ចាក់រាវដែលដំណើរការដោយស្វ័យប្រវ័ត្តិ , ការសម្របសម្រួលចលនាឱ្យសមស្របនឹងបរិមាណប៉ាត់ប៉ែតប្រចាំថ្ងៃ ជួយការពារការវិនិយោគលើសលុបចោលនូវល្បឿនដែលមិនបានប្រើ ឬ បណ្តាលឱ្យមានការរារាំងនៅក្នុងដំណាំការវេចខ្ចប់បន្ទាប់។
ស្តង់ដារវិស្វកម្ម EEAT ការអនុវត្តតាមគោលការណ៍ CIP និងការគ្រប់គ្រងគុណភាព
ម៉ាស៊ីនវេចខ្ចប់ដែលមានភាពច្បាស់លាស់ខ្ពស់ ត្រូវតែបំពេញតាមស្តង់ដារសុវ័យភាពអាហារអន្តរជាតិ រួមទាំង FDA Title 21 CFR សេចក្តីណែនាំសុវ័យភាព EHEDG និងស្តង់ដារផលិតកម្ម ISO 22000។ រចនាសម្ព័ន្ធបន្ទាត់ និងរចនាសម្ព័ន្ធបង្វិល ដែលត្រូវបានរចនាដោយ ACE-FILLING បានបញ្ចូលគ្នាដោយតឹងរ៉ឹងនូវវិធីសាស្ត្រគុណភាពផ្នែកផ្សារ និងយាន្តសាស្ត្រសម្រាប់អាហារ។
១. ការសាងសង់វត្ថុធាតុសុខាភិបាល និងផ្នែកដែលទំនាក់ទំនងជាមួយអណ្តាក
មានតែឬអត់ ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបន្ទាត់ ឬប្រព័ន្ធដែលមានសមត្ថភាពខ្ពស់ ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល , ផ្នែកទាំងអស់ដែលទំនាក់ទំនងជាមួយអណ្តាកត្រូវបានផលិតពីស្តេលអ៊ីណុកស៊ីដ ប្រភេទ SUS316L ដែលមានសញ្ញាប័ត្រសម្រាប់ប្រើប្រាស់ក្នុងឧស្សាហកម្មអាហារ។ ផ្ទៃរបស់វាត្រូវបានប៉ះប៉ូលីសដោយម៉ាស៊ីន ដើម្បីឱ្យបានភាពរាបស្មើ Ra < 0.4 µm ដែលជាការប៉ះប៉ូលីសដែលគ្មានរន្ធមីក្រូ ដែលអាចធ្វើឱ្យបាក់តេរី ឬសំណល់ផ្លែឈើចូលទៅក្នុងរន្ធទាំងនោះក្នុងពេលដែលផលិតផលត្រូវបានដំណាំ។
២. ការសម្អាតនៅក្នុងទីកន្លែង (CIP) និងភាពអាចប្រើប្រាស់បានសម្រាប់ការសម្អាតដោយទឹក
ប្រព័ន្ធបន្ទាត់មានប្រអប់វ៉ាល់ដែលអាចចូលដំណាំបាន ដែលធ្វើឱ្យវាសាមញ្ញក្នុងការសម្អាតដោយដៃ ឬភ្ជាប់ទៅនឹងប្រព័ន្ធសម្អាត CIP កម្រិតកណ្តាលដែលប្រើប្រាស់ដោយស្វ័យប្រវ័ត្តិ។ ផ្ទុយទៅវិញ ប្រព័ន្ធបង្វិលកម្រិតខ្ពស់ ឧបករណ៍ចាក់រាវដែលដំណើរការដោយស្វ័យប្រវ័ត្តិ មានប្រអប់សម្អាត CIP ដែលប្រើប្រាស់ដោយស្វ័យប្រវ័ត្តិ ដែលមានកែវសាកល្បងដែលបើក-បិទដោយប្រព័ន្ធផ្សារ។ កែវទាំងនេះបិទដោយស្វ័យប្រវ័ត្តិលើប៉ះពាល់បង្វិល ដែលអនុញ្ញាតឱ្យដំណាំដែលមានសីតុណ្ហភាព 85°C សម្អាតផ្នែកខាងក្នុងដែលទំនាក់ទំនងជាមួយអណ្តាក ដោយប្រើល្បឿន 1.5 m/s ដោយគ្មានការបំបែកផ្នែកនៃម៉ាស៊ីន។
៣. ស្ថេរភាពនៃធុង និងការគ្រប់គ្រងអណ្តាកដើម្បីការពារការហូរច្រោះ
នៅពេលប напែមដែលមានល្បឿនខ្ពស់ ការរញ្ជួយរបស់សារធាតុរាវក្នុងអំឡុងពេលឈប់ភ្លាមៗ បណ្តាលឱ្យមានការប្រែប្រួលកម្រិតការបំពេញ និងការប៉ះពាល់ទៅលើបន្ទាត់ផ្ទុក។ ទោះបីជា ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបន្ទាត់ ប្រើប្រាស់ម៉ូទ័របន្ទាត់ផ្ទុកប្រភេទសឺវ៉ូដែលចាប់ផ្តើមយឺតៗ ដើម្បីកាត់បន្ថយការផ្លាស់ទីរបស់សារធាតុរាវក្នុងធុងដែលមានបាក់ស៊ុកធំ ក៏ ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល បានលុបបំបាត់ការស្កាត់ឈប់ដែលមានល្បឿនខ្ពស់ទាំងស្រុង។ ចលនាក្រង់ដែលរលូន អនុញ្ញាតឱ្យបំពេញដែលមានល្បឿនខ្ពស់នូវដបកញ្ចក់ដែលមានបាក់ស៊ុកតូច និងដប PET ស្រាល ដោយគ្មានការរាយរាយរបស់សារធាតុរាវមុនពេលដាក់ប៉ាក់នៅជើងបន្ទាត់ផលិតកម្ម។
សម្រាប់លក្ខណៈបច្ចេកទេសជាក់លាក់នៃការជ្រើសរើសឧបករណ៍ ដែលត្រូវបានរៀបចំសម្រាប់ភេសជ្ជៈដែលមានសារធាតុរាវជាប់ និងមានសារធាតុសរសៃច្រើន សូមស្វែងយល់បន្ថែមពីការវិភាគលម្អិតរបស់យើងអំពី [តើកត្តាសំខាន់អ្វីខ្លះប៉ះពាល់ដល់ការជ្រើសរើសម៉ាស៊ីនបំពេញដបទឹកផ្លែឈើ] .
គ្រោះថ្នាក់ប្រតិបត្តិការ និងលក្ខណៈបច្ចេកទេសសម្រាប់ការជ្រើសរើសរបស់អ្នកគ្រប់គ្រងរោងចក្រ
ការជ្រើសរើស ឧបករណ៍ចាក់រាវដែលដំណើរការដោយស្វ័យប្រវ័ត្តិ មិនត្រឹមត្រូវ អាចបណ្តាលឱ្យមានការរារាំងក្នុងការប្រតិបត្តិការ ពេលវេលាប៉ះពាល់ដែលយូរពេកក្នុងការផ្លាស់ប្តូរប្រភេទផលិតផល និងការថែទាំដែលមានថ្លៃខ្ពស់។
-
ការផ្លាស់ប្តូរប្រេកង់ SKU និងទម្រង់ធុងជាប្រចាំ : ប្រតិបត្តិការដែលដំណាំ 10 ទៅ 15 ប្រភេទនៃទម្រង់ដបក្នុងមួយថ្ងៃ ទទួលបានប្រយោជន៍ពី ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបន្ទាត់ ការកែសម្រួលរ៉ែលណែនទិសផ្លូវបញ្ជូន ចម្ងាយរវាងប៉ោក និងបរិមាណដែលបំពេញនៅលើវេទិកាបន្ទាត់ត្រូវការការផ្លាស់ប្តូរឧបករណ៍តិចប៉ុណ្ណោះ ខណៈដែលម៉ាស៊ីនជុំត្រូវការផ្លាស់ប្តូរផ្កាយ គ្រាប់ណែនផ្នែកកណ្តាល និងក្រាប់ចាប់ផ្នែកគោលកែវសម្រាប់គ្រប់ទំហំគោលកែវដែលខុសគ្នា។
-
ការកំណត់ទំហំផ្ទៃបាននៅលើផ្ទៃដី ប្រឆាំងនឹងតម្រូវការផលិតភាព : បន្ទាត់ផលិតកម្មល្បឿនខ្ពស់ដែលត្រូវការច្រើនជាង ១២,០០០ គោលកែវក្នុងមួយម៉ោង មិនអាចដំឡើងប្រព័ន្ធបន្ទាត់បានដោយរូបវន្ត ដោយគ្មានការបង្កើតបន្ទាត់ច្រើនជួរដែលវែងហួសហេតុ និងមិនមានប្រសិទ្ធិភាព។ ម៉ាស៊ីនជុំមួយ ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល អត្ថប្រយោជន៍ផលិតកម្មក្នុងមួយម៉ែត្រការ៉េនៃផ្ទៃដីរោងចក្រ។
-
ភាពស្មុគស្មាញនៃការថែទាំ និងផ្នែកដែលបាក់បែក : ម៉ាស៊ីនបំពេញបន្ទាត់ប្រើសេះជុំតិចជាង និងហែង ដែលបណ្តាលឱ្យមានការបាក់បែកតិច និងការថែទាំក្នុងស្រុកដែលងាយស្រួលជាង។ ម៉ាស៊ីនជុំប្រើរ៉ុងប៉ោកផ្តោត អ្នកចែកចាយសារធាតុរាវជុំ និងកាមយាន្តស្មុគស្មាញ ដែលត្រូវការបុគ្គលិកថែទាំដែលមានជំនាញ និងការប្រើប្រាស់ប្រេងសំរាប់ការថែទាំជាប្រចាំ។
សេចក្តីសន្និដ្ឋាន៖ ការសម្របសម្រួលរចនាសម្ព័ន្ធជាមួយទំហំផលិតកម្ម
ការសម្រេចចិត្តរវាង ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបន្ទាត់ និងល្បឿនខ្ពស់ ម៉ាស៊ីនប៉ាក់អាឡូហ្វាល់រាវបែបបង្វិល អាស្រ័យលើបរិមាណផលិតកម្មគោលដៅ ភាពចម្រុះនៃធុង និងទំហំកន្លែងដែលមាន។ ប្រព័ន្ធបន្ទាត់ផ្តល់នូវភាពអាចបត់ប៉ែនបានខ្ពស់ជាងគេ ថ្លៃដើមដំបូងទាប និងការផ្លាស់ប្តូរ SKU យ៉ាងឆាប់រហ័ស ដែលសាកសមបំផុតសម្រាប់ប្រតិបត្តិការវេចខ្ចប់ទំហំតូចទៅមធ្យម។ ផ្ទុយទៅវិញ ប្រព័ន្ធកង់ ឧបករណ៍ចាក់រាវដែលដំណើរការដោយស្វ័យប្រវ័ត្តិ នៅតែជាស្តង់ដារឧស្សាហកម្មសម្រាប់បរិស្ថានផលិតកម្មបន្តដែលមានបរិមាណខ្ពស់ ដែលល្បឿនអតិបរមា ភាពត្រឹមត្រូវនៃការបំពេញ និងប្រសិទ្ធភាពទំហំកន្លែងគឺជាអាទិភាពសំខាន់បំផុត។ ការជ្រើសរើសស្ថាបត្យកម្មចលនាដែលត្រឹមត្រូវ ធានាបាននូវភាពអាចទុកចិត្តបានយូរអង្វែន និងផលចំណេញអតិបរមាទូទាំងរោងចក្របំពេញបាឡ៉ុងរបស់អ្នក។





 ព័ត៌មានក្តៅ








