 EN

دامنهی فنی و مبانی سازگونی پایاندهی دهانه
انتخاب یک اندازههای دهانهی شیشه برای دستگاههای پرکن و دربگذار پیکربندی نیازمند تطبیق دقیق هندسهی رزوه، ابعاد حلقهی دهانه و جنس درب با سیستم محرک دستگاه است. در بستهبندی مدرن نوشیدنیها، پروفیل دهانهی شیشهها بهطور قابلتوجهی در دستهبندیهای محصولات متفاوت است؛ از پایاندهی PCO 1881 با قطر ۲۶ میلیمتر برای نوشیدنیهای گازدار تا پایاندهی دهانهی گشاد ۳۸ میلیمتری برای آبمیوههای فشردهشدهی سرد و نوشیدنیهای ورزشی. عدم تطبیق مناسب بین گیرهی دربگذار و پایاندهی دهانهی شیشه منجر به خرابی رزوه، دربگذاری نادرست، نشتی ریز و تخریب زودرس درخته میشود.
بهینه انتخاب دربگذار برای دهانهی شیشههای نوشیدنی بهطور فراوانی به تعیین دقیق پارامترهای تحمل مکانیکی در طول طراحی تجهیزات وابسته است. سیستمهای مونوبلاک پیشرفته با سرعت بالا از چرخدندههای دستگیرنده گردن بطری و گیرندههای ضدچرخش گردن بطری برای تثبیت ظروف پلیاتیلن ترفتالات یا شیشهای در طول چرخه پوششدهی استفاده میکنند. ارزیابی سازگانی پایانه گردن دستگاه پوششدهی از ایجاد گلوگاههای عملیاتی جلوگیری میکند، اعوجاج ظروف را کاهش میدهد و کارایی کلی تولید را بهینه میسازد. کارخانههای طراحیشده توسط ACE-FILLING قطعات قابل تغییر ماژولار را ادغام کردهاند تا اطمینان حاصل شود که یک پیکربندی خودکار پوششدهنده گردن بطری بدون از دست دادن دقت گشتاور، بهصورت هموار ظروف با انواع مختلف پایانه گردن را پوشش میدهد.
بررسی دقیق استانداردهای رایج پایانه گردن — مانند ISBT PCO 1810، PCO 1881، 29/25 و ر threads سهشیاره ۳۸ میلیمتری — به تیمهای فنی کمک میکند تا تشخیص دهند آیا برج پوششدهی با گیرههای ثابت یا سیستم پوششدهی گشتاوری مغناطیسی با قابلیت تغییر سریع لازم است. انتخاب صحیح انتخاب دربگذار برای دهانهی شیشههای نوشیدنی زمان ایستکردن را هنگام انتقال بین قطرهای متفاوت گردن بطری در خطوط تولید مشترک کاهش میدهد.
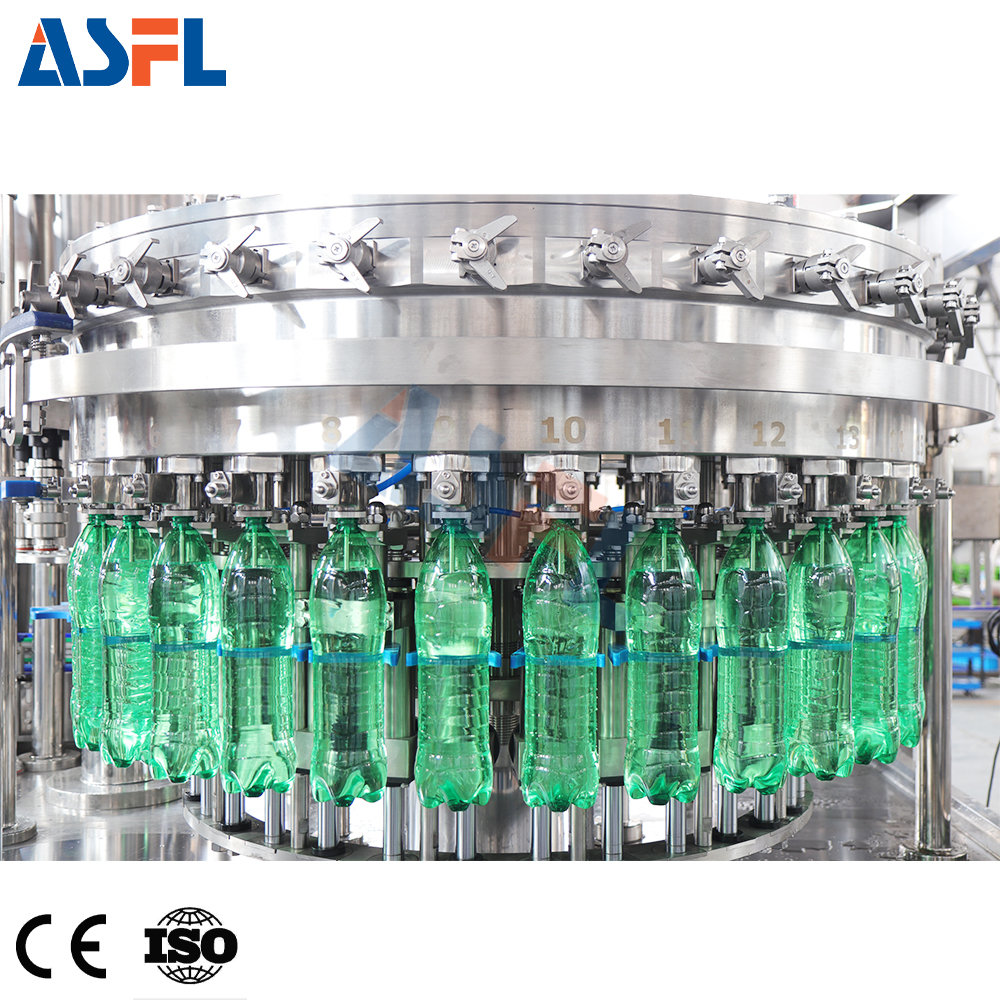
استانداردهای ابعاد گردن بطری و ماتریس مهندسی چاک
محصولات نوشیدنی مختلف، پایانبندیهای گردن بطری تخصصی را برای رعایت محدودیتهای فشار داخلی، ارگونومی ریختن و استانداردهای صحت درزبندی که تحت گواهینامههای ISO 22000 و دستورالعملهای FDA صادر شدهاند، تعیین میکنند. تطبیق این مشخصات با هندسه ظرفها نیازمند کالیبراسیون دقیق قطر چاکهای درببستن، محدودیتهای گشتاور هیسترزیس مغناطیسی و فاصلهٔ حرکت محور عمودی است. اندازههای دهانهی شیشه برای دستگاههای پرکن و دربگذار تطابق مشخصات با هندسه ظرفها نیازمند کالیبراسیون دقیق قطر چاکهای درببستن، محدودیتهای گشتاور هیسترزیس مغناطیسی و فاصلهٔ حرکت محور عمودی است.
-
پایانبندیهای نوشیدنیهای گازدار سبکوزن (PCO 1881): نیازمند همترازسازی دقیق از بالا و گیرههای ضدچرخش گردن بطری برای جلوگیری از پیچش گردن بطریهای PET با دیوارهٔ نازک تحت گشتاور درببستن است.
-
پایانبندیهای آب بدون گاز (۲۹/۲۵ و ۱۸۸۱ با گردن کوتاه): کنترل گشتاور با رزوهٔ کمعمق را میطلبد تا از خرابشدن درپوشهای پلاستیکی کوتاه در حین چرخش با سرعت بالا جلوگیری شود.
-
پایانبندیهای نوشیدنیهای دهانهٔ گسترده (۳۸ میلیمتر و ۴۸ میلیمتر): نیازمند چاکهای درببستن با قطر بزرگتر و سطح تماس گستردهتر است تا نیروی درزبندی یکنواخت به سمت پایین اعمال کند، بدون اینکه پایانبندی گردن بطری را فشرده یا آسیب بزند.
-
پایانبندی شیشهای بطری با درپوش تاجی (درپوش تاجی ۲۶ میلیمتری): از سرکُشهای پنوماتیک یا مکانیکی به جای گیرههای گشتاوری چرخشی برای ایجاد درزی هرمِتیک و ضد نفوذ هوا در اطراف لبهٔ شیشهای گردن بطری استفاده میکند.
| استاندارد گردن بطری | قطر اسمی | کاربرد رایج در نوشیدنیها | مشخصات گیره و سر کپینگ | تأثیر بر سازگانی پایانبندی گردن بطری با دستگاه کپینگ |
| PCO 1810 | استاندارد ۲۸ میلیمتری | نوشیدنیهای گازدار، آب گازدار | گیرهٔ گشتاوری مغناطیسی با درجات موجدار | کاربرد پایدار گشتاور را برای پروفیلهای پیچی مقاوم تضمین میکند |
| PCO 1881 | گردن کوتاه ۲۸ میلیمتری | نوشیدنیهای گازدار و آبمیوهها | چک سبکوزن آلومینیومی با گیرههای دقیق | پشتیبانیها اندازههای دهانهی شیشه برای دستگاههای پرکن و دربگذار بهینهسازی از طریق کاهش وزن درب |
| پایاندهنده گردن ۲۹ بر ۲۵ | فراکوتاه ۲۹ میلیمتری | آب معدنی بدون گاز و آب تصفیهشده | چک هیسترزیس کمگشتاور | بهینه سازی می کند انتخاب دربگذار برای دهانهی شیشههای نوشیدنی برای جلوگیری از فروپاشی گردن در پلیاتیلن ترفتالات فوقسبک |
| ۳۸ میلیمتری سهشروع | دهانهٔ ۳۸ میلیمتری گشاد | محصولات لبنی، نوشیدنیهای کاربردی، قهوهٔ سرد | گیرهٔ پنوماتیک لاستیکی با قطر بزرگ | افزایش سازگانی پایانه گردن دستگاه پوششدهی در خطوط ظروف با دهانهٔ گشاد |
| پایانبند تاجی ۲۶ میلیمتری | لبهٔ خارجی ۲۶ میلیمتری | آبجوی صنفی، نوشابهٔ شیشهای باکیفیت | قالب چینزنی از فولاد ابزار سختشده | امکان ایمنی ساختاری برای اجسام سفت پیکربندی خودکار پوششدهنده گردن بطری تنظیمات |
مکانیک کنترل گشتاور و بهینهسازی تغییر تنظیمات
عامل کلیدی مؤثر بر اندازههای دهانهی شیشه برای دستگاههای پرکن و دربگذار انعطافپذیری، مکانیزم کنترل گشتاور است. سرپوشهای پیچزن باید گشتاور چرخشی دقیقی را اعمال کنند تا درزی آببند ایجاد شود، بدون آنکه ر threads پلاستیکی سرپوش آسیب ببینند یا نوارهای اطمینان ضد دستکاری شکسته شوند.
سرپوشهای پیچزن هیسترزیس مغناطیسی قابلیت تنظیم پیوستهٔ گشتاور را فراهم میکنند و از سایش ناشی از اصطکاک مکانیکی در کلاچهای قدیمی فنری جلوگیری میکنند. هنگام بازآرایی یک پیکربندی خودکار پوششدهنده گردن بطری برای درزهای گردنبطریهای پهنتر، اپراتورها مقیاسهای ترازدهی مغناطیسی را تنظیم میکنند تا گشتاور اعمالی بهصورت متناسب با افزایش مساحت سطح سرپوش افزایش یابد.
-
تعویض سریع بدون ابزار: استفاده از گیرههای پیچزن سریع و صفحات ستارهای بدون نیاز به ابزار، زمان تغییر خط تولید بین انواع مختلف اندازههای دهانهی شیشه برای دستگاههای پرکن و دربگذار را از چند ساعت به کمتر از ۱۵ دقیقه کاهش میدهد.
-
مدیریت مطمئن گردنبطری: سیستمهای حمل و نقل معلق با گیرهٔ گردنبطری، بطریهای PET را از طریق حلقهٔ گردنشان نگه میدارند و این امکان را فراهم میکنند که یک پیکربندی خودکار پوششدهنده گردن بطری بتواند ارتفاعهای مختلفی از بطریها را پردازش کند، در حالی که ارتفاع ثابت حلقهٔ گردنبطری حفظ میشود.
-
سیستمهای ارتفاعدهی برای تغذیه درپوشها: جداکنندههای مکانیکی درپوش و بالابرهاي چرخشي دارای ریلهای قابل تنظیم شیار هستند تا بتوانند تغییرات ارتفاع و قطر درپوش را بدون ایجاد گرفتگی در کانالهای انتقال درپوش جبران کنند.
پروتکلهای بازرسی کنترل کیفیت و تأیید کارخانهای
برای تأیید انتخاب دربگذار برای دهانهی شیشههای نوشیدنی قبل از ارسال تجهیزات، برای اطمینان از دقت و یکپارچگی درزبندی، هر دستگاه پرکن-درپوشزن ACE-FILLING تحت رویههای دقیق آزمون کیفیت قرار میگیرد که با استانداردهای بینالمللی بستهبندی همسو است.
-
آزمون گشتاور و تأیید برداشتن: دوربینهای دیجیتال گشتاور، گشتاور اعمالشده و گشتاور برداشتن را روی نمونههای شیشهای اندازهگیری میکنند تا از انطباق با دستورالعملهای صنعتی ISBT در زمینه نگهداری درپوش اطمینان حاصل شود.
-
تشخیص نشتی تحت فشار بالا: شیشههای درزبندیشده تحت آزمون حبابزنی زیر آب فشاردار و بازرسی تحلیل خلأ قرار میگیرند تا اطمینان حاصل شود که هیچ نشتی میکروسکوپی در لبه درزبندی گردن شیشه وجود ندارد.
-
سیستمهای بازرسی بینایی نوری: دوربینهای با سرعت بالا و یکپارچه، صحت قرارگیری درب، فاصلهٔ ارتفاعی درب از سطح ظرف و سلامت حلقههای امنیتی ضد دستکاری را در سرعتهای کامل عملیاتی بررسی میکنند.
-
آزمونهای ترازسازی پویای گیرهٔ درب: نشانگرهای دیال، هممرکزی محور شفت درب و حلقهٔ گردن ظرف را تأیید میکنند تا از پیچیدن نامنظم درب خارج از محور جلوگیری شود.
برای مستندات فنی جامع، نقشههای سفارشی ابزارهای گردن ظرف و گزینههای ادغام تجهیزات، وبسایت رسمی را مشاهده کنید.






 اخبار داغ








