 EN

Alcance técnico y fundamentos de compatibilidad del acabado del cuello
Selección de un tamaños de cuello de botella para máquinas de llenado y tapado la configuración exige hacer coincidir geometrías específicas de rosca, dimensiones del anillo del cuello y materiales de las tapas con el sistema de accionamiento del equipo. En el envasado moderno de bebidas, los perfiles del cuello de las botellas varían notablemente entre categorías de productos: desde acabados ligeros de 26 mm PCO 1881 para refrescos gaseosos hasta acabados de cuello ancho de 38 mm para jugos exprimidos en frío y bebidas deportivas. Una coincidencia inadecuada entre la pinza de la máquina de tapado y el acabado del cuello de la botella provoca deshilachado de la rosca, colocación incorrecta de las tapas, microfugas y degradación prematura del sellado.
Óptimo selección de tapado según el cuello de botellas de bebidas depende en gran medida del establecimiento de parámetros estrictos de tolerancia mecánica durante el diseño del equipo. Los sistemas monobloque modernos de alta velocidad utilizan ruedas estrella de manejo por cuello y pinzas antirrotación por cuello para estabilizar los envases de PET o vidrio durante todo el ciclo de tapado. La evaluación de la compatibilidad del acabado del cuello de la máquina de tapado evita cuellos de botella operativos, reduce la deformación de los envases y optimiza la eficiencia general de producción. Las fábricas diseñadas por ACE-FILLING integran piezas modulares para cambios rápidos, lo que garantiza que una configuración automática de tapadora por cuello de botella maneje sin problemas múltiples tipos de acabados de cuello de botella sin sacrificar la precisión del par de apriete.
El conocimiento riguroso de las normas estándar de cuellos —como ISBT PCO 1810, PCO 1881, 29/25 y roscas de 38 mm con tres inicios— ayuda a los equipos técnicos a determinar si es necesario un cabezal de tapado con mordazas fijas o un sistema magnético de tapado con par ajustable y cambio rápido. La selección correcta selección de tapado según el cuello de botellas de bebidas reduce el tiempo de inactividad al cambiar entre distintos diámetros de cuello en líneas de producción compartidas.
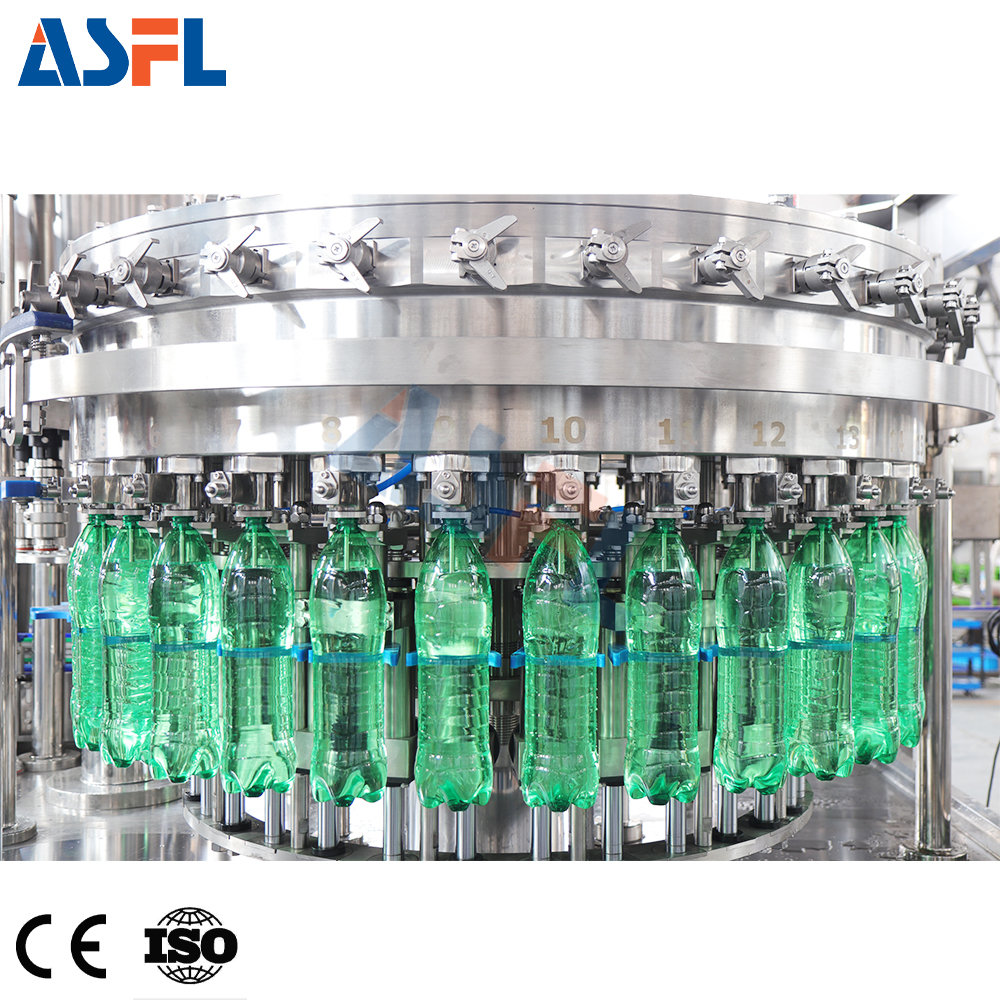
Normas de dimensiones del cuello y matriz de ingeniería de los cabezales de sellado
Distintos productos bebibles exigen acabados especializados en el cuello de las botellas para cumplir con los límites de presión interna, la ergonomía al verter y los estándares de integridad del sellado certificados según las normas ISO 22000 y las directrices de la FDA. Ajustar las tamaños de cuello de botella para máquinas de llenado y tapado especificaciones a las geometrías del envase requiere una calibración precisa de los diámetros de los cabezales de sellado, de los límites de par magnético por histéresis y de las distancias de recorrido vertical del eje portaherramientas.
-
Acabados ligeros para refrescos (PCO 1881): Requieren alineación de carga superior de alta precisión y abrazaderas antirrotación en el cuello para evitar que los cuellos de botellas de PET de paredes finas giren bajo el par de sellado.
-
Acabados para agua sin gas (29/25 y 1881 de cuello corto): Exigen control de par mediante roscas poco profundas para evitar el deshilachado de tapones plásticos cortos durante la rotación a alta velocidad.
-
Acabados para bebidas de boca ancha (38 mm y 48 mm): Requieren cabezales de sellado de mayor diámetro con superficie de contacto ampliada para aplicar una fuerza de sellado uniforme hacia abajo sin deformar el acabado del cuello de la botella.
-
Acabados de corona para botellas de vidrio (tapa de corona de 26 mm): Utiliza cabezales de prensado neumáticos o mecánicos, en lugar de mandriles de par giratorio, para lograr un sellado hermético estanco alrededor del borde exterior del cuello de la botella de vidrio.
| Estándar del cuello de la botella | Diámetro nominal | Aplicación típica para bebidas | Especificación del mandril y del cabezal de tapado | Impacto sobre la compatibilidad del acabado del cuello con la máquina de tapado |
| PCO 1810 | estándar de 28 mm | Bebidas gaseosas, agua con gas | Mandriles magnéticos de par con insertos dentados | Garantiza una aplicación constante del par para perfiles de rosca robustos |
| PCO 1881 | cuello corto de 28 mm | Bebidas gaseosas, jugos | Pinza de aluminio ligera con pinzas de precisión | Soportes tamaños de cuello de botella para máquinas de llenado y tapado optimización mediante la reducción del peso de la tapa |
| acabado de cuello 29/25 | ultra-corto de 29 mm | Agua mineral sin gas, agua purificada | Pinza de baja torsión con histéresis | Optimiza selección de tapado según el cuello de botellas de bebidas para evitar el colapso del cuello en PET ultra-ligero |
| 38 mm de tres inicios | boca ancha de 38 mm | Lácteos, bebidas funcionales, cold brew | Pinza neumática con revestimiento de goma de gran diámetro | Mejora de la compatibilidad del acabado del cuello de la máquina de tapado en líneas de envases de boca ancha |
| acabado de corona de 26 mm | labio exterior de 26 mm | Cerveza artesanal, refrescos premium en vidrio | Matriz de doblado de acero para herramientas endurecido | Proporciona seguridad estructural para rígidos configuración automática de tapadora por cuello de botella montajes |
Mecánica de control de par y optimización del cambio
Un factor clave que rige tamaños de cuello de botella para máquinas de llenado y tapado la flexibilidad es el mecanismo de control del par de torsión. Las cabezas dosificadoras deben aplicar un par de torsión rotacional exacto para lograr un sellado hermético sin dañar las roscas de los tapones de plástico ni romper las bandas de seguridad antimanipulación.
Las cabezas dosificadoras de histéresis magnética ofrecen un ajuste continuo del par de torsión, eliminando el desgaste por fricción mecánica asociado con los embragues de muelle tradicionales. Al reconfigurar una configuración automática de tapadora por cuello de botella para acabados de cuello de botella más anchos, los operarios ajustan las escalas de alineación magnética para incrementar proporcionalmente el par de aplicación según el aumento del área superficial del tapón.
-
Cambio rápido sin herramientas: El uso de portatapones de liberación rápida y placas de estrella sin herramientas reduce los tiempos de cambio de línea entre distintos tamaños de cuello de botella para máquinas de llenado y tapado de horas a menos de 15 minutos.
-
Manipulación positiva del cuello: Los sistemas de transporte con pinzas suspendidas en el cuello sujetan las botellas de PET por el anillo del cuello, permitiendo que una sola configuración automática de tapadora por cuello de botella procese distintas alturas de botella manteniendo una elevación constante del cuello.
-
Sistemas de elevación para la alimentación de tapones: Los clasificadores mecánicos de tapones y los elevadores rotativos incorporan rieles ajustables en las rampas para adaptarse a las variaciones de altura y diámetro de los tapones, evitando atascos en los canales de transferencia.
Protocolos de inspección para el control de calidad y verificación en fábrica
Para verificar selección de tapado según el cuello de botellas de bebidas para garantizar precisión e integridad del sellado antes del envío del equipo, ACE-FILLING somete cada máquina de llenado y tapado a rigurosos procedimientos de prueba de calidad, alineados con las normas internacionales de embalaje.
-
Pruebas de par de apriete y verificación de desenroscado: Los medidores digitales de par miden el par de apriete y el par de desenroscado en muestras de botellas para confirmar el cumplimiento de las directrices industriales ISBT sobre retención de tapones.
-
Detección de fugas a alta presión: Las botellas selladas se someten a pruebas de burbujas bajo agua presurizada y a inspecciones mediante decaimiento al vacío para confirmar la ausencia total de microfugas en el labio de sellado del cuello.
-
Sistemas ópticos de inspección por visión: Cámaras de alta velocidad integradas verifican la rectitud de la aplicación de la tapa, el espacio libre entre la tapa y la parte superior del frasco, y la integridad de los anillos de seguridad antimanipulación a velocidades operativas máximas.
-
Pruebas dinámicas de alineación del portatapas: Los indicadores de reloj verifican la concéntrica entre el eje del husillo de taponado y el anillo del cuello del frasco para evitar el roscado descentrado de la tapa.
Para documentación técnica completa, diagramas personalizados de herramientas para cuellos de frascos y opciones de integración de equipos, explore la página oficial






 Noticias destacadas








