 EN

ساخت کارخانه در تاریخی به پایان میرسد؛ اما تولید تکرارپذیر تنها زمانی آغاز میشود که افراد، تأسیسات، ظروف، سیستمهای کنترل و رویهها بهصورت هماهنگ با یکدیگر عمل کنند. یک سیستم تکانهای پر کردن فلش میتواند این فاصله را کوتاهتر کند، مشروط بر اینکه آن را بهعنوان یک پروژهٔ تولیدی پیوسته در نظر بگیریم، نه بهعنوان دستگاهی که به کفی خالی تحویل داده شده است. از دیدگاه مهندسی خط بستهبندی، پرسش مفید این نیست که پرکننده چقدر سریع کار میکند. بلکه این است که آیا کل خط را میتوان در ترتیبی منطقی نصب، بررسی، آموزش داد و راهاندازی کرد.
یک سیستم تکانهای پر کردن فلش پرکننده، جابهجایی بطری و اغلب درببستن یا انتقال به بخش بعدی را در یک گردش کار هماهنگ ادغام میکند. این هماهنگی میتواند زمان انتظار غیرضروری بین پایان ساخت و اولین نوبتهای پایدار تولید را کاهش دهد. اما این امر نیاز به اعتبارسنجی را از بین نمیبرد. بلکه به تیم پروژه مجموعهای شفافتر از نقاط اتصال را میدهد تا از ابتدا تعریف شوند.
چرا «آمادهٔ کارخانه» لزوماً به معنای «آمادهٔ تولید» نیست
یک تسهیلات جدیدسازیشده ممکن است دیوارها، شیارهای زهکشی، تابلوهای برق و کف تمامشده داشته باشد، درحالیکه ناحیه بستهبندی هنوز آماده بهرهبرداری نیست. تأخیرهای رایج معمولاً در نقاط انتقال رخ میدهند: تأمین آب یا محصول به نقطه اتصال اشتباه میرسد، نوار نقاله فضای تجمع تأییدشدهای ندارد، راهنماهای بطری برای ظرف واقعی تنظیم نشدهاند یا سیگنالهای کنترلی بین ایستگاهها آزمایش نشدهاند. یک سیستم تکانهای پر کردن فلش طرح کامل این وابستگیها را پیش از ورود تجهیزات آشکار میسازد.
در کاربردهای غذایی، قابلیت پاکسازی و دسترسی بخشی از تصمیمگیری درباره چیدمان هستند، نه جزئیاتی که در هفته پایانی بررسی میشوند. بند ۲۱ CFR ۱۱۷٫۴۰ مقررات CGMP غذای ایالات متحده، تجهیزاتی را توصیف میکند که بهاندازه کافی قابل پاکسازی هستند و بهگونهای نصب شدهاند که پاکسازی و نگهداری را تسهیل کنند. تعهدات دقیق بستگی به محصول، بازار و تسهیلات دارد، اما درس عملی آن بهطور گسترده مفید است: هنگام قرارگیری خط تولید، فضای لازم برای خدمات، پاکسازی، تغییر محصول و بازرسی را پیشبینی کنید.
با نقاط اتصال خط شروع کنید، نه صرفاً با پرکننده
اولین روش برای راهاندازی سریع این است که در هنگام انجام همزمان کارهای عمرانی و تأسیساتی، صفحهی نقطهی اتصال مشترک را «منجمد» کنید. تیم تولید باید ابعاد شیشه، فرمت درب، حجم پرکردن مورد نظر، رفتار مایع، تأسیسات مورد نیاز، زهکشی کف و مسیر حرکت شیشههای خالی تا محصول بستهبندیشده را تأیید کند. با این سیستم تکانهای پر کردن فلش ، این جزئیات بر زمانبندی ورود مواد، روش پرکردن، پیکربندی نازل و ظرف، انتقال به دستگاه درببستن و چیدمان نوار نقاله تأثیر میگذارند.
در واقع، سرعت تنها یکی از عوامل تصمیمگیری است. ویسکوزیته، تمایل به تشکیل کف، وجود ذرات معلق، دما و روش شستشو میتوانند شکل چرخهی پرکردن پایدار را تغییر دهند. این امر در مورد شیشهها نیز صدق میکند: نوع پایانبندی گردن، شکل پنلها، پایداری قاعده و سطح مناسب برای چسباندن برچسب، بر نحوهی دستکاری شیشه تأثیر میگذارند. تأیید این شرایط پیش از ساخت، تنظیمات مکانیکی دیرهنگام را کاهش میدهد که میتوانند پنجرهی راهاندازی را بهطور کامل اشغال کنند.
در طول ساخت، از بستههای کاری ماژولار استفاده کنید
یک سیستم تکانهای پر کردن فلش به پروژه کمک میکند تا سریعتر پیش برود، زمانی که تیم محلی بتواند کار خود را بهصورت موازی آماده کند. نصب را به بستههای کاری با نقاط پذیرش مشخص تقسیم کنید:
- بسته تأسیسات: سطح کف، دریچههای تخلیه، دسترسی ایمن، روشنایی و فضای کافی برای خدمات اطراف خط را بررسی کنید.
- بسته تأمین انرژی و منابع: نقاط اتصال برق، هوا، آب، محصول و تخلیه را برچسبگذاری کنید؛ و قبل از اتصال تجهیزات، وضعیت آنها را تأیید کنید.
- بسته مکانیکی: پرکننده، نوار نقالهها، درببند و محافظها را در جای مناسب قرار دهید؛ سپس سطحبندی، همترازی و دسترسی را بررسی کنید.
- بسته کنترلی: سنسورها، قفلهای ایمنی، توقف اضطراری، هشدارها و سیگنالهای بین ایستگاهها را قبل از آزمایش محصول آزمایش کنید.
- بسته عملیاتی: آمادهسازی دستورالعملهای بهداشت، راهاندازی، تغییر تنظیمات، پاسخ به خرابیها و بازرسی کیفیت.
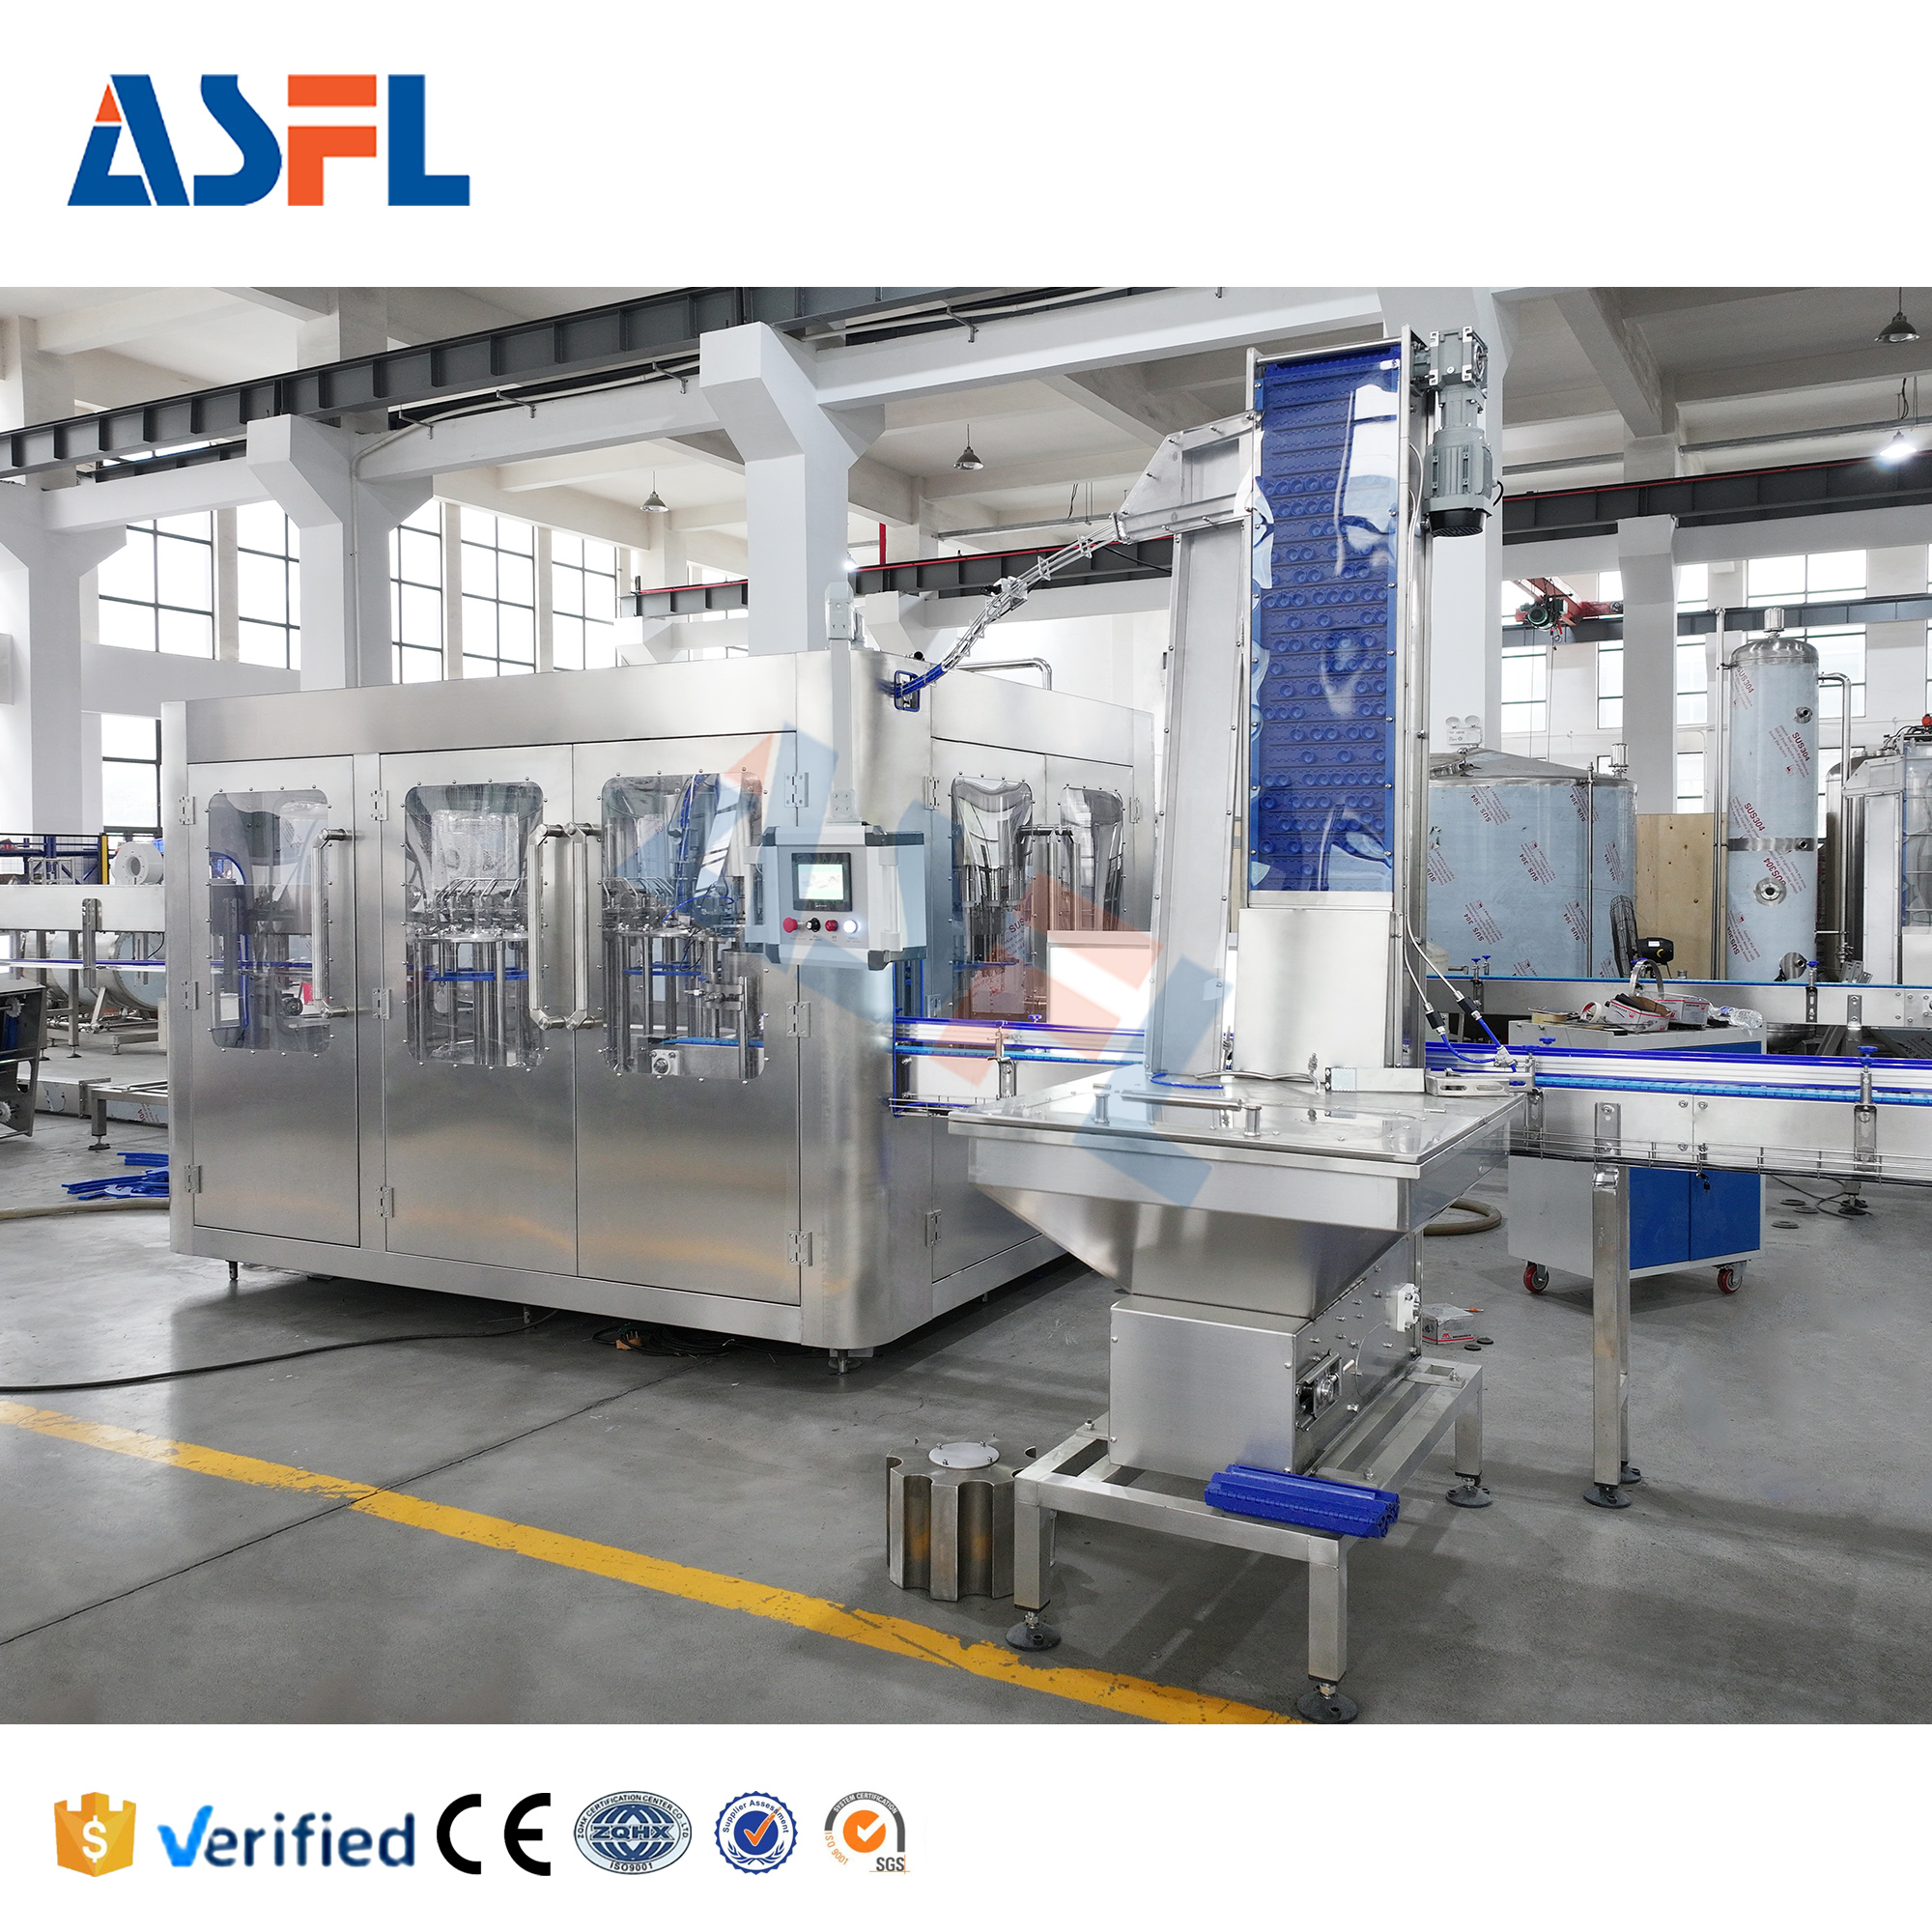
این ساختار یک سیستم تکانهای پر کردن فلش را به دنبالهای از بررسیهای کوچکتر تبدیل میکند. همچنین به تیمهای ساخت، نگهداری، کیفیت و عملیات کمک میکند تا بدانند چه اجزایی تحت مسئولیت آنهاست، نه اینکه منتظر یک رویداد راهاندازی نهایی و شلوغ بمانند.
راهاندازی از آزمونهای خشک تا آزمونهای کنترلشده با مایع
سریعترین مسیر معمولاً اجرای اولیه با حداکثر سرعت نیست. ابتدا یک بررسی مکانیکی خشک انجام دهید، سپس از ظروف خالی برای مشاهدهی انتقالها و تنظیم پارامترها استفاده کنید. بعد، مایع فرآیند را با نرخی محتاطانه وارد کنید و ثبات پرکردن، پاشش یا زدن کف، درببندی، محصولات ردشده و واکنش سیستم به توقفهای عمدی را مستند کنید. یک سیستم تکانهای پر کردن فلش با کنترلهای بهوضوح تعریفشده، تشخیص اینکه آیا مشکل از بخش تأمین، پرکردن، دستکاری بطری، درببندی یا تخلیه آغاز شده، را آسانتر میکند.
برای یک دستگاه پرکنندهٔ خودکار بطری در خط تولید چیدمان، فاصلهگذاری بین ایستگاهها نیازمند توجه ویژهای است. یک خط ممکن است تا زمانی که انباشتگی در ایستگاه پاییندست باعث شود شیشهها به سمت ماشین پرکن برگردند، پایدار به نظر برسد. الگوی واقعی توقف و راهاندازی مجدد را آزمایش کنید، نه صرفاً کارکرد پایدار. همین امر دلیل آن است که یک ماشین خودکار پرکن شیشهای با سرعت بالا ادعا باید در مقابل کل شرایط عملیاتی ارزیابی شود، از جمله تغذیه محصول و فرآیند پاییندست.
افزایش تدریجی را به یک حلقه یادگیری تبدیل کنید
پس از اولین آزمایش قابل قبول، پنجرههای تولید کوتاه و برنامهریزیشده را اجرا کنید، نه اینکه تمام تنظیمات را یکجا تغییر دهید. دستورالعمل تولید، لات شیشه و درب، اقدامات اپراتور، هشدارها، محصولات ردشده، مشاهدات پرکردن و زمان تمیزکاری را ثبت کنید. سپس یک شرط محدودکننده را در هر مرحله بررسی کنید. یک سیستم تکانهای پر کردن فلش مسیر را تا تولید انبوه کوتاهتر میکند، زیرا تنظیمات، هشدارها و رویههای عملیاتی آن از شیفتی به شیفت دیگر قابل تکرار میشوند.
باید تعمیر و نگهداری پیش از تحویل خط درگیر شود. یک تعمیر و نگهداری ماشین خودکار پرکن شیشهای فهرست بازرسی میتواند شامل روانسازی (در صورت لزوم)، قطعات سایشی، پاکسازی سنسورها، بررسی محافظها و واکنشی تعریفشده به هشدارهای تکراری باشد. این آمادهسازی احتمال از دست رفتن مزایای اولیهٔ تولید را کاهش میدهد، زیرا یک وظیفهٔ سادهٔ بازرسی به انجام نرسیده است.
فهرست کنترلی عملی برای رهاسازی
پیش از اعلام آمادگی خط تولید برای تولید عادی، اطمینان حاصل کنید که شرایط مستندشدهٔ محصول و بطری با تنظیمات انجامشده مطابقت دارد؛ خدمات عمومی (مانند برق، آب و هوا) پایدار هستند؛ بازرسیهای بهداشتی و ایمنی تکمیل شدهاند؛ اپراتورها قادر به انجام توقفها و راهاندازیهای دورهای هستند؛ بررسیهای کیفیت دارای مسئول مشخصی هستند؛ و واحد نگهداری و تعمیرات به سوابق و قطعات مورد نیاز دسترسی دارد. هدف، دستیابی به یک عدد چشمگیر در روز اول نیست؛ بلکه انتقال کنترلشدهای است که تیم بتواند آن را بهطور مداوم تکرار کند.
در این زمینه، یک سیستم تکانهای پر کردن فلش زمان لازم برای ساخت تا تولید انبوه را کاهش میدهد، زیرا نقاط اتصال قابل آزمون بوده و مسئولیتها مشخص هستند. پیکربندی مربوط به مایع واقعی، ظرف، بهداشت و شرایط عملیاتی را انتخاب کنید و سپس آن را بهصورت مرحلهای راهاندازی کنید. این رویکرد مسیری پایدارتر از یک واحد خالی تا تولید روزانهٔ قابل اعتماد فراهم میکند.






 اخبار داغ








