 EN

Tehase ehitus lõpeb kindlal kuupäeval; korduv tootmine algab alles siis, kui inimesed, kasulikud teenused, mahutid, juhtimissüsteemid ja protseduurid töötavad koos. autaatne põrandatäitmis süsteem see võib lühendada seda ajavahemikku, kui seda käsitletakse ühendatud tootmisprojektina mitte masinana, mida tarnitakse tühjale põrandale. Pakendusjoone insenerite vaatepunktist ei ole kasulik küsimus lihtsalt see, kui kiiresti täitja suudab töötada. Tegelik küsimus on see, kas terve joon saab paigaldada, kontrollida, õpetada ja kasutusele võtta mõistlikus järjekorras.
EVA rannakott autaatne põrandatäitmis süsteem see ühendab täitmise, pudelite liigutamise ja sageli ka korkimise või allapoole suunatud üleandmise ühte koordineeritud töövoogu. See koordineerimine võib vähendada vältimatu ootamist ehituse lõpust esimeste stabiilsete tootmistööde alguseni. See ei eemalda valideerimise vajadust. Pigem annab see projektiteamile selgemad ühenduspunktid, mille määramine tuleb teha varakult.
Miks tehasevalmisolek ei pruugi veel tähendada tootmisvalmisolekut
Uus hoone võib olla ehitatud nii, et seinad, kanalid, elektripaneelid ja põrand on valmis, kuid pakendusalade töölepanek on veel võimatu. Tavalised viivitused tekivad sageli ülekannetel: vesi või toode jõuab valele ühenduspunktile, konveieril puudub kinnitatud kogumisruum, pudelite juhikud ei ole seadistatud tegelikele mahutitele või kontrollsignaalid stantsionite vahel pole veel testitud. Täielik autaatne põrandatäitmis süsteem plaan teeb need sõltuvused nähtavaks juba enne seadmete saabumist.
Tootevaldkonnas on puhastatavus ja ligipääsetavus osa paigutusotsustest, mitte detail, millele pööratakse tähelepanu viimasel nädalal. Ameerika Ühendriikide tootevaldkonna CGMP-nõuded 21 CFR 117.40 kirjeldavad seadmeid, mis on piisavalt puhastatavad ning paigaldatud nii, et puhastamine ja hooldus oleksid lihtsad. Täpsed kohustused sõltuvad tootest, turust ja hoonest, kuid praktiline õppetund on laialdaselt kasutatav: jätke teeninduse, puhastamise, ümberseadistamise ja inspektsiooni jaoks ligipääs, kui joon on paigutatud.
Alustage joone ühenduspunktidega, mitte ainult täitjaga
Esimene seadistamise kiirvalik on kinnitada jagatud ühenduspunkti leht, kui tsiviil- ja kasuliku töö on veel käimas. Tootmismeeskond peab kinnitama pudelite mõõtmed, kaasavormi, sihtmahtu, vedeliku käitumist, vajalikke kasulikke teenuseid, põranda ärkamist ja tühjade pudelite liikumist pakendatud toote suunas. Koos autaatne põrandatäitmis süsteem , mõjutavad need andmed sisendusaja, täitmise meetodi, nõela ja mahuti konfiguratsiooni, kaasapaneja üleandmist ja transpordilindade paigutust.
Täpsemalt öeldes on kiirus ainult üks otsuse osa. Viskosiisus, kiheldumise kalduvus, osakesed, temperatuur ja puhastusmeetod võivad muuta stabiilse täitmistsükli kuju. Sama kehtib ka pudelite kohta: kaela lõpetus, paneeli kuju, aluse stabiilsus ja sildi ala mõjutavad käsitlemist. Nende tingimuste kinnitamine enne valmistamist vähendab hilises etapis tehtavaid mehaanilisi kohandusi, mis võivad tarbida seadistamise aegruumi.
Kasutage ehitusprotsessis modulaarseid tööpakette
EVA rannakott autaatne põrandatäitmis süsteem aitab projektil liikuda kiiremini, kui saidi meeskond saab oma tööd paralleelselt ette valmistada. Jagage paigaldus tööpakenditesse selgete vastuvõtu punktidega:
- Hoonepakend: kontrollige põranda tasapinda, kanalidraagid, ohutu ligipääs, valgustus ja piisav teenindusvahemaa joone ümber.
- Kasulikud teenused pakend: märgistage elektri-, õhu-, vee-, toote- ja ärkamisühenduspunktid; kinnitage nende seisukord enne seadmete ühendamist.
- Mehaaniline pakend: paigutage täitja, transpordirullid, kaasur ja kaitseklapp; seejärel kontrollige tasapinda, joondust ja ligipääsu.
- Juhtimispakend: testige andurid, lukustused, hädaotsingud, alarmid ja jaamadevahelised signaalid enne toote katsetusi.
- Tootmisepakend: valmistage sanitaarsete tingimuste tagamise, seadme käivitamise, tootmisülesande vahetuse, veareageerimise ja kvaliteedikontrolli juhised.
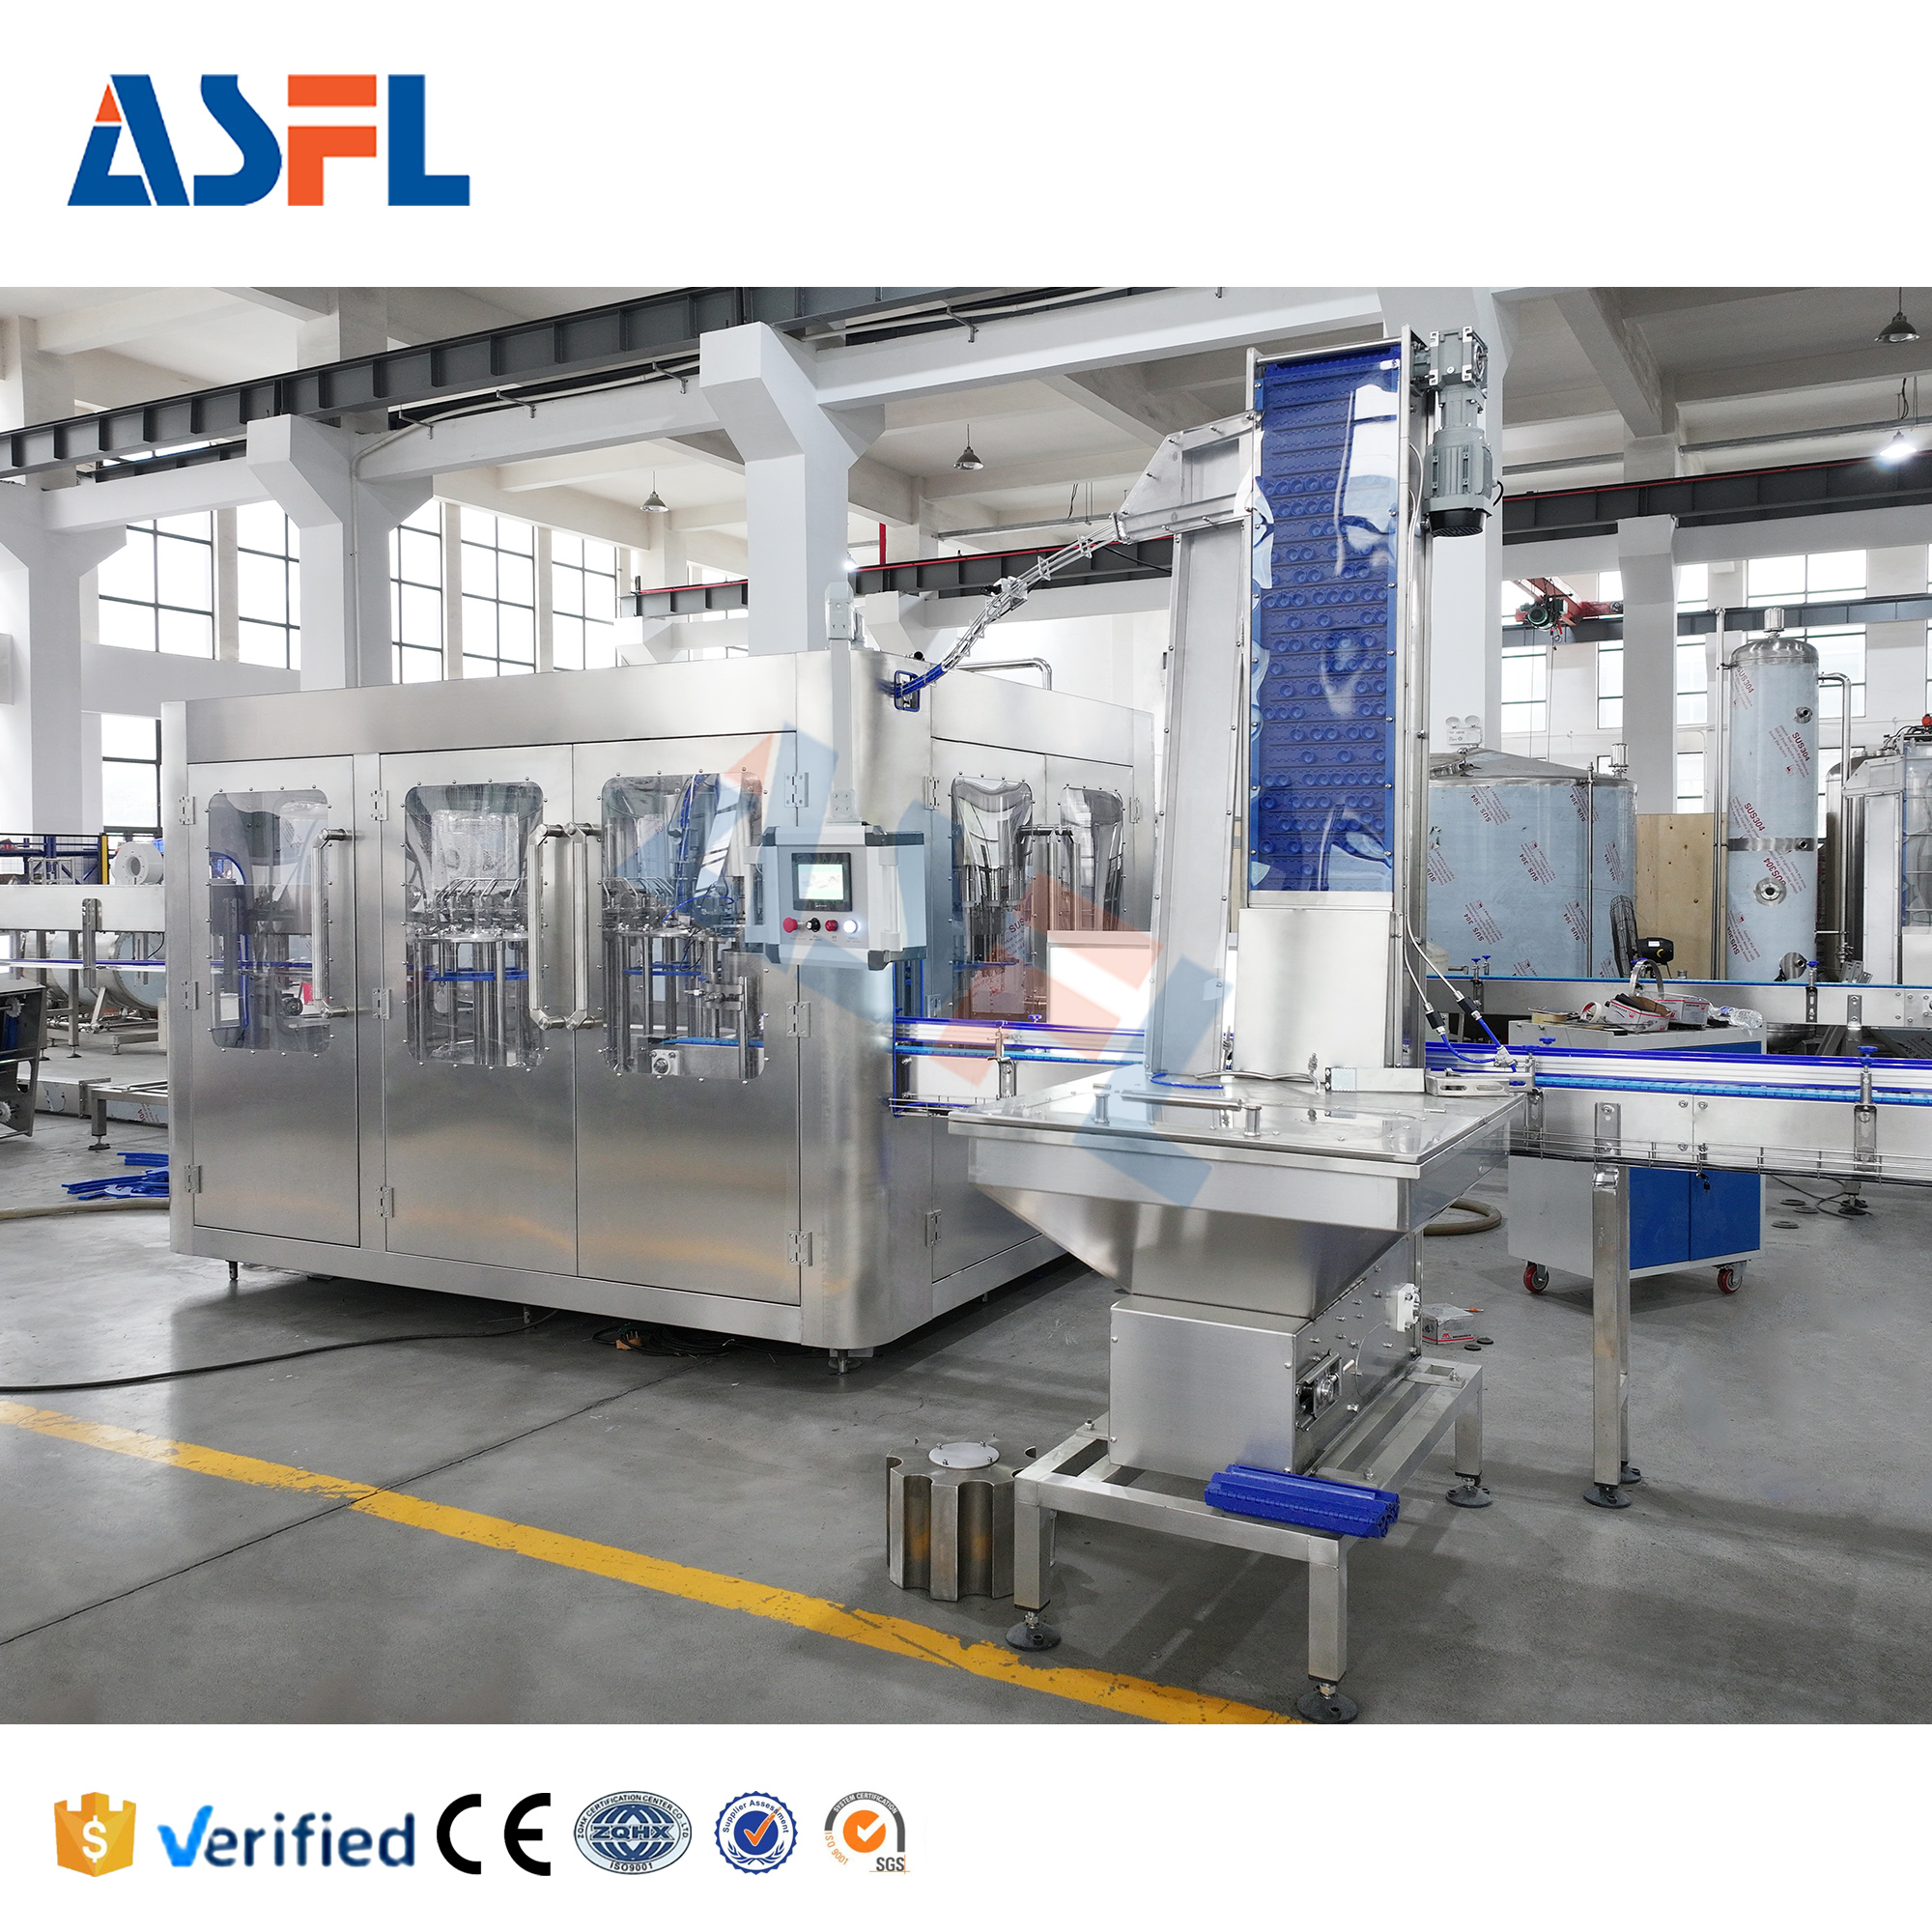
See struktuur muudab ühe autaatne põrandatäitmis süsteem väiksemate kontrollide järjestuseks. See aitab ka ehitus-, hooldus-, kvaliteedi- ja tootmise meeskondadel selgelt mõista oma vastutusalasid, mitte oodata üht lõplikku, ülekoormatud kommissioneerimise sündmust.
Kommissioneerimine kuivtestidest kontrollitud vedelikukatseteni
Kiireim tee ei ole sageli täiskiirusel esimene käivitus. Alustage kuiva mehaanilise kontrolliga, seejärel kasutage tühje mahuteid ülekannete vaatlemiseks ja seadistuste juhtimiseks. Järgmisena sisestage protsessivedelik konserveeriva kiirusega ning dokumenteerige täitmise ühtlasust, pritsimist või kihistumist, mahutite sulgemist, vigaseid tooteid ja tehisliku peatumisele antavat reageerimist. Üks autaatne põrandatäitmis süsteem selgelt defineeritud juhtimisega automaatselt töötav pudelite täitmisseade võimaldab probleemi alguspunkti (toorainevarustus, täitmine, pudelite käsitlemine, korkimine või väljund) lihtsamini eraldada.
Kui automaatne pudelite täitmisseade joonel paigutus, stantsioonide vaheline kaugus nõuab erilist tähelepanu. Liin võib näida stabiilsena, kuni allavoolus toimuv kogunemine põhjustab pudelite tagasitõmbumise täitja poole. Testige tegelikku seiskumise ja taaskäivitumise mustrikat, mitte ainult pidevat tööd. Seepärast tuleb automaatne pudelitäitja kiirustäitja väide hinnata täieliku töötingimuse alusel, sealhulgas toote sissetoomine ja allavoolus toimuv protsess.
Tehke ramp-up õppeloopiks
Esimese aktsepteeritava katsetuse järel käivitage lühikesi planeeritud tootmisvahemikke, mitte muutke korraga kõiki seadeid. Kirjutage üles retsept, pudelite ja korkide partii, operaatorte tegevused, häireteated, keeldumised, täitmise vaatlused ja puhastusaja. Seejärel analüüsige ükshaaval ühte kitsendavat tingimust. Sellest autaatne põrandatäitmis süsteem lüheneb tee massitootmiseni, kui selle seaded, häireteated ja tööprotseduurid muutuvad korduvaks vahetusest vahetusele.
Hooldus peaks osalema enne liini üleandmist. Sellest automaatse pudelitäitja hooldus kontrollnimekiri võib hõlmata lubrikaadi kasutamist, kus see on asjakohane, kuluvate osade kontrolli, sensorite puhastamist, kaitsekontrolle ja määratletud reageerimist korduvatele häiretele. Selline ettevalmistus vähendab tõenäosust, et varajased tootmisefektid kaovad lihtsa inspektsioonitöö ülesande määramata jätmine tõttu.
Praktiline vabastuskontrollnimekiri
Enne joone valmisoleku deklareerimist tavaliseks tootmiseks tuleb kinnitada, et dokumenteeritud toote- ja pudelitingimused vastavad seadistusele; kasulikud teenused on stabiilsed; sanitaar- ja ohutuskontrollid on lõpetatud; operaatoreid saavad teha igapäevaseid peatusi ja taaskäivitusi; kvaliteedikontrollidel on omanik; ning hooldusel on juurdepääs nõutavatele kirjetele ja osadele. Eesmärk pole suur esipäevane arv, vaid kontrollitud üleandmine, mida meeskond saab korrata.
Sel kontekstis autaatne põrandatäitmis süsteem vähendab ehitusest massitootmiseni kuluvat aega, muutes ühenduspunktid testitavaks ja vastutused nähtavaks. Valige konfiguratsioon, mis põhineb tegelikel vedelikel, mahutitel, hügieenil ja töötingimustel, ning võtke see etappide kaupa kasutusele. See lähenemisviis toetab stabiilsemat teekonda tühiest tootmisrajatisest usaldusväärseks igapäevaseks tootmiseks.






 Uued uudised








