 EN

كيف توفر آلة التعبئة السائلة المدمجة المساحة وتزيد الإنتاجية؟
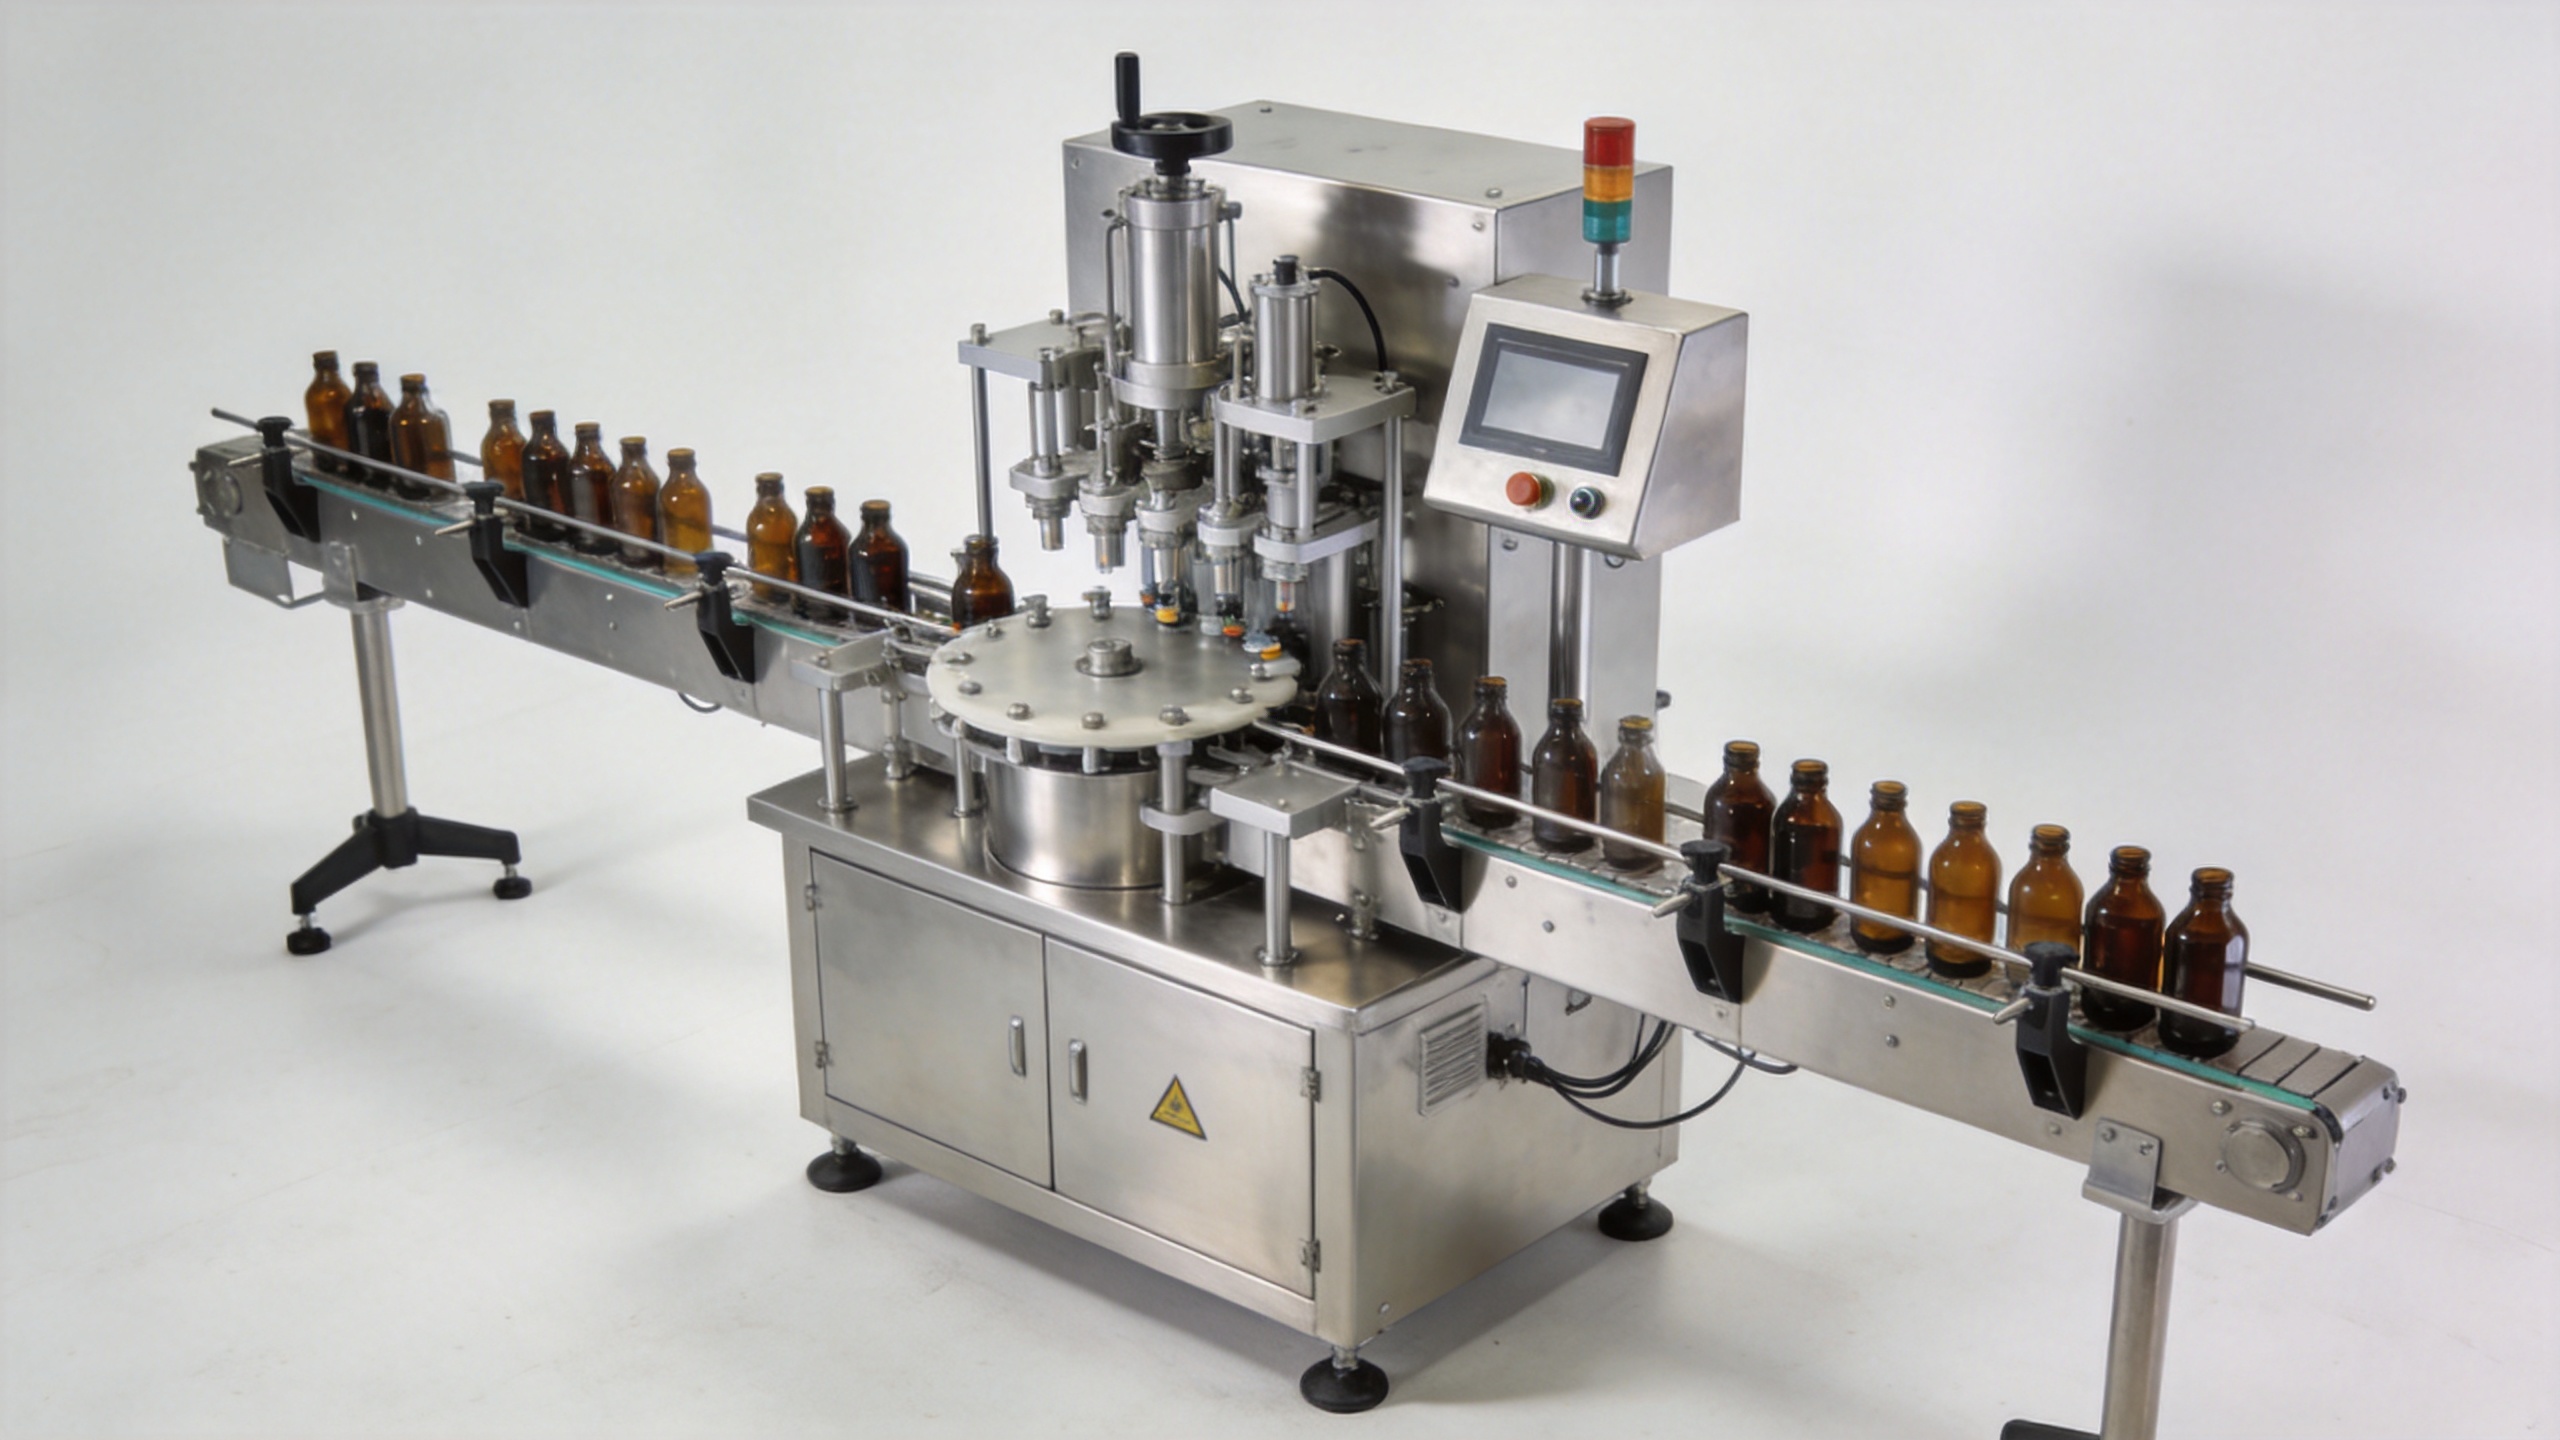
ا آلة تعبئة سائلة مونوبلك تدمج هذه الآلة عمليتي التعبئة والسدّاد في جهاز تغليف واحد منسق. وفي مصنعٍ ذي مخطط أرضي ضيق، قد يكون لهذا التغيير أثرٌ أكبر من مجرد خفض عدد الآلات. فبدلًا من نقل الحاويات من آلة التعبئة إلى آلة السدّاد المنفصلة عبر قسم ناقل أطول، يمكن تنظيم العملية حول مسار انتقال واحد خاضع للتحكم.
من منظور هندسة خطوط التغليف، فإن السؤال الصحيح ليس ببساطة ما إذا كانت آلة تعبئة سائلة مونوبلك أصغر حجمًا، بل ما إذا كان الترتيب المدمج يناسب السائل ونوع الزجاجة والغطاء وروتين التنظيف وسهولة وصول المشغل والوتيرة المطلوبة للخط. وعندما تتوافق هذه الشروط، فإن الآلة المدمجة الصغيرة يمكن أن تقلل نقاط الانتقال بين العمليات وتجعل التشغيل اليومي أسهل في الإدارة.
ما الذي يجعل الترتيب المدمج صغير الحجم؟
قد تُوزِّع خطٌّ تقليديٌّ عمليات إدخال الزجاجات، والتعبئة، وتوصيل الغطاء، وتركيب الغطاء، والإخراج، وأحيانًا الفحص في مناطق منفصلة. وتتطلّب كل منطقة هيكل آلة، ومنطقة انتقال، ومساحة وصول كافية، ومرافق عامة، وحواجز أمان، ومساحة لتراكم الحاويات بين العمليات. آلة تعبئة سائلة مونوبلك يجمع الخط المدمج محطاتٍ مختارة داخل هيكل قاعدة واحد ومفهوم تحكُّم واحد.
تنبع الميزة المكانية من إزالة الفراغات بين العمليات الحرجة أو تقليل طولها. ولا تحتاج الحاويات إلى السفر لمسافات طويلة من منطقة التعبئة إلى منطقة تركيب الغطاء، وقد يحتاج الخط إلى عدد أقل من الهياكل المنفصلة، ووصلات الناقلات، ووحدات التحكُّم. آلة تعبئة وتغطية السوائل وبالتالي، يمكن للخط المدمج الاستفادةَ بشكل أفضل من الغرفة القائمة، بينما يؤدي إضافة جهاز تركيب غطاء منفصل إلى فرض تغيير أكبر في التخطيط.
الحجم الصغير لا يعني أن كل تكوين يشغل نفس المساحة. فعدد رؤوس التعبئة، ومحطات التغطية، ومعدات تغذية الغطاء، والتجهيزات الواقية، والمساحة المطلوبة للصيانة تظل تؤثر على التخطيط النهائي. وفي الواقع، قارن بين الرسومات التخطيطية المُحددة الأبعاد والتي تتضمن ممرات المشغلين، ودخول الزجاجات وخروجها، ووصلات المرافق، والمساحة المخصصة للتنظيف والصيانة.
كيف يمكن للتكامل أن يحسّن تدفق الحاويات
غالبًا ما تزداد الإنتاجية لأنَّ آلة تعبئة سائلة مونوبلك يُنسِّق العمليات التي كانت ستكون منفصلةً في حالاتٍ أخرى. ويمكن إدارة تباعد الزجاجات، وتوقيت العجلة النجمية أو الناقل، وإطلاق عملية التعبئة، وتقديم الغطاء، وإطلاق عملية التغطية كأجزاءٍ من تسلسلٍ واحد. وبما أن عدد عمليات النقل بين الآلات المستقلة يقل، فإن احتمال انقلاب الحاويات أو تكدسها أو انتظارها عند نقطة الواجهة يقل أيضًا.
هذا لا يجعل آلة تعبئة سائلة مونوبلك أَسرع تلقائيًّا من كل خطٍّ منفصل. ويعتمد الإخراج الفعلي على أبطأ عمليةٍ موثوقة. ويمكن أن تُحدِّد سائلٌ لزجٌّ، أو منتجٌ يُكوِّن رغوةً، أو عبوةٌ ذات عنقٍ ضيِّق، أو غطاءٌ يصعب إغلاقه، أو زمن استعادة طويل لتغذية الأغطية المعدلة المُستدامة. وتتيح هذه الترتيبات للمُشغلين والمهندسين فحص عمليةٍ واحدةٍ متزامنةٍ بدلًا من عدة عمليات منفصلة يتعيَّن تشخيص أعطالها.
فعلى سبيل المثال، عندما تنتقل الزجاجات المملوءة مباشرةً إلى مرحلة التغطية، يمكن التحكم في التوقيت بين اكتمال الملء وتطبيق الغطاء بشكلٍ أكثر اتساقًا. وقد يساعد هذا الفريقَ الإنتاجيَّ في تقليل تراكم العبوات الذي يظهر عادةً بين جهاز الملء وجهاز التغطية. كما يسهِّل أيضًا تتبع سبب التباطؤ: هل هو في عملية الملء، أم في توريد الأغطية، أم في التعامل مع العبوات، أم في مسار التفريغ؟
حيث يمكن لماكينة التعبئة السائلة المدمجة إزالة التأخيرات الخفية
فالكثير من خسائر الخطوط ناتجة عن انقطاعات صغيرة بدلًا من أعطال دراماتيكية. أ آلة تعبئة سائلة مونوبلك يمكن تقليل عددٍ من هذه الانقطاعات عبر تبسيط المسار بين المحطات:
- مسافة انتقال أقصر: ويمكن أن يؤدي انخفاض عدد عمليات الانتقال عبر الناقلات إلى تقليل فرص انسداد الزجاجات أو أخطاء التباعد.
- توقف منسَّق: فإن عطلًا ما يمكنه إيقاف عمليتي التعبئة والغطاء المرتبطتين معًا، بدلًا من ترك جهازٍ مستقلٍ يعمل في قسمٍ تالي غير متاح.
- تسلسل تغيير الإعدادات أوضح: ويمكن التحقق من أدلة التوجيه الخاصة بالزجاجات وإعدادات التعبئة وأجزاء التعامل مع الأغطية وفحوصات التوقيت كوصفة واحدة موثَّقة.
- انتباه المشغل أقل تكرارًا: فقد يكون من الأسهل مراقبة منطقة جهاز واحد مقارنةً بمحطات منفصلة متباعدة عبر أرجاء المصنع.
تعتمد هذه الفوائد على إجراء إعدادات منضبطة. أ آلة تعبئة سائلة مونوبلك يجب تقييمه باستخدام زجاجات وأغطية وظروف منتج نموذجية. فقد تحتاج آلة تعمل بسلاسة مع الماء النظيف إلى ضوابط مختلفة للتعبئة أو فوهات أو زمن توقف عند تعبئة سائل أكثر كثافة أو رغوي أو يحتوي على جسيمات.
لماذا يجب مواءمة آلة تعبئة السوائل وإغلاق العبوة مع المنتج
ا آلة تعبئة وتغطية السوائل لا يُختار بناءً على مساحة الأرضية وحدها. ابدأ بالسائل: فاللزوجة ودرجة الحرارة وسلوك الرغوة والجسيمات ومتطلبات التنظيف ودقة التعبئة المستهدفة تؤثر جميعها في منهجية التعبئة. ثم فحّص العبوة والغطاء: فالاستقرار وشكل عنق الزجاجة وهندسة الزجاجة ونوع الغطاء ومتطلبات العزم وطريقة عرض الغطاء المتاحة.
هنا يمكن أن تكون آلة تعبئة سائلة مونوبلك يدعم إجراء محادثة هندسية أفضل. وبدلًا من التعامل مع عمليتي التعبئة والغطاء كشرائين منفصلين، يمكن للفريق التحقق من النقطة التي يتلقى فيها الوعاء المملوء غطاءه. وينبغي أن تشمل المراجعة التحكم في الزجاجة، وإدارة الانسكاب أو التسرب، ووضع الغطاء، والتحقق من قوة أو عزم غلق الغطاء عند الحاجة، ومعالجة القطع المرفوضة.
في التطبيقات الخاضعة للتنظيم أو الحساسة من حيث النظافة، لا يمثل التخطيط سوى جزءٍ واحدٍ من القرار. ويجب مراجعة تصميم المعدات، وقدرتها على التنظيف، وسهولة الوصول إليها للصيانة، والتوثيق، ومتطلبات التأهيل مقابل العملية الخاصة بالموقع والقواعد السارية. ويمكن أن يبسّط التنسيق المتكامل المسار الفيزيائي للعملية، لكنه لا يحل محل أعمال التأهيل تلك.
كيف يدعم التصميم الموحَّد (المونوبلك) عمليات التحوُّل العملية بسلاسة
وتؤثر أداء عملية التحوُّل في الإنتاجية بنفس قدر تأثير سرعة الدورة الاسمية. آلة تعبئة سائلة مونوبلك يمكن أن يساعد ذلك عندما يتم تصميم الجهاز بحيث يسمح بتعديلات قابلة للتكرار، وعندما يمتلك فريق الإنتاج معيارًا واضحًا لتغيير التنسيق. والهدف ليس مجرد استبدال القطع بسرعة فحسب، بل هو تحقيق تعبئة وتغطية مستقرتين في أقرب وقت ممكن بعد تغيير التنسيق.
قبل الشراء، اطلب من المورد أن يقوم بعرض عمليٍّ تمثيليٍّ لتغيير تنسيق زجاجة وغطاء معينين إلى تنسيق آخر. وسجِّل أي الأجزاء التي تتغير، وأي الإعدادات التي تُدار عبر الوصفات البرمجية، وأي التعديلات التي تتم يدويًّا، وكيفية إعادة ضبط تغذية الأغطية، وكيفية التأكُّد من صلاحية أول حاويات تتوافق مع المواصفات. وغالبًا ما يكشف هذا التمرين عما إذا كان الجهاز سيُبسِّط التشغيل الفعلي ليوم العمل أم سيقتصر فقط على تضمين المعدات في هيكل أصغر. آلة تعبئة سائلة مونوبلك الجهاز
قائمة تحقق للتحقق من الصلاحية قبل اختيار جهاز تعبئة سائل متكامل (مونوبلاك)
- قسِّم مساحة الأرضية المتاحة، بما في ذلك مساحات الوصول الآمن، والمرافق العامة، ومدخل المواد، ومخرج المنتجات، ومساحات الصيانة.
- حدِّد نطاق السوائل والحاويات المطلوب بدل الاعتماد على عينة واحدة مثالية.
- حدد الإنتاج المستمر المطلوب، وليس فقط أعلى معدل نظري.
- تغطية الخريطة للإمداد بالغطاء، ووضع الغطاء، والتحقق من تغطية الزجاجات، والعبوات المرفوضة، والاستعادة بعد التوقف.
- راجع عمليات التنظيف والتطهير ووصول الصيانة مع الأشخاص الذين سيؤدون هذه المهام.
- أَجرِ اختبارًا أو شاهد اختبارًا باستخدام زجاجات وأغطية ومنتج نموذجي كلما أمكن ذلك.
- تأكد من كيفية تجفيف الـ آلة تعبئة وتغطية السوائل سيتصل بالمعدات الواقعة قبله وبعده في خط الإنتاج.
الخلاصة
ا آلة تعبئة سائلة مونوبلك يوفّر المساحة من خلال دمج عمليات التعبئة الأساسية وتقصير المسار الفعلي بينها. ويمكن أن يعزز الإنتاجية عندما يؤدي هذا الدمج إلى تقليل مشكلات انتقال الزجاجات، ويجعل تشخيص الأعطال أسهل، ويدعم إعداد العمليات بشكل قابل للتكرار. ويتحقق الناتج السليم من خلال مواءمة آلة تعبئة سائلة مونوبلك النظام مع ظروف المنتج والتغليف الفعلية، ثم التحقق من تدفق العملية بأكملها — وليس فقط مساحتها أو سرعتها الاسمية.






 أخبار عاجلة








