 EN

Պտտվող շշերի լցման մեքենայի տեխնիկական ճարտարապետությունը և գծային հեղուկի լցման մեքենայի տեխնիկական ճարտարապետությունը
Գնահատելով պտույտային հիվանդական լցում մաքինա համեմատության մեջ գծային հեղուկ լցման մեքենա պահանջում է անընդհատ տարաների տեղափոխման և միջակայքային ինդեքսավորված կանգնել-գնալ ռեժիմի նկատմամբ հստակ ճարտարագիտական հասկացողություն: Բարձր հզորությամբ պտույտային հիվանդական լցում մաքինա և ճկուն գծային հեղուկ լցման մեքենա մեքենայի ընտրությունը որոշում է գծի արագությունը, արտադրամասի մակերեսը, մեքենայի վերակազմավորման աշխատանքային ծախսերը և ընդհանուր կապիտալ ծախսերը: Ժամանակակից հեղուկի փաթեթավորման գործարանները վերլուծում են արտադրողականության նպատակային ցուցանիշները, տարաների վզիկների ամրությունը և հեղուկի ծակողականությունը՝ որոշելու օպտիմալ մեքենայի դասավորությունը:
Բարձր արագությամբ պտույտային հիվանդական լցում մաքինա շշերը շարժում է անընդհատ շրջանային տարածքով՝ օգտագործելով համաժամացված աստղաձև բռնակներ, հեղուկի մանիֆոլդային ամաններ և պտտվող լցման փականներ: Ի հակադրություն դրան, գծային գծային հեղուկ լցման մեքենա կանգնեցնում է տարաների խմբերը ստատիկ վերջավոր սեղմանող մանիֆոլդի տակ՝ օգտագործելով պնևմատիկ դարպասային ինդեքսավորիչներ: Հիմնավորված պտտվող ընդդեմ գծային շշերի լցման գնահատումը օգնում է ինժեներական թիմերին օպտիմալացնել հարկի տարածքը՝ պահպանելով սանիտարական համապատասխանությունը: Արդյունաբերական սարքավորումների արտադրողները, ինչպես ACE-FILLING-ը, մատակարարում են երկու կոնֆիգուրացիաները՝ ապահովելով, որ ավտոմատ հեղուկի լցման գծի ընտրությունը ճշգրիտ համապատասխանում է կոնկրետ գարեջրատների, ըմպելիքների կամ դեղագործական գործարանների սպեցիֆիկացիաներին:
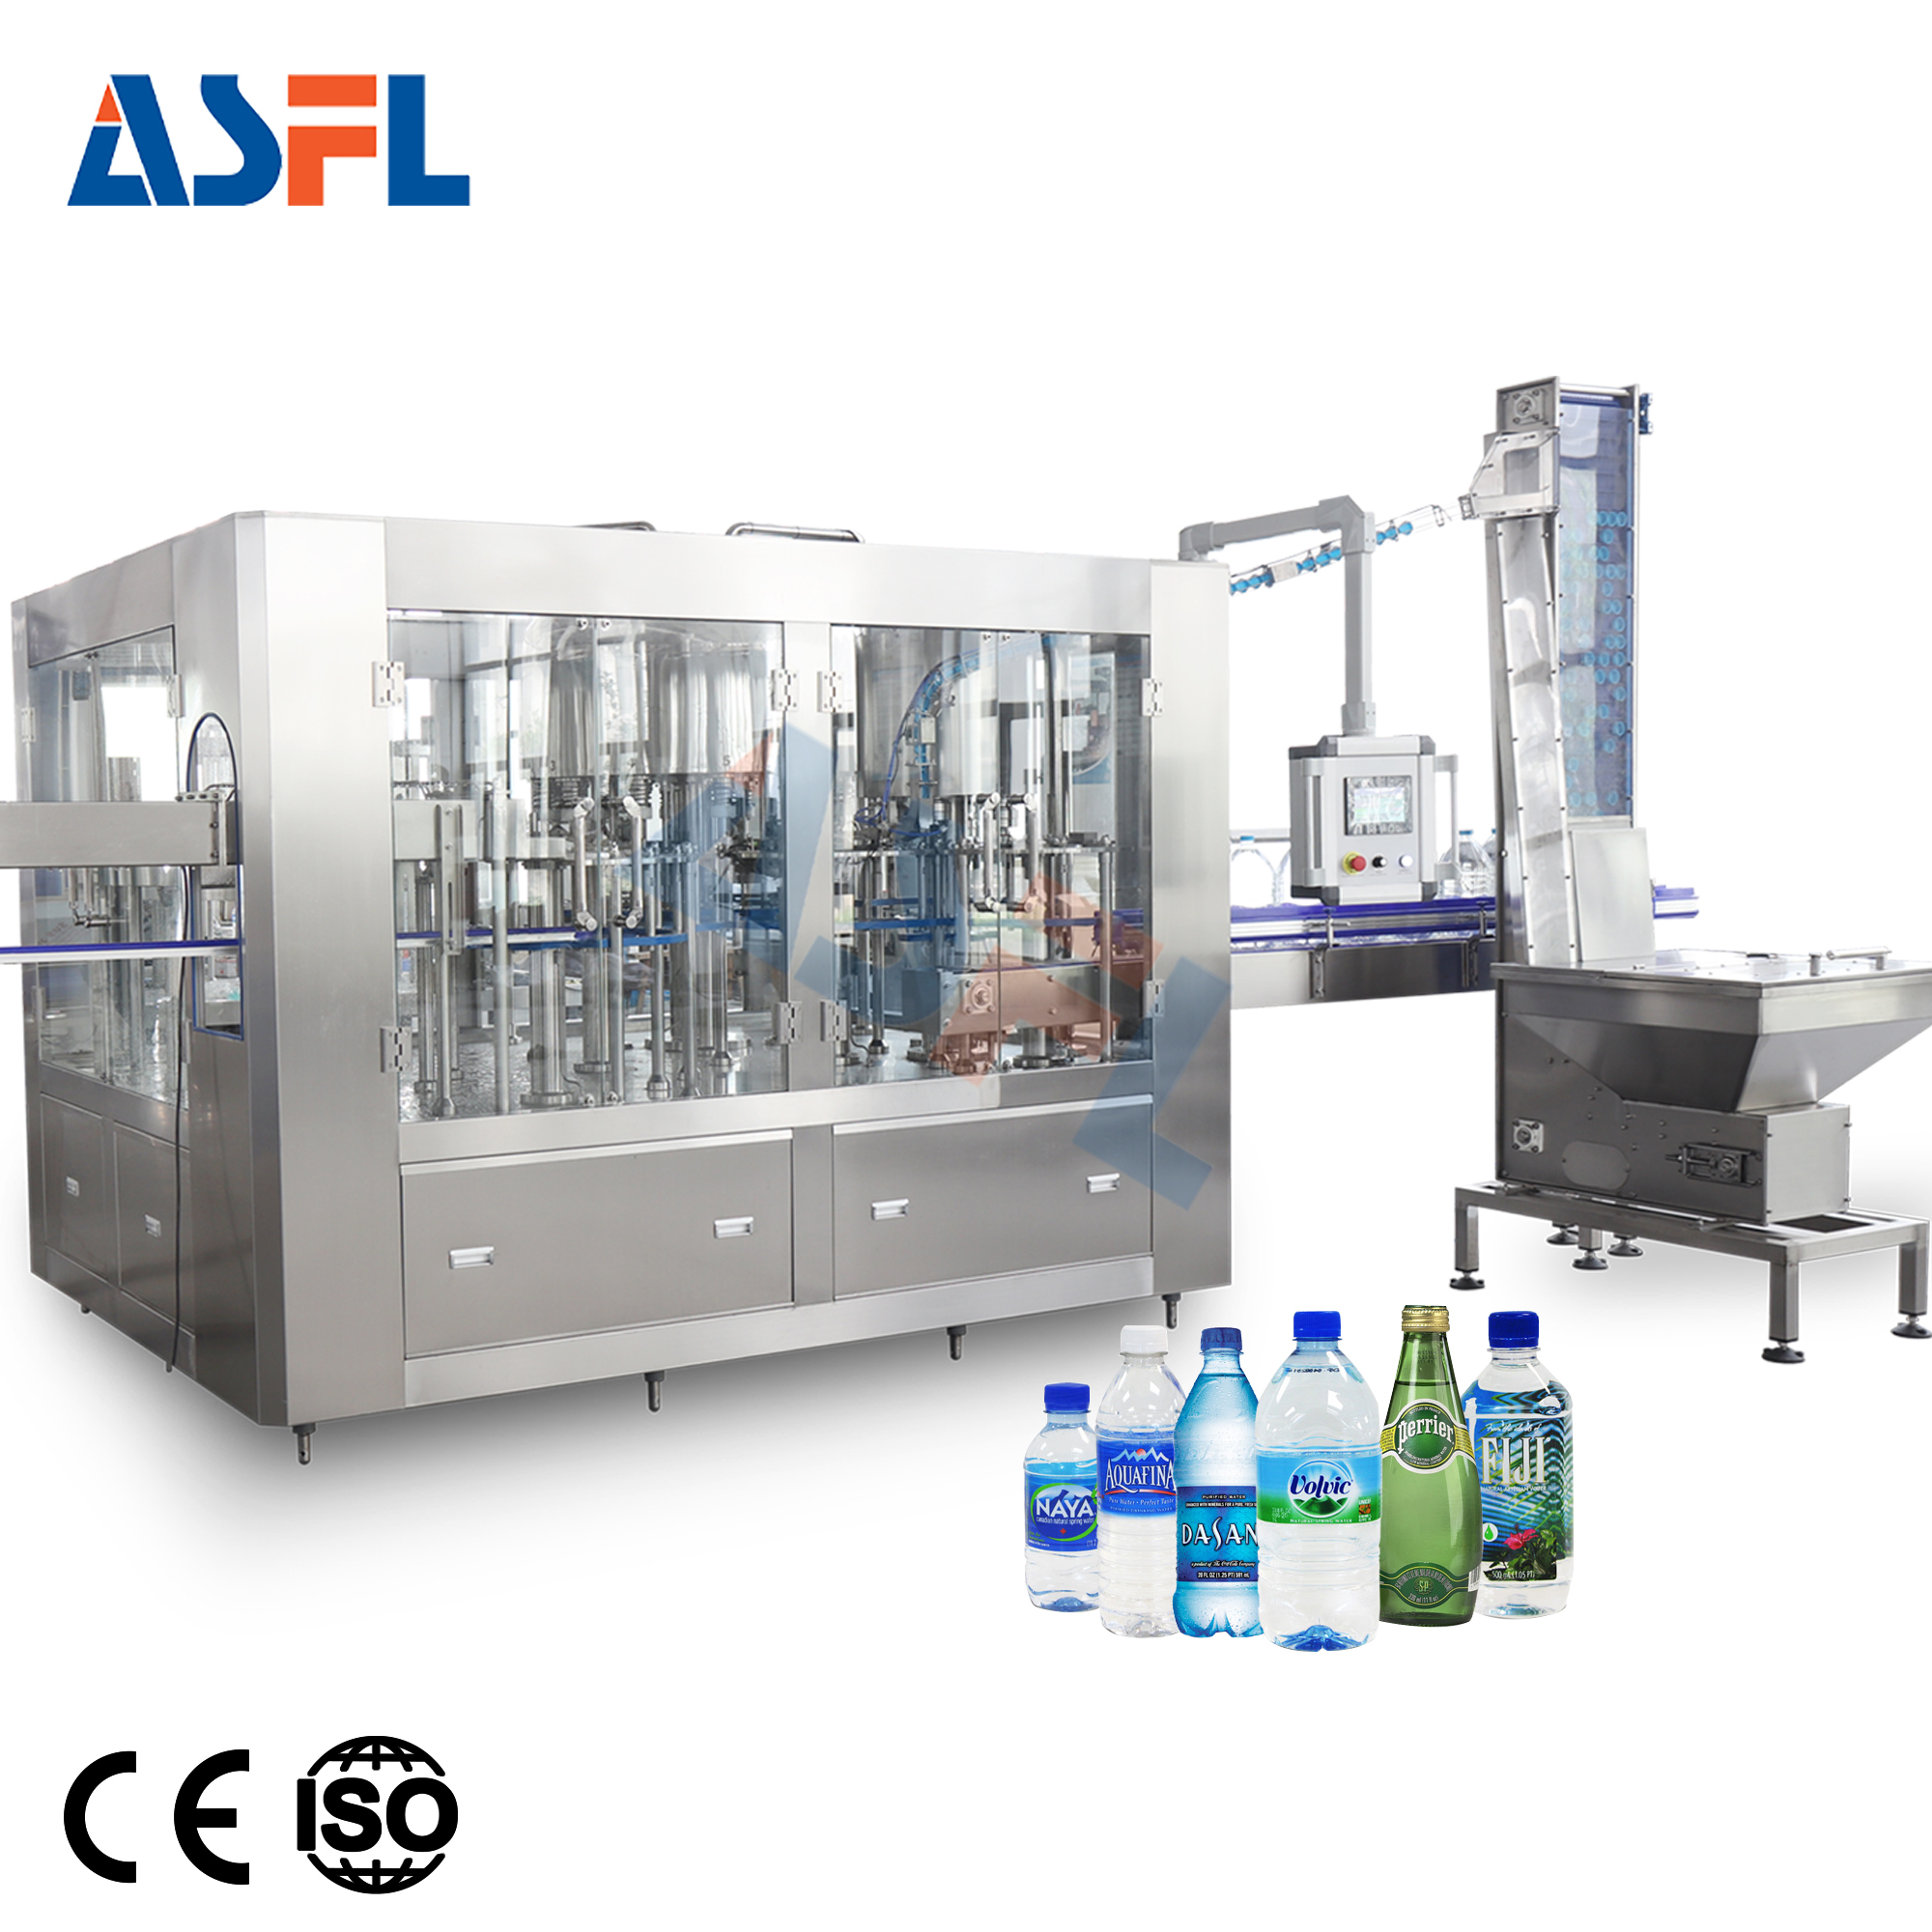
Գործառնական մեխանիկա և արտադրողականության համեմատություն
Որոշման մեջ հզորության սահմանափակումներն են ներկայացնում հիմնական տեխնիկական բաժանումը: պտտվող ընդդեմ գծային շշերի լցման պտտվող լցման մեքենան պտույտային հիվանդական լցում մաքինա ձեռք է բերում անընդհատ, արագագույն արտադրողականություն՝ պահպանելով հեղուկի հոսքը, մինչդեռ ամանները պտտվում են կենտրոնական կարուսելի շուրջ: Ի հակադրություն, գծային լցման մեքենան գծային հեղուկ լցման մեքենա փորձում է ցիկլի դանդաղեցումներ ամանների դիրքավորման, սեղանակի մեջ իջեցման և շշերի դուրս բերման ժամանակ:
-
Պտտվող շարժման դինամիկա. Շարունակական շրջանաձև շարժումը վերացնում է տարայի դողոսկումը, ինչը դարձնում է այն պտույտային հիվանդական լցում մաքինա գագաթնակետային ընտրություն բարձր արագությամբ ածխաթթվային ըմպելիքների, սպիրտային խմիչքների և թեթև PET տարաների համար, որոնք աշխատում են ժամում 6000-ից ավելի տարայի արագությամբ:
-
Գծային ինդեքսավորման դինամիկա. Դադարեցման միջակայքային հաջորդականությունները դարձնում են այն գծային հեղուկ լցման մեքենա բարձր արդյունավետ փոքր սերիաների համար, ծանր սոուսների և բազմաձև պայմանագրային տարայավորման գործողությունների համար՝ ժամում 4000-ից պակաս տարայի արագությամբ:
-
Փողիկների կոնֆիգուրացիաներ. Ա պտույտային հիվանդական լցում մաքինա սովորաբար տեղավորում է 12–72 առանձին պտտվող կլապաններ, մինչդեռ գծային հեղուկ լցման մեքենա օգտագործում է 4–16 գծային լցման փողիկներ, որոնք սնվում են սերվո փիստոնային կամ պերիստալտիկ պոմպերի բլոկներից:
-
Փոխարկման արդյունավետություն. Պարզեցնելով ավտոմատ հեղուկի լցման գծի ընտրությունը բազմա-SKU գործարանների համար հաճախ նախընտրվում են գծային մեքենաները՝ տարբեր տարաների պրոֆիլների համար առանց գործիքների լայնության ճշգրտումների շնորհիվ:
Ստորև ներկայացված ինժեներական սպեցիֆիկացիայի մատրիցը համեմատում է երկու մեքենայական ճարտարապետությունների հիմնական տեխնիկական պարամետրերը.
| Մեխանիկական ցուցանիշ | Պտույտային հիվանդական լցում մաքինա | Գծային հեղուկ լցման մեքենա | Կիրառման Ազդեցությունը |
| Արտադրության արագության շարք | 6,000–48,000 շիշ/ժամ | 1,000–5,000 շիշ/ժամ | Որոշում է բարձր ծավալների և փոքր սերիաների շահագործման տնտեսական ցուցանիշները |
| Ամանի շարժման տեսակ | Շարունակական շրջանաձև փոխանցում | Դադարավոր գծային ինդեքսավորում | Ազդում է հեղուկի շարժման և շշերի կայունության վրա տեղափոխման ընթացքում |
| Փոխարկման ժամանակ | 30–60 րոպե (անհրաժեշտ են աստղաձև թիթեղներ) | 10–20 րոպե (առանց գործիքների ճշգրտում) | Ուղիղ վարորդ բազմատեսական ապրանքների համար ավտոմատ հեղուկի լցման գծի ընտրությունը |
| Հատակի զբաղեցրած տարածքի խտություն | Կոմպակտ շրջանաձև հիմք | Երկարացված ուղղանկյուն հիմք | Որոշում է սահմանափակ շշալցման գործարաններում դասավորության երկրաչափությունը |
| Արտահոսքի կարգավորիչների և սեղմանումների քանակ | 12–72 պտտվող արտահոսքի կարգավորիչներ | 4–16 ստացիոնար սեղմանումներ | Որոշում է սկզբնական մեծ ներդրումների ծախսերը և կանխարգելիչ սպասարկման շրջանակը |
Հիմքի երկրաչափություն և հատակի տարածքի օպտիմալացում
Գործարանի շենքերի և հողերի իրական արժեքը մեծապես ազդում է արտադրական գծի մեջ ներառված մեքենայի տեսակի վրա՝ դա կարող է լինել պտույտային հիվանդական լցում մաքինա թե հաջորդաբար դասավորված գծային հեղուկ լցման մեքենա ։ Համեմատաբար փոքր և քառակուսի սենյակներով շենքերը շահում են մեկ մոնոբլոկ կապսուլի մեջ միավորված լվացման, լցման և փակման գործառույթները կենտրոնացնող աշտարակաձև կենտրոնացված կոնֆիգուրացիայով մեքենայից։ պտույտային հիվանդական լցում մաքինա մեքենա
Գնահատում պտտվող ընդդեմ գծային շշերի լցման շենքի հաջորդաբար դասավորված դասավորությունները ցույց են տալիս տարբեր կառուցվածքային առավելություններ։ Հաջորդաբար դասավորված գծային հեղուկ լցման մեքենա մեքենան պահանջում է երկար տրանսպորտյորային սարքավորում՝ մուտքի կանգնեցնող սարքերի, լցման կայանների և ելքի ազատ գոտիների տեղավորման համար։ Սակայն հաճախակի սանիտարակման կամ մասնագիտացված ISO մաքուր սենյակների կապսուլների անհրաժեշտության դեպքում հաջորդաբար դասավորված գծային հեղուկ լցման մեքենա մեքենան ապահովում է անմիջական մուտք բոլոր հեղուկային պոմպերին, էլեկտրական տարածիչներին և տրանսպորտյորային շարժիչներին։ Ճիշտ ավտոմատ հեղուկի լցման գծի ընտրությունը մեքենայի ընտրությունը երաշխավորում է օպերատորների համար օպտիմալ մուտք, CIP քիմիական խողովակների արդյունավետ տրասեր և անվտանգ սպասարկման մուտքի միջանցքներ։
CIP սանիտարակում և սպասարկման համար հաշվի առնելիք գործոններ
EHEDG-ի և FDA-ի կողմից սահմանված սանիտարական ստանդարտները կարգավորում են երկու տեսակի մեքենաների սպասարկման ընթացակարգերը՝ պտույտային հիվանդական լցում մաքինա կարգավորումներ և գծային հեղուկ լցման մեքենա գծեր: Ներքին հեղուկային ճանապարհները պտույտային հիվանդական լցում մաքինա բնութագրվում են կենտրոնական հեղուկի բաշխման մանիֆոլդներով, ավտոմատ CIP վերադարձի բաժակներով և փակ ստայնլես ստալ պտտվող միացումներով:
-
Մաքրման համակարգի ավտոմատացում. Ա պտույտային հիվանդական լցում մաքինա օգտագործում է փակ շրջանային ավտոմատ CIP բաժակներ, որոնք ամրացվում են պտտվող փականների վրա և 85 աստիճանի ցելսիուսով տաք կաուստիկ լվացման լուծույթ են շրջանառում՝ առանց մանրամասն օպերատորական միջամտության:
-
Պոմպի սանիտարական մուտք. Ա գծային հեղուկ լցման մեքենա հաճախ օգտագործում է ապամոնտաժվող տրի-կլեմպ պերիստալտիկ կամ փիստոնային պոմպեր, որոնք պարզեցնում են ձեռքով վերահավաքումը և ստերիլիզացիան զգայուն դեղագործական կամ ծանր սննդային արտադրանքների համար:
-
Սեղմանիչների մաշման պրոֆիլներ: Կատարել կանոնավոր պտտվող ընդդեմ գծային շշերի լցման սպասարկման աուդիտներ կանխում են սեղմանիչների վատացումը, միկրոհոսքերը և օդի ներմուծումը վակուումային օգնությամբ նախնական վակուումավորման գծերում:
-
Բաղադրիչների ստանդարտացում. Համատեղելիության բարելավում. ավտոմատ հեղուկի լցման գծի ընտրությունը ստանդարտացված պնևմատիկ շառավիղների և FDA-ի համապատասխան EPDM ամրացումների շուրջ համատեղելիության բարելավումը նվազեցնում է շշալցման գործարանների պահեստավորման ծախսերը.
Որակի ստուգման և գործարանային փորձարկման պրոտոկոլները
Յուրաքանչյուր պտույտային հիվանդական լցում մաքինա և գծային հեղուկ լցման մեքենա -ի երկարաժամկետ ճշգրտության ապահովման համար պահանջվում է խիստ գործարանային վավերացում տեղադրման առաջ: ACE-FILLING-ը յուրաքանչյուր մեքենայի վրա իրականացնում է լիակատար որակի ընդունման պրոտոկոլներ՝ երաշխավորելու կառուցվածքային կատարումը և լցման ճշգրտությունը.
-
Հիդրոստատիկ մանիֆոլդի փորձարկում. Բոլոր արտադրանքի ամանները, հեղուկի մանիֆոլդները և լցման կափարիչները ենթարկվում են 4 ժամ տևողությամբ ճնշման փորձարկման՝ աշխատանքային ճնշման 1,5 անգամ բարձր ճնշման տակ՝ կառուցվածքային կապերի ամրությունը ստուգելու համար.
-
Ծավալային լցման ճշգրտության վավերացում. Բարձրամետրաժ բեռնավորման բջիջները չափում են լցման ծավալի համատեղելիությունը բոլոր կայաններում՝ ապահովելով ±0,5 % ստանդարտ շեղում ամբողջ արագությամբ փորձարկման ընթացքում.
-
24-ժամյա անընդհատ չոր փորձարկում. Ամբողջական մեքենայի տուրետները և կոնվեյերային ինդեքսավորման մահճակները ենթարկվում են 24-ժամյա անընդհատ չոր փորձարկման՝ ստուգելու սայլակների ջերմաստիճանը, սերվո շարժիչների համաժամանակեցումը և մեխանիկական աղմուկի սահմանային արժեքը՝ 75 դեցիբելից ցածր.
-
CIP ջերմային ընդլայնման ցիկլ. Ավտոմատացված մաքրման մանիֆոլդները ենթարկվում են բարձր ջերմաստիճանի հեղուկի շրջանառության փորձարկման՝ հաստատելու ջերմային ընդլայնման դիմացկունությունը դինամիկ փականների սեալների վրա.
Ինժեներները և գործարանի վարչության ղեկավարները, որոնք գնահատում են բարձր կատարողականության փաթեթավորման գծերը, կարող են ստուգել մանրամասն տեխնիկական սպեցիֆիկացիաները և մոդուլային սարքավորումների տարբերակները պաշտոնական






 Թեժ նորություններ








