 EN

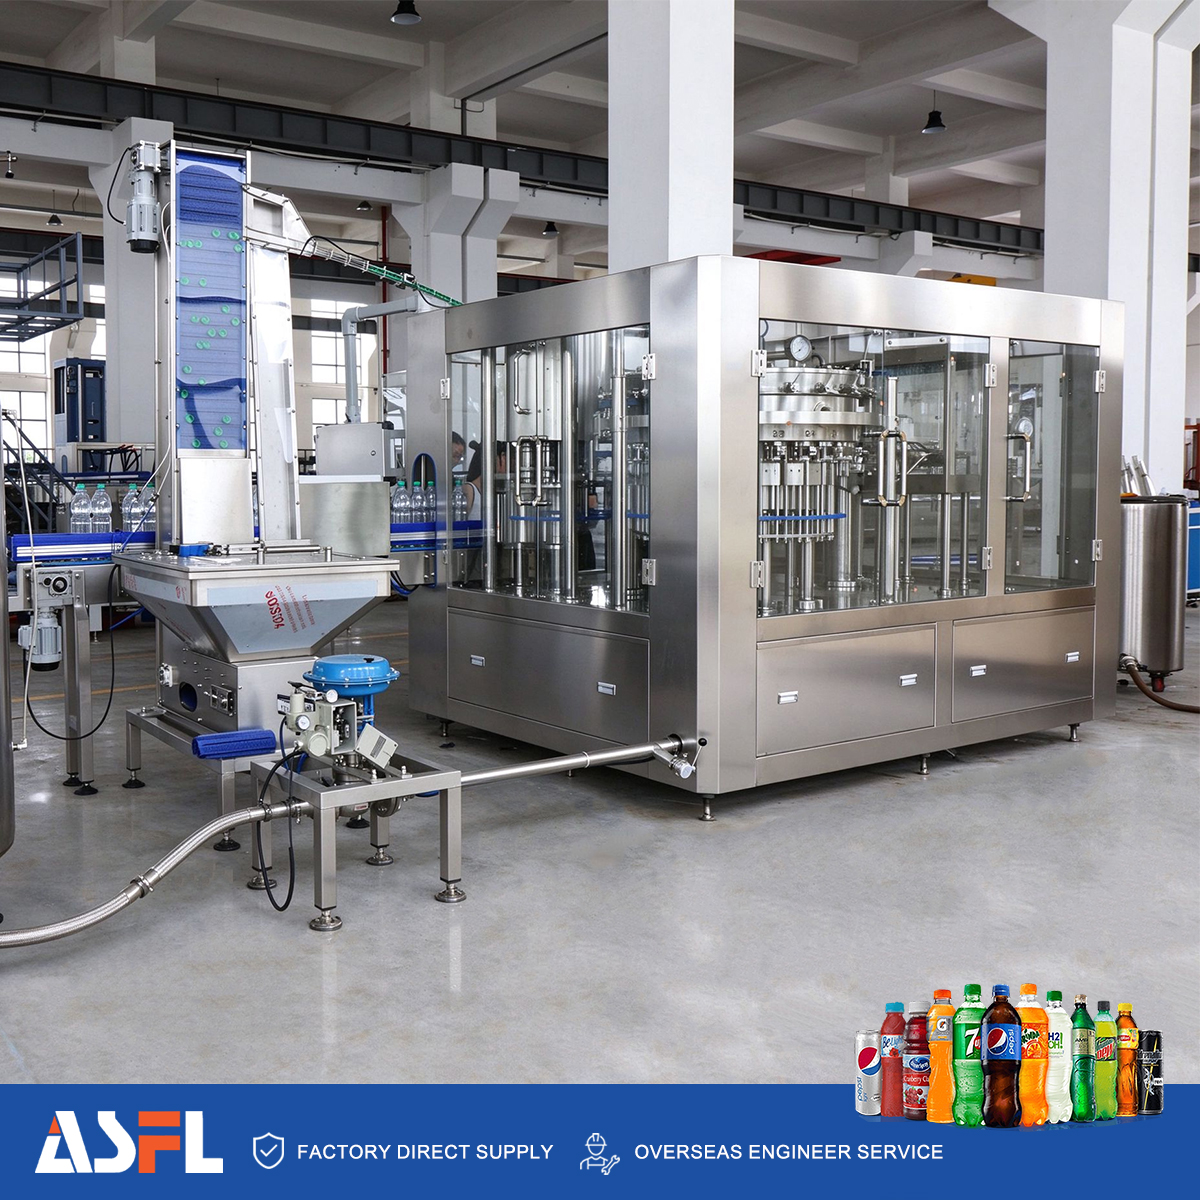
Ածխաթթվային ըմպելիքների արտադրողի համար մեկը պԵՏ հանգիստի սոդային լցումարկղային մաքինա չի հանդիսանում պարզապես հեղուկը փաթեթավորման մեջ տեղափոխող սարք: Դա վերահսկվող ճնշման համակարգի մաս է: Նրա առաջադրանքն է տեղափոխել ըմպելիքը, որն արդեն պարունակում է լուծված ածխաթթվային գազ, PET շշի մեջ՝ այդ գազին տալով հնարավորինս քիչ հիմք արտահոսելու փրփուրի տեսքով: Արտադրական գծի ինժեների տեսանկյունից ածխաթթվային գազի պահպանումը կախված է ըմպելիքի ջերմաստիճանից, տանկի ճնշումից, շշի ճնշումից, հեղուկի հոսքից, օդափոխությունից և փականի կիրառումից:
Լավ կարգավորված պԵՏ հանգիստի սոդային լցումարկղային մաքինա կառավարում է այդ պայմանները հաջորդաբար: Դա չի նշանակում, որ մեկ կարգավորումը համընդհանուր ճիշտ է. աշխատելու հնարավոր սահմանները կախված են բաղադրատոմսից, նպատակային ածխաթթվային լուծույթից, շշի ձևավորումից, լցման արագությունից և գծի շրջակա միջավայրից: Օգտակար հարցն այն է, թե արդյոք սարքը ճնշման փոփոխությունները պահպանում է բավարար հարթ, որպեսզի այն համապատասխանի արտադրվող արտադրանքին:
Ինչու է ածխաթթվային գազը վտանգված ընթացքում PET շշերի լցման
Ածխածնի երկօքսիդը լուծվում է ավելի հեշտությամբ, երբ ըմպելիքը սառը է և ճնշման տակ է: Երբ ճնշումը կտրուկ իջնում է կամ երբ հեղուկը խանգարվում է շշի մեջ մտնելիս, մասնիկների մի մասը լքում է հեղուկը: Դա տեսանելիորեն արտահայտվում է փրփուրով, իսկ ավելի քիչ տեսանելի հետևանքը կարող է լինել փակման հետո ածխաթթվային լցոնման մակարդակի իջեցումը: Այդ պատճառով պԵՏ հանգիստի սոդային լցումարկղային մաքինա պետք է համակարգել գործընթացի պայմանները՝ այլ որևէ նպատակ չդնելով միայն լցման ծավալը:
PET շշերը ավելացնում են գործնական փոփոխականներ: Շշի չափերը, վզի վերջավորությունը, կոշտությունը և մշակման առանձնահատկությունները կարող են ազդել այն կերպ, թե ինչպես են ամբողջությամբ փակվում ամանները լցման կափարիչի և շշալցնողի մոտ: Եթե շշերի ներկայացումը անհամասեռ է, ապա պԵՏ հանգիստի սոդային լցումարկղային մաքինա լցման սարքը կարող է ցուցադրել անկանոն ճնշման վարքագիծ, նույնիսկ երբ ածխաթթվային լցոնիչը և արտադրանքի տանկը կայուն են: Հետևաբար, շահագործողները պետք է միաժամանակ հետազոտեն ամանը, փականը և լցնող սարքը:
Հակադիմադրության ճնշումը ստեղծում է ավելի մեղմ ճանապարհ ըմպելիքի համար
Պաշտպանության հիմնական մեխանիզմը հակադիմադրության ճնշման լցումն է , որը կոչվում է նաև իզոբարային լցում: Արտադրանքի հոսքից առաջ պԵՏ հանգիստի սոդային լցումարկղային մաքինա փակում է շշը լցման կրպակով և մտցնում է ածխածնի երկօքսիդ շշի վերին մասում: Նպատակն է շշի ճնշումը մոտեցնել գազավորված արտադրանքի շուրջ գոյություն ունեցող ճնշմանը: Երբ կրպակի երկու կողմերում ճնշումների տարբերությունը փոքր է, հեղուկը ավելի քիչ է inclined լինում փրփուրի վերածվելու լցման սկսելիս:
Երբ ճնշումները հավասարակշռվում են, կրպակը բացվում է հեղուկի հոսքի համար: Կառավարվող գազի վերադարձի կամ թափանցելիության ճանապարհը թույլ է տալիս շշից դուրս գալ տեղաշարժված գազը, երբ մակարդակը բարձրանում է: Այնուհետև լցնողը փակում է հեղուկի հոսքը, կառավարվող եղանակով թափանցելիություն է ապահովում և շշը փոխանցում է փակման սարքին: Այս հաջորդականությունը բացատրում է, թե ինչու է հակադիմադրության ճնշման լցումն է կարևոր գազավորման համար. այն նվազեցնում է այն հանկարծակի ճնշման իջեցումը, որը խթանում է լուծված CO2-ի արտանետումը:
Շրջանաձև գազավորված ըմպելիքների լցման մեքենայում այդ հաջորդականությունը կրկնվում է բազմաթիվ կայաններում, իսկ շշերը շարժվում են շրջանաձև սարքի մեջ: Կայանների քանակը միայնակ չի ցույց տալիս գազավորման արդյունքները: Կայուն լուծարումներ, կրկնվող փականների աշխատանքի ժամանակացույցը, կարգավորված ածխածնի երկօքսիդի մատակարարումը և արտադրանքի վիճակը ավելի կարևոր են, քան մեկական սարքի նկարագրությունը:
Ինչպես է լցման սարքը պաշտպանում գազավորումը յուրաքանչյուր փուլում
1. Լցման սարքից առաջ արտադրանքի պատրաստումը
Ա պԵՏ հանգիստի սոդային լցումարկղային մաքինա ստանում է արտադրանքը գազավորումից հետո, այնպես որ չի կարող լրիվ հատուցել վերին հոսանքի անկայուն պայմանները: Արտադրանքի ջերմաստիճանը պետք է պահվի ըմպելիքի մշակման սահմաններում, քանի որ տաք հեղուկը պարունակում է ավելի քիչ լուծված գազ: Երբ սպունգը բարձրանում է բոլոր լցման գլխիկների վրա, պետք է նաև վերանայել տանկի ճնշումը, գազավորիչի ելքը և տեղափոխման պայմանները: Այս մուտքերը ստուգելը առաջին հերթին օգնում է առանձնացնել արտադրանքի կողմից առաջացած խնդիրը լցման սարքի կողմից առաջացած խնդրից:
2. Շշի լուծարումը և CO2-ի նախնական ճնշման կիրառումը
Լցման փականի մոտ, ա պԵՏ հանգիստի սոդային լցումարկղային մաքինա պետք է լինի հուսալի կնքում շշի բերանի և փականի կնքման միջև: Վատ կնքումը կարող է հանգեցնել շշի ճնշման անբավարարության, գազի վատնման և տեղական փրփուրացման: Մշակման ժամանակ դիտեք, թե արդյոք մեկ խմբի գլխավոր մասերը տալիս են տարբեր փրփուր կամ լցման վարքագիծ: Կրկնվող օրինակը կարող է ցույց տալ փականի կնքման, բարձրացնող մեխանիզմների կամ շշի բերանի տարբերակների խնդիրներ, այլ ոչ թե ընդհանուր բաղադրատոմսի:
3. Կառավարվող հեղուկի մուտք և գազի տեղափոխում
Հավասարակշռման հետո՝ պԵՏ հանգիստի սոդային լցումարկղային մաքինա պետք է թույլ տա արտադրանքի մուտքը՝ առանց չափից շատ խառնվելու: Լցումը ներքևից վերև և կառավարվող հոսքի ճանապարհը օգտագործվում են խառնվելու սահմանափակման համար: Խմիչքի կողմից տեղափոխված գազը պետք է ունենա մաքուր ճանապարհ անցնելու փականի համակարգով. սահմանափակված կամ վատ ժամանակավորված վենտիլյացիան կարող է փոխել լցման մակարդակը և փրփուրի վարքագիծը: Օպերատորները պետք է գնահատեն հոսքը, վենտիլյացիան և փականի ժամանակավորումը որպես մեկ գործընթաց, այլ ոչ թե որպես անկախ ճշգրտումներ:
4. Ճնշման ազատագործում և անմիջապես փակում
Երբ հասնում են նպատակային լցման մակարդակին՝ պԵՏ հանգիստի սոդային լցումարկղային մաքինա փակում է հեղուկի հոսքը և կառավարում է վերջնական ճնշման թողարկումը փակածի տեղադրումից առաջ: Խիստ թողարկումը կարող է ստեղծել փրփուր շշի վզիկում և խախտել ցանկալի գլխավոր տարածքը: Այնուհետև փակածի տեղադրիչը պետք է համապատասխանաբար տեղադրի փակածը, մինչև շշը դեռ գտնվում է նախատեսված վիճակում: Եթե պահպանման ընթացքում առաջանում են ածխաթթվի մասին բողոքներ, ստուգեք լցնողի դուրսբերումը և փակածի ամբողջականությունը՝ առանց ենթադրելու, որ միայն լցնողն է պատճառը:
Տարածված նշաններ, որոնք ցույց են տալիս, որ CO2-ի կառավարումը պետք է ուշադրության արժանանա
- Փրփուր մեկ կամ մի քանիս գլխի վրա. համեմատեք փականների սեալները, բարձրացման վիճակը, ճնշման հավասարակշռումը և օդի դուրսբերման ճանապարհները այդ կայաններում:
- Անկայուն լցման մակարդակներ. վերանայեք շշի ճնշումը, արտադրանքի ջերմաստիճանը, փականների ժամանակավորումը և գազի վերադարձի վարքագիծը՝ մինչև փոխել ծավալի սահմանափակումները:
- Փրփուր դուրսբերման ժամանակ. գնահատեք ճնշման թողարկման պրոֆիլը և փոխանցումը փակածի տեղադրիչին:
- Բաշխումից հետո արտադրանքի անգազավորվածություն. ստուգեք փակածի տեղադրման ճշգրտությունը, փակածի և շշի վզիկի համատեղելիությունը և ածխաթթվի ստուգման համար օգտագործված պայմանները:
- Բարձր գազի սպառում. ստուգել CO2 միացումների, կափարիչների և շշերի ամբողջականության հետ կապված արտահոսքերը. արտադրական դիտարկումները պետք է հաստատվեն օբյեկտի սեփական սարքերով.
Այս ախտանիշները չեն սահմանում մեկ ախտորոշում. Դրանք համապատասխան հետազոտության հերթականություն են ապահովում՝ նախ հաստատել ըմպելիքի կայունությունը, ապա հաստատել շշի և կափարչի համատեղելիությունը, իսկ հետո ճշգրտել « պԵՏ հանգիստի սոդային լցումարկղային մաքինա փորձարկման ընթացքում փաստաթղթավորված կերպով: Պենայի խնդրի լուծման համար կատարված փոփոխությունը կարող է ազդել լցման բարձրության կամ կափարչի պայմանների վրա, ուստի փորձարկել պետք է մեկ վերահսկվող փոփոխություն առ անգամ:
Կարբոնացված PET գծի շահագործման ստուգման ցուցակ:
- Սահմանել ըմպելիքի նպատակային կարբոնացման մակարդակը և թույլատրված արտադրական ջերմաստիճանի միջակայքը գործընթացի թիմի հետ համատեղ:
- Հաստատել, որ CO2-ի մատակարարումը կայուն է, և որ արտադրանքի տանկի պայմանները համապատասխանում են լցման պլանին:
- Ստուգել PET շշերի չափսերը, քուղի վերջավորությունը և կափարչի սպեցիֆիկացիան ընտրված ձևաչափի համար:
- Արտադրական փորձից առաջ ստուգել յուրաքանչյուր լցման կափարիչի ամբողջականությունը, շշի բարձրացման մեխանիզմը, գազի հոսքի և օդի արտանետման ճանապարհները:
- Կարգավորել պԵՏ հանգիստի սոդային լցումարկղային մաքինա ճնշման հավասարակշռման համար մինչև ապրանքի հոսքը, այնուհետև՝ հաստատել հաջորդականությունը իրական ըմպելիքով։
- Դիտել փրփուրը, լցման մակարդակի համատեղելիությունը, շշերի մշակումը և կափարիչների տեղադրումը բոլոր գլխերում նախատեսված շահագործման արագությամբ։
- Շարադրել կարգավորումները, դիտարկումները և ցանկացած ուղղիչ գործողություն՝ որպեսզի հետագա շիֆտերը կարողանան համեմատել նույնը նույնի հետ։
Ինչու գծի ինտեգրումը նույնքան կարևոր է, որքան լցնող սարքը
Ա գազավորված ըմպելիքների լցման մեքենայի գիծը աշխատում է որպես մեկ համակարգ՝ շշերի պատրաստումը, գազավորված ապրանքի մատակարարումը, լցնող սարքը, կափարիչների տեղադրող սարքը, փոխադրիչները և որակի ստուգումները բոլորը ազդում են վերջնական արդյունքի վրա։ Այդ պԵՏ հանգիստի սոդային լցումարկղային մաքինա ճնշման կառավարման կենտրոնն է, սակայն նրա աշխատանքը ավելի հեշտ է պահպանել, երբ միաժամանակ ստուգվում են վերևում գտնվող ապրանքի պայմանները և ներքևում գտնվող փակման տեղադրումը։
Նոր նախագծերի կամ ձևաչափի փոփոխությունների դեպքում տրամադրել սարքավորումների մատակարարին ըմպելիքի տեսակը, նպատակային գազավորումը, շշի չափսը և վզի տվյալները, կափարիչի տեսակը, նախատեսված արագությունը և հասանելի օգտագործման միջոցները։ Այդ մուտքային տվյալները թույլ են տալիս թիմին գնահատել, թե արդյոք առաջարկվածը պԵՏ հանգիստի սոդային լցումարկղային մաքինա կոնֆիգուրացիան և լցման վալվեի գործընթացը համապատասխանում են կիրառմանը: Կայանային փորձարկումները շարունակում են մնալ կարևոր, քանի որ իրական հեղուկի վարքագիծը և փաթեթավորման թույլատրելի շեղումները պետք է վավերացվեն գծում:
Եզրակացություն
Ա պԵՏ հանգիստի սոդային լցումարկղային մաքինա պաշտպանում է ածխածնի երկօքսիդը՝ լցման առաջ համատեղելով շշի և ըմպելիքի ճնշումները, վերահսկվող հոսքով տեղափոխելով ապրանքը, կարգավորված կերպով ազատելով ճնշումը և յուրաքանչյուր շիշը հանգեցնելով համապատասխան փակման: Հակաճնշման լցումը հիմնական սկզբունքն է, սակայն հուսալի ածխաթթվացումը նաև կախված է ապրանքի ջերմաստիճանից, CO2-ի կայունությունից, շշի կնքման որակից, վալվեի վիճակից և փակման ստուգման արդյունքներից: Այդ գործոնների միասնական վերահսկվող գործընթացի տեսանկյունից դիտարկելը արտադրական թիմին տալիս է ավելի գործնական հիմք փրփուրի նվազեցման և նախատեսված ըմպելու փորձառության պահպանման համար:






 Թեժ նորություններ








