 EN

اختيار ما بين عبوات البولي إيثيلين تيريفثاليت (PET) والزجاج ليس قراراً بسيطاً يتعلق بالتغليف فقط. فبالنسبة لمُنتِج الزيوت الصالحة للأكل، يؤثر نوع العبوة في طريقة دخول الزجاجات إلى جهاز التعبئة، وفي كيفية دعمها أثناء عملية القياس الدقيق. آلة تعبئة زيت في زجاجات بي.إي.تي عادةً ما يُصمَّم خط التعبئة الخاص بالسوائل ليناسب العبوات الخفيفة الحساسة للشكل، بينما يجب أن يراعي خط تعبئة الزجاجات الزجاجية وزن العبوة الأكبر وصلابتها الأعلى وقابليتها للكسر بسهولة. ابدأ أولاً بالتحقق من نوع الزيت ورسم تفصيلي للزجاجة وتصميم فوهة العنق ومعدل الإنتاج المستهدف وخطة التنظيف.
من منظور اختيار جهاز تعبئة السوائل، آلة تعبئة زيت في زجاجات بي.إي.تي يجب تقييم جهاز التعبئة كجزءٍ لا يتجزأ من الخط الكامل، وليس كجهاز تعبئة منعزل. وعلى وجه الخصوص، تأكَّد من هندسة الزجاجة وآليات نقلها بين مراحل الخط قبل اعتبار السرعة المذكورة في العرض السعري العامل الحاسم.
الإجابة الموجزة هي: تتطلب عبوات البولي إيثيلين تيريفثاليت (PET) والزجاج معالجة مختلفة.
ا آلة تعبئة زيت في زجاجات بي.إي.تي يستخدم عادةً ترتيبات إرشادية وتعامل مع الحاويات تحمي الزجاجة الخفيفة الوزن من التشوه أو الخدوش أو التموضع غير المستقر. وتكون الزجاجات الزجاجية عادةً أكثر صلابة، لكنها تتميز بكتلة أكبر وحساسية أعلى للتأثيرات واحتياجات مختلفة لدعم القاعدة والعنق. ولا يناسب أي من هذين الشكلين كل مشروع نفطي بشكلٍ جوهري. والسؤال المفيد هو: أي عبوة يمكن ملؤها وإغلاقها وفحصها وتغييرها مع استقرار مقبول في ظل الظروف التشغيلية المقصودة.
| مجال القرار | خط زجاجات البولي إيثيلين تيريفثاليت | خط زجاجات الزجاج |
|---|---|---|
| سلوك الحاوية | خفيفة الوزن؛ ويجب مراجعة استقرار جدار الزجاجة وشكلها بدقة. | صلبة وأثقل وزنًا؛ ويصبح التحكم في التأثيرات والنقل اللطيف عاملَيْن بارزين. |
| التغذية والنقل | ا آلة تعبئة زيت في زجاجات بي.إي.تي غالبًا ما تحتاج إلى أدلة تتطابق مع أبعاد الزجاجة وشكل كتفيها. | يجب أن تقلل عمليات النقل من التلامس بين الزجاجات وأن تستوعب حمل الحاويات الأعلى. |
| إعداد عملية الملء | يجب التحقق من قياس الكمية وارتفاع الفوهة بالنسبة لفتحة الزجاجة وسلوك الزيت. | يمكن أن تكون مبادئ القياس متشابهة، لكن دعم الزجاجة والتحكم في الانسكاب قد يختلفان. |
| التغيير | قد تتحدد أجزاء التنسيق وفقًا لتغيرات شكل عبوة البولي إيثيلين تيريفثاليت (PET) وقطرها ونهاية عنقها. | يجب أن تكون أجزاء التنسيق مناسبة لأبعاد الزجاجات مع الحفاظ على التعامل الدقيق معها. |
| التركيز على المراحل اللاحقة في خط الإنتاج | تتطلب تطبيق الغطاء ومظهر الزجاجة وموضع الملصق إجراء عملية تحقق. | تتطلب إدارة الكسر وعزم دوران الغطاء ومسارات الفحص إجراء عملية تحقق. |
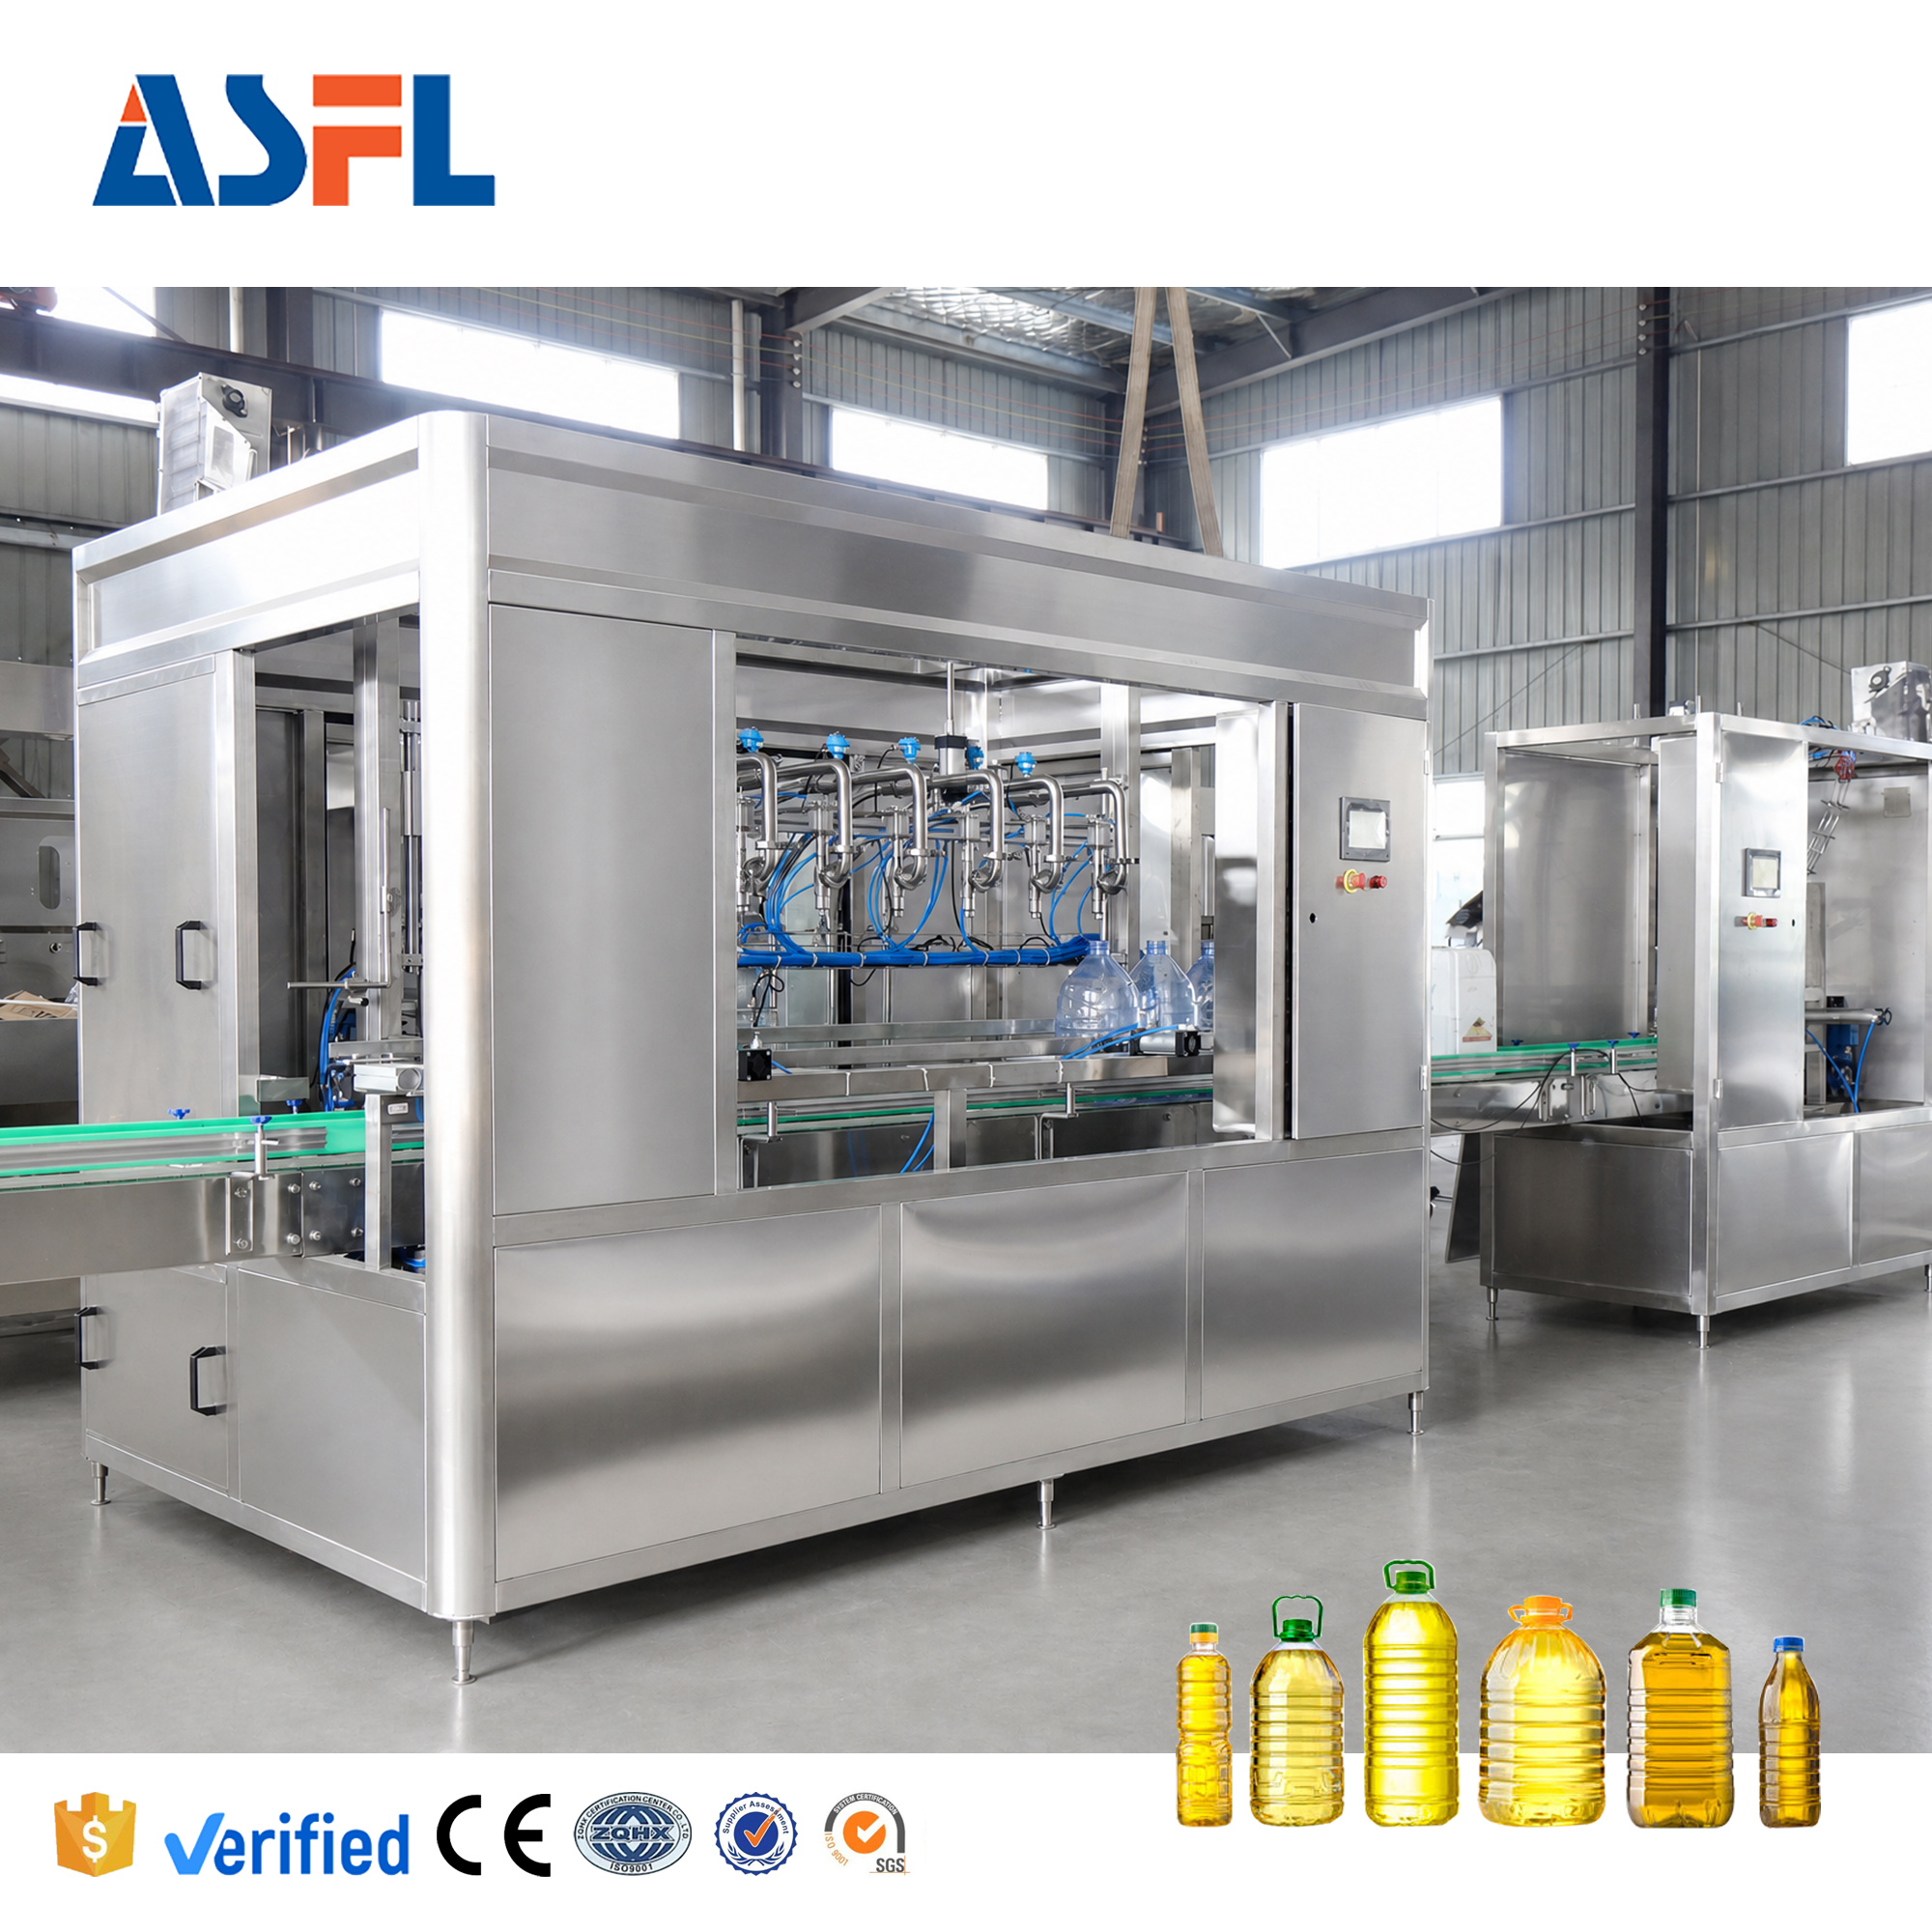
١. صلابة الزجاجة تؤثر في طريقة دعمها من قِبل جهاز التعبئة.
أما بالنسبة لعبوات البولي إيثيلين تيريفثاليت (PET)، فهي خفيفة الوزن وقد يتأثر شكلها بالضغط الجانبي والضغط التراكمي العكسي والمسارات التوجيهية غير المتناسقة. ولذلك فإن آلة تعبئة زيت في زجاجات بي.إي.تي يتطلب الأمر إجراء تجربة عملية باستخدام الزجاجة الفعلية، وليس فقط وفق السعة الاسمية. فهندسة كتف الزجاجة وتصميم الألواح وشكل القاعدة وحلقة العنق والتسامحات المسموحة كلها تؤثر في مركزية الزجاجة عند صمام التعبئة.
تتماسك الزجاج عمومًا في هندسته بشكل أكثر اتساقًا تحت تأثير القوى العادية أثناء النقل. ومع ذلك، فإن صلابته لا تلغي المخاطر؛ بل تحوّل الاهتمام نحو التصادم والتشقق والتلامس غير الخاضع للرقابة عند عمليات التحويل. وفي تطبيقات الزجاج، ينبغي مراجعة جيوب العجلة النجمية ومسافات التوجيه وسلوك التراكم sowie المسار بين آلة التعبئة وآلة الغلق ومحطة الفحص. وبشكل أدق، تُغيّر الصلابة طريقة التحكم في الزجاجة، ولا تجعلها تلقائيةً تلقائيًّا.
يُختار أسلوب القياس حسب نوع الزيت ودرجة قبول الدقة، وليس حسب مادة الزجاجة وحدها.
يمكن استخدام كلٍّ من البولي إيثيلين تيريفثاليت (PET) والزجاج مع مفاهيم التعبئة بالحجم أو بالوزن الصافي، كما يظهر في نتائج البحث ذات الصلة لمعدات تعبئة الزيوت الصالحة للأكل. ومادة الزجاجة وحدها لا تحدد تقنية القياس. أ آلة تعبئة زيت في زجاجات بي.إي.تي يجب اختياره بعد التأكّد من لزوجة الزيت عند درجة حرارة التعبئة، والتغير المتوقع في درجة الحرارة، وحجم التعبئة، ومساحة الرأس (Headspace)، وأسلوب القبول المتفق عليه.
على سبيل المثال، قد يقارن معالجٌ تهيئةً تعتمد على الحجم مع تهيئةٍ تعتمد على الوزن عندما تكون كثافة المنتج أو تغيرات درجة الحرارة ذات أهمية في خطته التحكمية. والمقصود ليس افتراض أن أحد النظامين يتمتع بميزة عالمية. اطلب من المورد إثبات الأداء على الزيت والزجاجة المُقررتين، باستخدام ظروف أخذ العينات المتفق عليها. وبذلك، يتحول مفهوم الدقة من بيانٍ وارد في الكتيب إلى بندٍ للاعتماد.
٣. إنهاء فتحة العنق، وملاءمة آلة الغلق، والتحكم في التسرب قد تتغير.
غالبًا ما يُقاس تعبئة الزيت بما يحدث مباشرةً بعد إغلاق الصمام. فالتسربات المتبقية، وتلوث فتحة العنق، وعدم انتظام انخراط الغطاء قد تُحدث أعمالًا إضافية لاحقًا بغض النظر عن مادة الزجاجة. وعلى آلة تعبئة زيت في زجاجات بي.إي.تي يجب أن يتطابق اقتراب الفوهة وموضع الزجاجة مع إنهاء فتحة العنق الفعلي. وقد تجعل التباينات في زجاجات البولي إيثيلين تيريفثاليت (PET) هذه الخطوة التحققية بالغة الأهمية.
تنطبق نفس الأسئلة على الزجاجات الزجاجية، لكن كتلة العبوة وتصميم عنقها قد تتطلب ترتيبات مختلفة للإمساك بها ونقلها. قيِّم المسافة بين فوهة التعبئة والغطاء، وطريقة عرض الغطاء، والتحقق من عزم شد الغطاء. ويجب مراقبة عمليتي التعبئة والتغطية معًا؛ إذ لا يُعتبر وجود مشكلة في الغطاء بالضرورة مؤشرًا على وجود عطل في جهاز التعبئة.
٤. تصميم الناقل وتسليم العمل بين الخطوط غالبًا ما يكون الفرق الحقيقي.
عندما تقارن الفرق آلة تعبئة زيت في زجاجات بي.إي.تي مع المعدات الزجاجية، فإنها أحيانًا تركز على دولاب التعبئة وتتجاهل دخول العلب وخروجها. ويمكن تسريع عبوات البولي إيثيلين تيريفثاليت (PET) بسهولة، لكن وزنها الخفيف يجعل محاذاة الدليل، وحركة الهواء، وإعدادات التراكم أمورًا بالغة الأهمية. أما العبوات الزجاجية فهي تُطبِّق كتلة أكبر على معدات المناولة، وبالتالي تتطلب نهجًا يحد من الاصطدامات.
تتبع الخط من تسليم الزجاجات الفارغة عبر عمليات التعبئة والسدّاد والترميز والملصقات والتفتيش والتغليف. وغالبًا ما تُظهر نتائج البحث الخاصة بخطوط زيت الطعام وضع عمليتي التعبئة والسداد داخل نظام أوسع لنقل الزجاجات وتعبئتها النهائية. وهذه تذكيرٌ مفيدٌ: إن الإنتاج المستقر لـ آلة تعبئة زيت في زجاجات بي.إي.تي يعتمد على عرض الزجاجات الوارد وانسيابية التدفق اللاحق، وليس فقط على جهاز التعبئة.
٥. تظل عمليات التنظيف وتوافق المواد والفحوصات المتعلقة بالتلامس مع الأغذية خاصة بكل مشروعٍ على حدة.
سواء استخدم الخط مواد PET أم الزجاج، فتأكد من مواد التلامس مع السائل، والختم، ومسار التنظيف، والمتطلبات المحلية المتعلقة بتلامس المواد مع الأغذية في السوق التي سيُباع فيها الزيت المعبأ. وتؤكد التوجيهات التنظيمية الخاصة بتغليف الأغذية أن المواد المتلامسة مع الأغذية تتطلب دراسةً مناسبةً؛ ولا ينبغي تفسير هذه التوجيهات على أنها موافقة عامة على خطٍ معين أو عبوةٍ معينة.
وبالنسبة لـ آلة تعبئة زيت في زجاجات بي.إي.تي اطلب توضيحًا لكيفية وصول إجراءات التنظيف إلى المسارات الرطبة ذات الصلة، وكيف يتكيف الإجراء المختار مع جدول الإنتاج. أما بالنسبة للزجاج، فراجع نفس المكونات الرطبة بالإضافة إلى إجراءات التنظيف العملية والتحكم في الكسر حول مسار الحاوية. ويعتمد سهولة التنظيف على تفاصيل التصميم، بما في ذلك المناطق التي يصعب الوصول إليها، لذا اطلب تسلسلًا موثَّقًا للتنظيف والتفتيش.
٦. تختلف أولويات التحويل والصيانة
ا آلة تعبئة زيت في زجاجات بي.إي.تي قد تتطلب التغييرات تعديلات في الشكل لعدة أشكال من الزجاجات تشترك في السعة الاسمية نفسها، لكنها لا تشترك في قطر الجسم المشترك أو هندسة العنق. سجِّل كل قطعة تغيير، ونقطة ضبطها، والتحقق المطلوب قبل إعادة التشغيل. وإذا كان مخططًا تنفيذ عدد كبير من الأشكال، فاحسب وقت التحويل باستخدام خطوات قابلة للقياس بدلًا من تقدير عام.
تتطلب خطوط الزجاج انضباطًا خاصًّا في التحكم بالتنسيق، مع الانتباه إلى مكوّنات النقل ومسافات التعامل الآمن. وفي كلا الحالتين، يجب النظر ما وراء التخطيط الأولي. ويشمل ذلك إمكانية الوصول لصيانة الفوهات، وضبط الموجهات، وممارسات التزييت عند الحاجة، ووقت التنظيف، وتخزين التنسيقات الاحتياطية، وكيفية تمييز العمال لتدفُّق الزجاجات غير الطبيعي.
قائمة عمليّة للاختيار
- قدِّم عيّنات من المنتج المملوء والزجاجات الفعلية المصنوعة من البولي إيثيلين تيرفتالات أو الزجاج لإجراء الاختبار.
- وبالنسبة لـ آلة تعبئة زيت في زجاجات بي.إي.تي وثِّق أبعاد جسم الزجاجة، ونهاية العنق، وسلوك الجدار، والحدود المسموحة للمظهر.
- بالنسبة للزجاج، وثِّق وزن الزجاجة، وهندسة القاعدة، ومسافات النقل الآمن، وإجراءات الاستجابة لكسر الزجاجات.
- حدِّد لزوجة الزيت ودرجة حرارته أثناء الملء، وحجم الملء المطلوب، والمخرج المستهدف، وأسلوب أخذ العيّنات للقبول.
- أكِّد تسليم العمل بين آلة الملء وآلة الغلق، والناقلات، ووحدات الفحص، والملصقات، والتغليف قبل إقرار التخطيط النهائي.
- اتَّفق على عمليات التنظيف، وتغيير التنسيقات، والفحوصات الدورية للصيانة كجزء من عملية التشغيل الأولي.
أي آلة يجب أن تختار؟
اختر آلة تعبئة زيت في زجاجات بي.إي.تي عندما يستخدم المشروع تغليفًا من مادة البولي إيثيلين تيريفثاليت (PET) وقد تم التحقق من صحة التكوين المقترح بالنسبة لشكل الزجاجة الفعلي، ونهاية العنق، والزيت، وإيقاع الإنتاج. اختر التكوين الموجَّه نحو الزجاج عندما يكون الزجاج هو العبوة المختارة، ويأخذ تصميم الخط بعين الاعتبار كتلتها ومتطلبات نقلها الدقيقة. القرار ليس بين مادة البولي إيثيلين تيريفثاليت (PET) والزجاج بشكل مجرد، بل يتعلَّق بسلوك العبوة، وظروف التعبئة، والإغلاق، ومعالجة المنتجات في المراحل اللاحقة، والأدلة التي يتم جمعها أثناء تجربة تمثيلية.
قبل تقديم الطلب، أعد حزمة مواصفات موجزة تتضمَّن: رسومات الزجاجات، وأغطية الإغلاق، وبيانات الزيت، والتنسيقات المقررة، والإنتاج المطلوب، وتوقعات التنظيف، والقيود المفروضة في الموقع. وهذا يوفِّر أساسًا واضحًا وقابلًا للاختبار للمناقشة الهندسية حول آلة تعبئة زيت في زجاجات بي.إي.تي خط زجاجات البولي إيثيلين تيريفثاليت (PET) أو الزجاج.
الأسئلة المتكررة
هل يمكن لمُعبِّئٍ واحد أن يتعامل مع زجاجات البولي إيثيلين تيريفثاليت (PET) والزجاج معًا؟
قد يكون ذلك ممكنًا عندما يتم تصميم المعدات وأجزاء التنسيق لتناسب كلا النوعين من العبوات، لكن يجب التأكُّد من ذلك باستخدام الزجاجات الحقيقية، وأغطية الإغلاق، والمعدل المستهدف. آلة تعبئة زيت في زجاجات بي.إي.تي ليست جاهزة تلقائيًّا للتعبئة في عبوات زجاجية لمجرد أن السعة الاسمية للتعبئة متطابقة.
هل تتطلب عبوات الـPET طريقة مختلفة لتعبئة الزيت مقارنةً بالعبوات الزجاجية؟
ليس بالضرورة. يجب أن تتناسب طريقة التعبئة مع نوع الزيت ومعايير القبول. فآلة التعبئة آلة تعبئة زيت في زجاجات بي.إي.تي لا تزال بحاجة إلى دعم مناسب للعبوة وتحديد دقيق لموضع الفوهة، بينما تتطلب العبوات الزجاجية معالجة مناسبة عبر الخط بأكمله.
ما الاختبارات التي يجب إجراؤها قبل التشغيل الرسمي؟
يجب اختبار انتقال العبوة، وثبات كمية التعبئة، وسلوك التقطير، وتثبيت الغطاء، والتفتيش، وعملية التحويل بين الأنواع، والتنظيف باستخدام العبوة الفعلية. وفي حالة آلة تعبئة زيت في زجاجات بي.إي.تي إضافة فحوصات لتوجيه العبوة واستقرارها أثناء التشغيل.






 أخبار عاجلة








